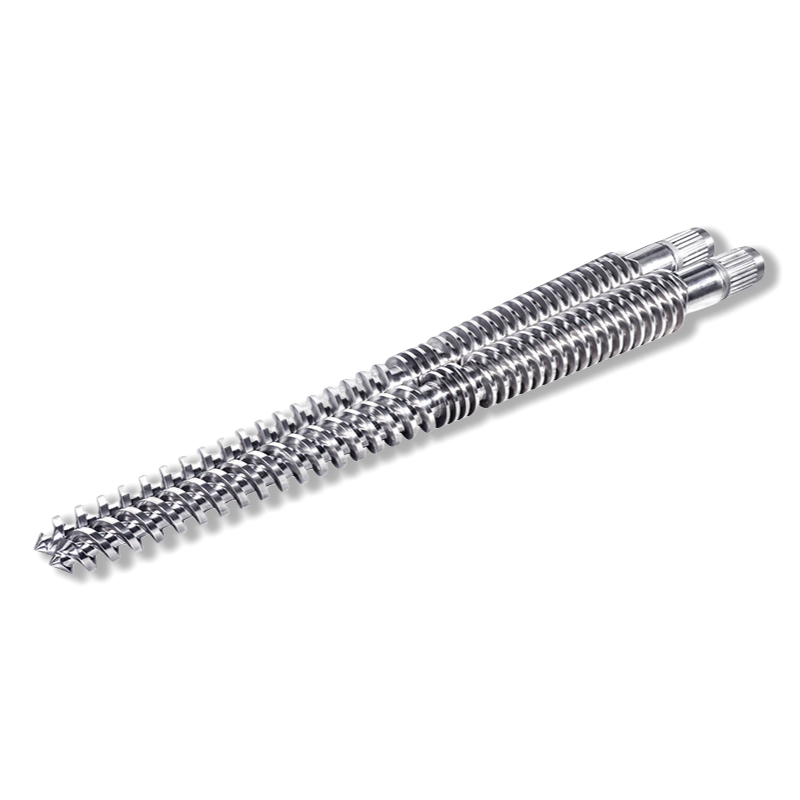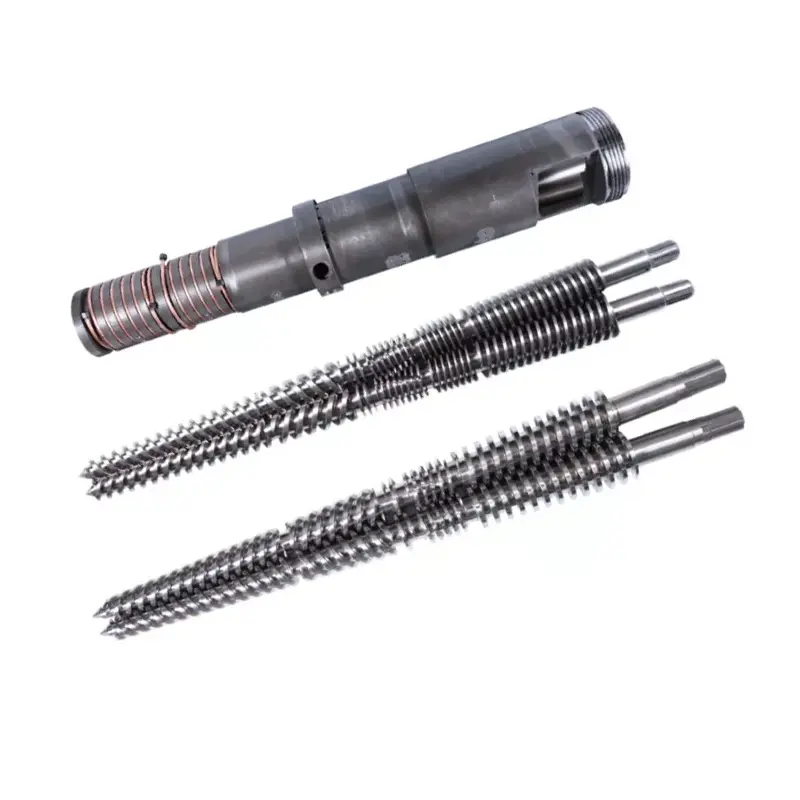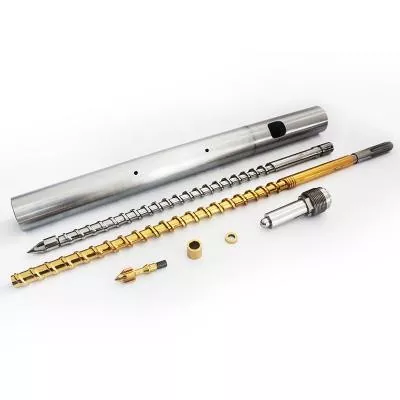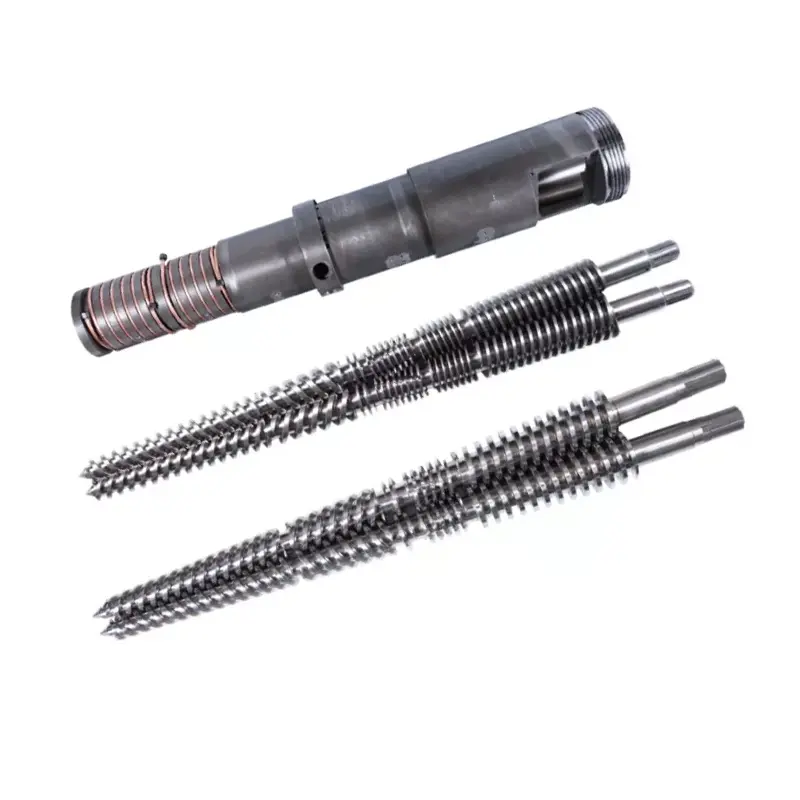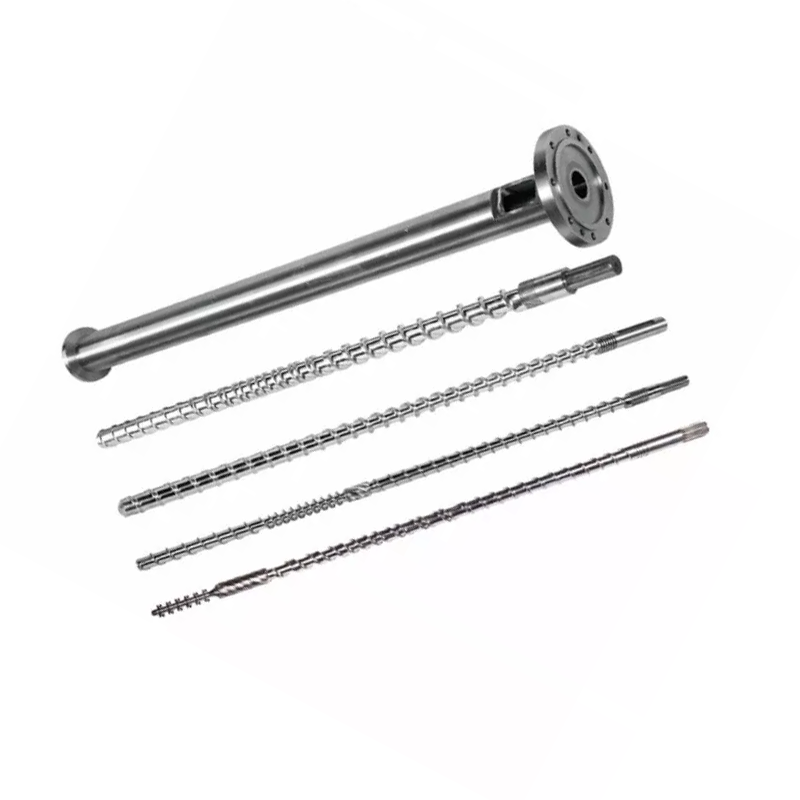

អ្វីដែល Screw Barrel ពិតជាធ្វើ
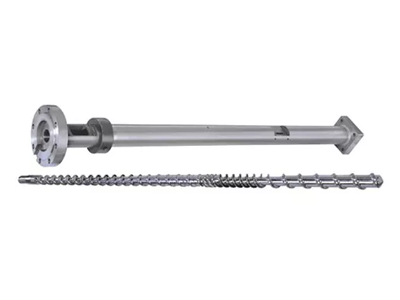
វីសនិងធុងធ្វើការជាគូដែលត្រូវគ្នា។ នេះជាលំដាប់រៀងរាល់វដ្ដ៖
- ការផ្តល់ចំណី- គ្រាប់ផ្លាស្ទិចទម្លាក់ពីបំពង់ចូលទៅក្នុងតំបន់ចំណី។
- រលាយ- វីសបង្វិលបង្កើតកំដៅកាត់។ រួមបញ្ចូលគ្នាជាមួយធុងកំដៅ គ្រាប់រលាយ និងបង្ហាប់។
- ការវាស់ស្ទង់- ការរលាយក្លាយជាឯកសណ្ឋានក្នុងសីតុណ្ហភាព និងសម្ពាធមុនពេលចាក់។
- ការចាក់ថ្នាំ- វីសរំកិលទៅមុខដូចផ្លុំ រុញផ្លាស្ទិចរលាយចូលទៅក្នុងផ្សិត។
រាល់អថេរនៃការរចនា — ធរណីមាត្រ សមាមាត្រតំបន់ ការព្យាបាលលើផ្ទៃ — ប៉ះពាល់ដល់របៀបដែលជំហានទាំងបួននោះកើតឡើង។ ភាពមិនស៊ីសង្វាក់គ្នាមួយក្នុងចំនោមពួកគេបង្ហាញថាជាបញ្ហាផលិតកម្ម។
ការសម្រេចចិត្តទី 1: សមាមាត្រ L/D
សមាមាត្រ L/D (ប្រវែងវីសបែងចែកដោយអង្កត់ផ្ចិតរបស់វា) គឺជាលេខសំខាន់បំផុតនៅលើសន្លឹកជាក់លាក់។ វាគ្រប់គ្រងពេលវេលាស្នាក់នៅ គុណភាពលាយ និងការចែកចាយកំដៅ។កម្មវិធីចាក់ថ្នាំដែលមានគោលបំណងទូទៅភាគច្រើនប្រើ 20:1 ។
| ជ័រ | បានណែនាំ L/D |
|---|---|
| PP, PE, PS (ស្តង់ដារ) | ១៨:១-២០:១ |
| ABS, កុំព្យូទ័រ | ២០:១-២៤:១ |
| PVC (ងាយនឹងកំដៅ) | ១៦:១-២០:១ |
| សត្វពាហនៈ | ២០:១-២២:១ |
| នីឡុង (PA) | ១៨:១-២០:១ |
| សម្ភារៈពង្រឹង GF | ២០:១-២៤:១ |
ការសម្រេចចិត្តទី 2: សមាមាត្របង្ហាប់
សមាមាត្របង្ហាប់ (CR) វាស់ចំនួនឆានែលវីសតូចចង្អៀតពីតំបន់ចំណីទៅតំបន់វាស់។ កម្រិតខ្ពស់ CR បង្រួមការរលាយកាន់តែខ្លាំងក្លា - ល្អសម្រាប់ជ័រអាម៉ូញ៉ូសដែលបន្ទន់បន្តិចម្តងៗ។ CR ទាបគឺទន់ភ្លន់ជាងមុន ដែលជាអ្វីដែលអ្នកត្រូវការសម្រាប់សម្ភារៈដែលងាយនឹងកម្ដៅ ឬមានជាតិសរសៃ។
| ជ័រ | សមាមាត្របង្ហាប់ |
|---|---|
| ABS, PC, PMMA (amorphous) | ៣.០–៣.៥:១ |
| PP, PE, នីឡុង (ពាក់កណ្តាលគ្រីស្តាល់) | ២.៥–៣.០:១ |
| PVC | ២.០–២.៥:១ |
| សត្វពាហនៈ | ២.៣–២.៦:១ |
| ការពង្រឹង GF (≥15%) | ២.០–២.៥:១ |
សេចក្តីសម្រេចទី៣៖ សមាមាត្រតំបន់
វីសចាក់ស្តង់ដារបែងចែកជាបីតំបន់។ សមាមាត្រនៃតំបន់នីមួយៗមានសារៈសំខាន់ដូចជា L/D សរុប។
- តំបន់ចំណី (L1)៖បណ្តាញជ្រៅដែលទទួលយកគ្រាប់រឹងពី hopper ។ យូរជាង = សមត្ថភាពបញ្ជូនកាន់តែច្រើន។
- តំបន់បង្ហាប់ (L2)៖ជម្រៅឆានែលថយចុះជាលំដាប់។ ការរលាយភាគច្រើនកើតឡើងនៅទីនេះ។
- តំបន់វាស់ (L3)៖រាក់, ឆានែលស្រប។ ធានាសីតុណ្ហភាពរលាយ និងសម្ពាធដូចគ្នាមុនពេលចាក់។
| ជ័រ | មតិព័ត៌មាន (L1) | ការបង្ហាប់ (L2) | ការវាស់ស្ទង់ (L3) |
|---|---|---|---|
| PP / PE | 50% | 25% | 25% |
| ABS / កុំព្យូទ័រ | 40% | 40% | 20% |
| សត្វពាហនៈ | 40% | 40% | 20% |
| នីឡុង (PA) | ៣៥-៤៥% | 35-40% | 20-25% |
| PVC | 35% | 50% | 15% |
ការសម្រេចចិត្តទី 4: សម្ភារៈធុងវីស
38CrMoALA — ខ្សែបន្ទាត់ស្តង់ដារ
វីសសម្រាប់ចាក់ថ្នាំរបស់ Nanhaiya ត្រូវបានផលិតចេញពីដែកថែបយ៉ាន់ស្ព័រ ៣៨CrMoALA, ព្យាបាលដោយកំដៅនិងពន្លត់។ សម្ភារៈមូលដ្ឋាននេះគ្រប់គ្រងកម្តៅស្តង់ដារដូចជា PE, PP, PS និង ABS បានយ៉ាងល្អ ជាមួយនឹងអាយុកាលសេវាកម្មប្រហែល10,000-20,000 ម៉ោង។នៅក្រោមលក្ខខណ្ឌប្រតិបត្តិការធម្មតា។
នីទ្រីត
ឧស្ម័ន nitriding នៅ 500-560 ° C បង្កើតជាស្រទាប់ nitridedកម្រាស់ 0.5-0.8 ម។ជាមួយនឹងភាពរឹង950–1050 HV (~62 HRC). នេះធ្វើអោយប្រសើរឡើងនូវភាពធន់នឹងការពាក់ដោយ 30-40% បើប្រៀបធៀបទៅនឹងដែកថែបដែលមិនបានព្យាបាល។ ស្ដង់ដារសម្រាប់កម្មវិធីចាក់ថ្នាំភាគច្រើនដែលដំណើរការវត្ថុធាតុដើមដែលមិនបំពេញ ឬស្រាល។

វីសចាក់ផ្សិត Nanhaiya mutant (ភ្លាមៗ) — ស័ក្តិសមសម្រាប់ជ័រគ្រីស្តាល់ដូចជា PP, PE, និង Nylon។
Bimetallic - សម្រាប់កម្មវិធីសំណឹក
ធុង Bimetallic មានស្រទាប់ការពារធន់នឹងការពាក់ដែកខ្ពស់ដែលភ្ជាប់ដោយលោហធាតុទៅនឹងរន្ធធុង។ ដំណើរការ bimetallic របស់ Nanhaiya សម្រេចបាន។ភាពរឹងខាងក្នុងនៃ 62 HRCតាមរយៈការផ្សារដែករឹង បាញ់ជុំវិញតំបន់ពាក់ខ្ពស់នៃផ្នែកខាងក្នុងធុង។
| ការដាក់ពាក្យ | សម្ភារៈវីស | ការព្យាបាលធុង |
|---|---|---|
| PE, PP, PS (មិនបានបំពេញ) | 38CrMoALA នីត្រាត | nitrided ស្តង់ដារ |
| ABS, PC, នីឡុង (មិនបំពេញ) | 38CrMoALA នីត្រាត | nitrided ស្តង់ដារ |
| PA + GF ≤30% | 38CrMoALA, ពន្លត់ + ក្តៅ | នីទ្រីត ឬ bimetallic |
| មាតិកា GF 15-50% | គែមជើងហោះហើរ Bimetallic / TC | Bimetallic |
| PVC / ជ័រ corrosive | យ៉ាន់ស្ព័រដែលធន់នឹងការ corrosion | Bimetallic (ថ្នាក់ CR) |
| ជាតិសរសៃកាបូនត្រូវបានបំពេញ | តង់ស្តែនកាបោន | បំពង់បាញ់ថ្នាំ TC |
ការសម្រេចចិត្តទី 5: អង្កត់ផ្ចិតវីសនិងទំហំបាញ់
ការបាញ់ពិតរបស់អ្នកគួរតែធ្លាក់នៅចន្លោះ35% និង 70%នៃសមត្ថភាពបាញ់អតិបរមារបស់វីស។ ក្រោម 35% សម្ភារៈស្ថិតនៅក្នុងធុងវែងពេក ហើយប្រថុយនឹងការរិចរិល។ លើសពី 70% វីសមិនអាចងើបឡើងវិញបានលឿនគ្រប់គ្រាន់ក្នុងវដ្ត។
ខាងក្រោមនេះគឺជាការកំណត់ទូទៅដែលអាចរកបានពី Nanhaiya៖
| បរិមាណចាក់ថ្នាំ (g) | វីស Ø × ប្រវែង (មម) | ធុង Ø × ប្រវែង (ម.ម.) |
|---|---|---|
| ៣០–៩០ | Φ30 × 900 | Φ85 × 860 |
| ៦០–១២៥ | Φ35 × 910 | Φ85 × 860 |
| 100-150 | Φ38 × 935 | Φ95×900 |
| ១២៥–៣០០ | Φ42 × 1030 | Φ 105 × 1110 |
| 250-400 | Φ45 × 1210 | Φ 115 × 1165 |
| ៣០០-៥០០ | Φ50 × 1300 | Φ125×1260 |
| 500-700 | Φ60 × 1380 | Φ140 × 1350 |
| 700-1000 | Φ70 × 1790 | Φ160×1685 |
| 1000-1500 | Φ160 × 3500 | Φ270 × 3200 |
| 1300-2500 | Φ170 × 3415 | Φ317 × 3380 |

វីសចាក់ថ្នាំបន្តិចម្តង ៗ Nanhaiya — ប្រសើរជាងសម្រាប់ជ័រអាម៉ូហ្វដូច ABS, PC និង PMMA ។
សញ្ញាព្រមានថា វីសបច្ចុប្បន្នរបស់អ្នកខុសសម្រាប់ការងារ
- ស្នាមអុចខ្មៅ ឬស្នាមរលាក- សម្ភារៈខូចគុណភាពពីពេលវេលាស្នាក់នៅហួសហេតុ ឬកន្លែងក្តៅ។ ពិនិត្យតំបន់សីតុណ្ហភាពធុង និងការបោសសំអាតវីស។
- ទម្ងន់បាញ់មិនស្មើគ្នា- ជាញឹកញាប់សន្ទះបិទបើកដែលមិនត្រលប់មកវិញ ឬការបោសសំអាតវីសទៅធុងច្រើនពេកដែលអនុញ្ញាតឱ្យលំហូរត្រឡប់មកវិញ។
- ស្លាកស្នាមលើផ្ទៃ- សំណើមឬឧស្ម័ននៅក្នុងរលាយ។ អាចបង្ហាញពីការសម្ងួតមុនមិនគ្រប់គ្រាន់ ឬធរណីមាត្រវីសដែលបញ្ចេញខ្យល់មិនបានត្រឹមត្រូវ។
- ការងើបឡើងវិញយឺត / រយៈពេលវដ្តវែង- សមត្ថភាពផ្លាស្ទិចមិនគ្រប់គ្រាន់ទេ។ អង្កត់ផ្ចិតវីសទំនងជាត្រូវការកើនឡើង។
- សំណល់រឹងខ្ពស់លើការផ្លាស់ប្តូរពណ៌- ល្បាយមិនល្អនៅក្នុងតំបន់វាស់។ ធាតុលាយ Maddock ឬរបាំងដែលត្រូវបានបន្ថែមទៅវីសជារឿយៗអាចដោះស្រាយបញ្ហានេះ។
អ្វីដែលត្រូវប្រាប់ក្រុមហ៊ុនផលិតរបស់អ្នកនៅពេលស្នើសុំសម្រង់តម្លៃ
- ម៉ាកនិងម៉ូដែលម៉ាស៊ីន- ឬធុញទំហំអង្កត់ផ្ចិត និងផ្ទៃខាងមុខសម្រាប់ម៉ាស៊ីនដែលមិនមានស្តង់ដារ
- ជ័របឋម- រួមបញ្ចូលប្រភេទបំពេញ និងភាគរយប្រសិនបើអាច
- ជួរទំហំបាញ់- អប្បបរមា និងអតិបរមាគិតជាក្រាម
- ពេលវេលាវដ្តគោលដៅ
- បញ្ហាបច្ចុប្បន្នដែលអ្នកកំពុងព្យាយាមដោះស្រាយ- ប្រសិនបើមាន
ទទួលបានការណែនាំបច្ចេកទេសពី Nanhaiya
យើងឆ្លើយតបក្នុងរយៈពេល 12 ម៉ោង។ ក្រុមវិស្វកររបស់យើងអាចបញ្ជាក់ធរណីមាត្រវីសត្រឹមត្រូវ ថ្នាក់សម្ភារៈ និងវិមាត្រសម្រាប់ម៉ាស៊ីន និងជ័ររបស់អ្នក — មុនពេលអ្នកធ្វើការសម្រង់តម្លៃ។