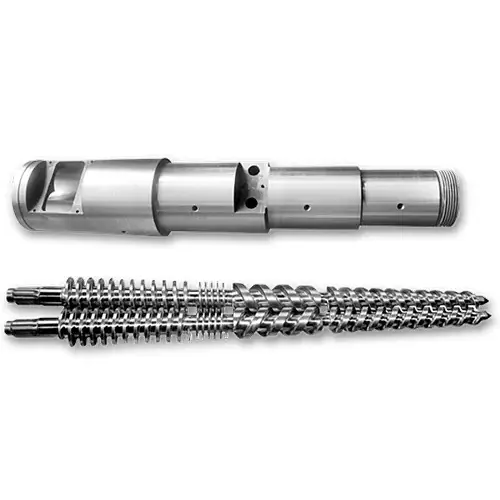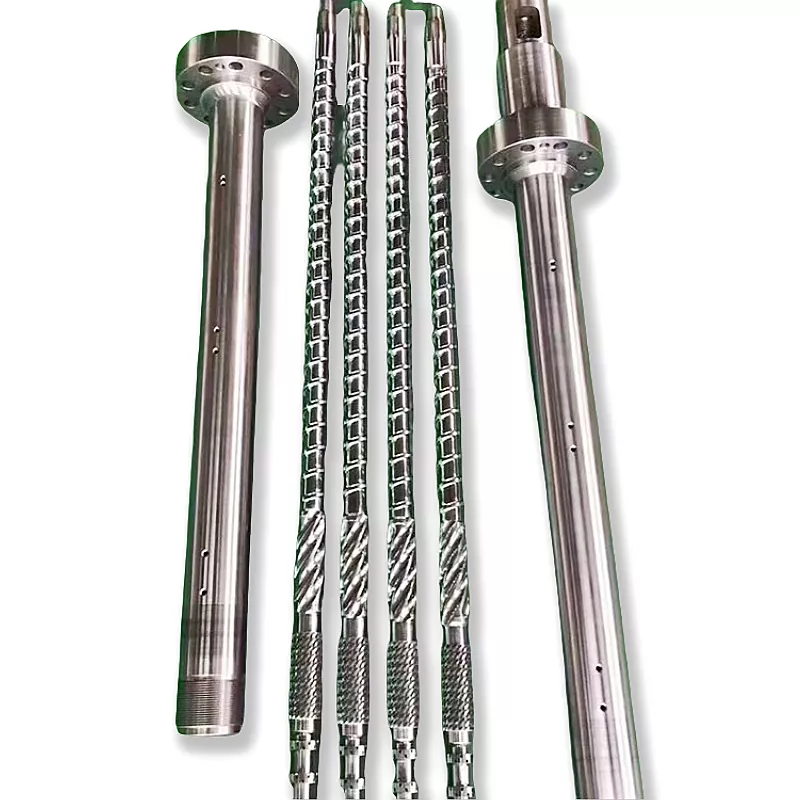
សមាមាត្រ L / D វីសប្រវែងធ្វើការត្រូវបានបែងចែកដោយអង្កត់ផ្ចិតវីស ហើយវីសចាក់ភាគច្រើនដំណើរការពី 18:1 ដល់ 25:1។ នេះជាអ្វីដែលមិនមានសន្លឹក spec ប្រាប់អ្នក៖ អ្នកមិនអាចផ្លាស់ប្តូរ L/D នៅលើម៉ាស៊ីនដែលអ្នកមានរួចហើយ។ ប្រវែងត្រូវបានជួសជុលដោយធុង។ អ្វីដែលអ្នកអាចផ្លាស់ប្តូរបាន។អង្កត់ផ្ចិតវីសហើយនៅក្នុងធុងថេរដែលជម្រើសមួយផ្លាស់ទី L/D សមត្ថភាពបាញ់ និងសម្ពាធចាក់ជាមួយគ្នា ក្នុងទិសដៅផ្ទុយ។ វីសតូចជាងផ្តល់ L/D ខ្ពស់ បាញ់តូចជាង និងសម្ពាធកាន់តែច្រើន។ ផ្គូផ្គងពាណិជ្ជកម្មនោះទៅនឹងជ័ររបស់អ្នក និងផ្នែករបស់អ្នក ហើយសំណួរ L/D ភាគច្រើនឆ្លើយខ្លួនឯង។
តើសមាមាត្រ L/D មានន័យយ៉ាងណានៅលើវីសចាក់
L/D គឺជាប្រវែងការងាររបស់វីស (L) បែងចែកដោយអង្កត់ផ្ចិតខាងក្រៅរបស់វា (D)។ វីសដែលវែងជាងទទឹង 22 ដង មាន L/D នៃ 22:1។
មាត្រដ្ឋានសមាមាត្រនឹងទំហំ។ វីស 40 មីលីម៉ែត្រនៅ 22: 1 មានប្រវែងធ្វើការ 880 មីលីម៉ែត្រ។ វីស 80 មីលីម៉ែត្រនៅ 22:1 មានប្រវែង 1,760 មម។ សមាមាត្រដូចគ្នា ម៉ាស៊ីនខុសគ្នាខ្លាំង។
អ្វីដែលសមាមាត្រពិតជាពិពណ៌នាតើវីសត្រូវដំណើរការប៉ុន្មាន. ការផ្តល់ចំណី ការរលាយ និងការវាស់ស្ទង់ទាំងអស់កើតឡើងនៅតាមបណ្តោយប្រវែងនោះ។ ប្រវែងកាន់តែច្រើនមានន័យថាសមត្ថភាពរលាយកាន់តែច្រើននិងការលាយកាន់តែច្រើន។ ប្រវែងតិចមានន័យថាតិចជាងទាំងពីរ ហើយពេលវេលាតិចជាងសម្រាប់សម្ភារៈអង្គុយក្តៅ។
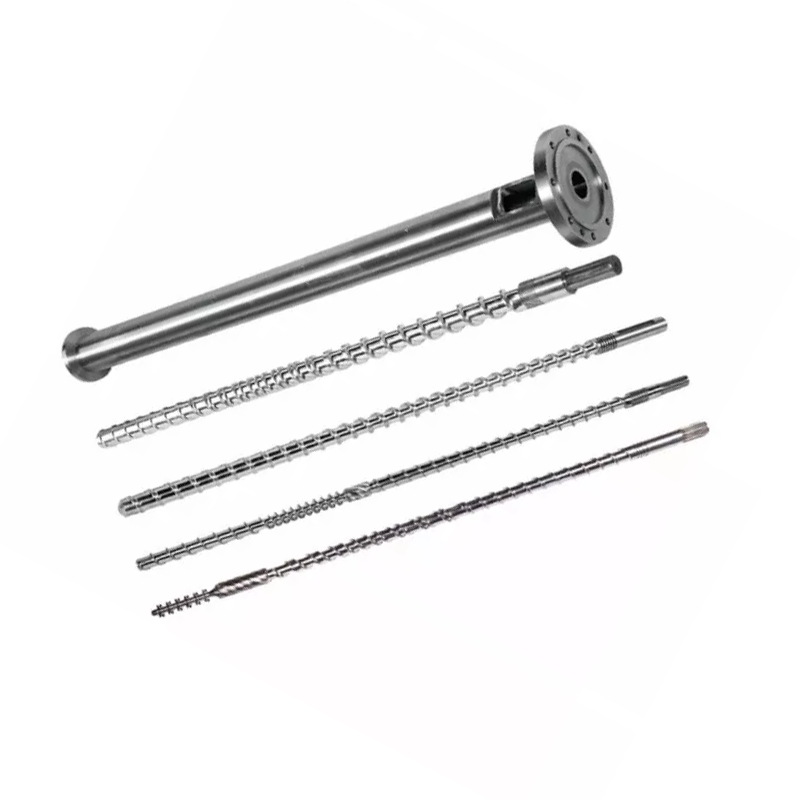
វីសចាក់ភាគច្រើនស្ថិតនៅចន្លោះ 18:1 និង 25:1 ជាមួយនឹង 20:1 ដល់ 22:1 ជាដីទូទៅនៅលើម៉ាស៊ីនទូទៅ។ មគ្គុទ្ទេសក៍សសរស្តម្ភគ្របដណ្តប់រូបភាពពេញលេញនៅក្នុងរបស់យើង។មគ្គុទ្ទេសក៍ធុងវីសសម្រាប់ចាក់ថ្នាំ.
ហេតុអ្វីបានជាការចាក់ L/D គឺខ្លីជាងការបញ្ចូល L/D
Extruders ជាទូទៅដំណើរការពី 25:1 ដល់ 33:1។ វីសចាក់នៅខ្លីជាងហើយមូលហេតុគឺវដ្តមិនមែនជាប្រពៃណីទេ។
វីស extruder បង្វិលជាបន្តបន្ទាប់។ សម្ភារៈចូលនៅចុងម្ខាង រំកិលឆ្លងកាត់ ហើយទុកនៅម្ខាងទៀត។ គ្មានអ្វីរង់ចាំទេ។
វីសចាក់មួយដំណើរការនៅក្នុងការផ្ទុះ។ វាបង្វិលដើម្បីផ្លាស្ទិចបាញ់មួយ ដកថយ បន្ទាប់មកឈប់។ វាចាក់ហើយផ្សិតត្រជាក់។ ក្នុងអំឡុងពេលទាំងអស់នោះ ការរលាយនៅក្នុងធុងនោះនៅស្ងៀម ហើយនៅតែក្តៅ។
ការរង់ចាំនោះគឺជាភាពខុសគ្នាទាំងស្រុង។ ធុងដែលវែងជាងនេះរក្សាការរលាយកាន់តែច្រើន ហើយនៅលើម៉ាស៊ីនចាក់ ការរលាយកាន់តែច្រើនមានន័យថាសម្ភារៈបន្ថែមទៀតរង់ចាំតាមរយៈវដ្តកាន់តែច្រើន។ សម្រាប់ជ័រដែលងាយនឹងកំដៅ ប្រវែងបន្ថែមមិនមែនជាសមត្ថភាពបន្ថែមទេ។ វាជាប្រវត្តិកម្ដៅបន្ថែម។
ដូច្នេះ ការរចនានៃការចាក់ថ្នាំធ្វើឱ្យមានតុល្យភាពសមត្ថភាពរលាយធៀបនឹងពេលវេលាស្នាក់នៅ ខណៈដែលការបំប្លែងភាគច្រើនគ្រាន់តែទិញសមត្ថភាពរលាយប៉ុណ្ណោះ។
រឿងដែលគ្មាននរណាម្នាក់ប្រាប់អ្នក៖ អ្នកមិនអាចផ្លាស់ប្តូរ L/D បានទេ។
អត្ថបទអំពី L/D និយាយដូចជាអ្នករើសលេខ។ នៅលើម៉ាស៊ីនដែលអ្នកមានរួចហើយ អ្នកមិនមានទេ។
L ត្រូវបានជួសជុលដោយធុង។ធុងគឺជាធុងសំពាធម៉ាស៊ីនដែលដាក់ចូលទៅក្នុងស៊ុមម៉ាស៊ីន ជាមួយនឹងតំបន់កំដៅរបស់វា បំពង់អាហារ និងការដំឡើងទាំងអស់ដែលមានប្រវែងតែមួយ។ គ្មានអ្នកណាធ្វើធុងយូរជាងនេះទេ។
ដូច្នេះអថេរតែមួយគត់ដែលនៅសល់ក្នុង L/D គឺ D អង្កត់ផ្ចិតវីស។ ផ្លាស់ប្តូរអង្កត់ផ្ចិត ហើយសមាមាត្រផ្លាស់ប្តូរជាមួយវា ពីព្រោះប្រវែងខាងលើបន្ទាត់មិនដែលផ្លាស់ទីទេ។
នេះជាមូលហេតុដែលអ្នកបង្កើតម៉ាស៊ីនចុះបញ្ជីអង្កត់ផ្ចិតវីសពីរ ឬបីសម្រាប់ម៉ាស៊ីនដូចគ្នា។ ពួកគេមិនផ្តល់ឱ្យអ្នកនូវទំហំបាញ់ចំនួនបីទេ។ ពួកគេកំពុងផ្តល់ឱ្យអ្នកនូវចំណុចបីនៅលើខ្សែកោងការដោះដូរ ហើយទំហំនៃការបាញ់គឺគ្រាន់តែជារឿងមួយដែលផ្លាស់ទីប៉ុណ្ណោះ។
អង្កត់ផ្ចិតវីស៖ ដៃចង្កូតដែលផ្លាស់ទីអ្វីៗគ្រប់យ៉ាង
នៅក្នុងធុងថេរ ជម្រើសមួយផ្លាស់ទីវត្ថុបួនក្នុងពេលតែមួយ។ យល់ពីតារាងនេះហើយអ្នកយល់ពីការចាក់ L/D ។
| ប្រសិនបើអ្នកជ្រើសរើស... | អង្កត់ផ្ចិតវីសតូចជាង | អង្កត់ផ្ចិតវីសធំជាង |
|---|---|---|
| សមាមាត្រ L/D | ខ្ពស់ជាង(L ដូចគ្នា D តូចជាង) | ទាបជាង(L ដូចគ្នា D ធំជាង) |
| សមត្ថភាពបាញ់ | តូចជាង(បរិមាណតិចជាងក្នុងមួយមីលីម៉ែត្រនៃការដាច់សរសៃឈាមខួរក្បាល) | ធំជាង |
| សម្ពាធចាក់អាចប្រើបាន | ខ្ពស់ជាង(កម្លាំងដូចគ្នាលើផ្ទៃដីតូចជាង) | ទាបជាង |
| សមត្ថភាពរលាយក្នុងមួយបាញ់ | កាន់តែប្រសើរ(L/D ច្រើនសម្រាប់សម្ភារៈតិច) | សប្បុរសតិច |
| ពេលវេលាស្នាក់នៅសម្រាប់ផ្នែកដែលបានផ្តល់ឱ្យ | ខ្លីជាង(បាញ់ប្រើធុងតូចជាង) | យូរជាងនេះ។ |
| ឈុត | ផ្នែកជាក់លាក់តូច ជញ្ជាំងស្តើង ជ័រដែលមាន viscosity ខ្ពស់ និងងាយនឹងកំដៅ | ការបាញ់ប្រហារធំ, ជ័រទំនិញ, ផ្នែកក្រាស់ |
អានជួរសម្ពាធម្តងទៀត ព្រោះវាសម្រេចការងារច្រើនជាងមនុស្សរំពឹងទុក។ ដ្រាយធារាសាស្ត្រឬអគ្គិសនីរបស់ម៉ាស៊ីនផ្តល់កម្លាំងថេរទៅខាងក្រោយវីស។ សម្ពាធគឺកម្លាំងចែកតាមតំបន់។ វីសតូចជាងមានផ្ទៃមុខតិចជាង ដូច្នេះកម្លាំងដូចគ្នាបង្កើតសម្ពាធរលាយខ្ពស់ជាង។
នោះហើយជាមូលហេតុដែលជញ្ជាំងស្តើង និង viscosity ខ្ពស់ ការងារជារឿយៗធ្លាក់លើវីសតូច៖ វាអាចរុញច្រានចូលទៅក្នុងប្រហោងតឹងដែលវីសធំមិនអាចបំពេញបាន។ L/D ខ្ពស់ដែលមកជាមួយវាគឺជាប្រាក់រង្វាន់ មិនមែនជាការចៃដន្យទេ។
ហើយអានជួរស្នាក់នៅផងដែរ។ វាគឺជាការសម្រេចចិត្តដោយស្ងៀមស្ងាត់ថាតើកុំព្យូទ័ររបស់អ្នកលឿងឬអត់។

របៀបដែល L/D ប៉ះពាល់ដល់ទំហំបាញ់
យ៉ាងតឹងរឹង L/D មិនកំណត់ទំហំបាញ់ទេ។ អង្កត់ផ្ចិត និងជំងឺដាច់សរសៃឈាមខួរក្បាលធ្វើ៖ បរិមាណបាញ់គឺជាតំបន់កាត់របស់វីសដែលគុណនឹងចម្ងាយដែលវាធ្វើដំណើរ។
ប៉ុន្តែនៅលើម៉ាស៊ីនពិត អ្នកមិនអាចបំបែកពួកវាបានទេ ព្រោះអង្កត់ផ្ចិតដូចគ្នាដែលកំណត់ការបាញ់របស់អ្នកក៏កំណត់ L/D របស់អ្នកផងដែរ។ ជ្រើសរើសវីសតូចសម្រាប់ផ្នែកជាក់លាក់តូចមួយ ហើយអ្នកបានជ្រើសរើស L/D ខ្ពស់ជាងនេះក្នុងពេលតែមួយ។
ផលវិបាកជាការរីករាយ។ វីសដែលផ្តល់ឱ្យអ្នកនូវការបាញ់តូចក៏ផ្តល់ឱ្យអ្នកនូវប្រវែងនៃការរលាយកាន់តែច្រើនក្នុងមួយក្រាមនៃសម្ភារៈនិងសម្ពាធចាក់ខ្ពស់ជាង។ អចលនទ្រព្យទាំងបីនោះសាកសមនឹងការងារដូចគ្នា ដែលនេះជាមូលហេតុដែលពាណិជ្ជកម្មដំណើរការបានស្អាតជាងញឹកញាប់ជាង។
កន្លែងដែលវាឈប់សប្បាយចិត្ត គឺនៅពេលដែលអ្នកបង្ខំផ្នែកមួយទៅលើវីសខុស។ ដំណើរការការបាញ់តូចមួយនៅលើវីសដែលមានអង្កត់ផ្ចិតធំ ហើយអ្នកទទួលបានផលអាក្រក់បំផុតនៃទាំងពីរ៖ L/D ទាប បរិមាណធុងដ៏ធំដែលទាក់ទងទៅនឹងការបាញ់របស់អ្នក និងសម្ភារៈដែលឆ្លងកាត់កំដៅយូរពេក។
ពេលវេលាស្នាក់នៅ៖ ឃាតករគុណភាពដែលអ្នកអាចគណនាបាន។
ពេលវេលាស្នាក់នៅគឺជារយៈពេលដែលវត្ថុធាតុ polymer ដែលផ្តល់ឱ្យនៅតែក្តៅនៅក្នុងធុងមុនពេលវាត្រូវបានចាក់។ វាជាលេខដែលវាយតម្លៃទាបបំផុតក្នុងការចាក់ថ្នាំ ហើយអ្នកអាចប៉ាន់ស្មានវាក្នុងរយៈពេលសាមសិបវិនាទី។
ពេលវេលាស្នាក់នៅ≈ (សមត្ថភាពបាញ់ធុង ÷ ទំហំបាញ់របស់អ្នក) × ពេលវេលាវដ្ត
សមត្ថភាពទាំងពីរនៅក្នុងឯកតាដូចគ្នា។ យកសមត្ថភាពបាញ់ចេញពីការវាយតម្លៃរបស់ម៉ាស៊ីន។
ធ្វើការឧទាហរណ៍។ ម៉ាស៊ីនមួយត្រូវបានវាយតម្លៃនៅ 200 ក្រាមនៃសមត្ថភាពបាញ់, ដំណើរការផ្នែក 20 ក្រាមនៅលើវដ្ត 30 វិនាទី។ សមាមាត្រគឺ 10 ដូច្នេះការរលាយគឺឆ្លងកាត់ប្រហែលដប់វដ្ត។ ពេលវេលាស្នាក់នៅគឺប្រហែល 300 វិនាទី ឬប្រាំនាទី។
ប្រាំនាទីនៅសីតុណ្ហភាពរលាយគឺជារយៈពេលយូរសម្រាប់ PC, POM, PET, ឬ PVC ។ គ្មានអ្វីអំពីការកំណត់របស់អ្នកខុសទេ។ ផ្នែកនេះគឺតូចពេកសម្រាប់ធុង ហើយសម្ភារៈកំពុងចម្អិនអាហារខណៈពេលដែលវារង់ចាំវេនរបស់វា។
ឥឡូវនេះផ្លាស់ទីការងារនោះទៅវីសតូចជាង។ សមត្ថភាពបាញ់ធ្លាក់ចុះដល់ 80 ក្រាម។ ផ្នែក 20 g ដូចគ្នាឥឡូវនេះប្រើមួយភាគបួននៃធុង ការរលាយគឺឆ្លងកាត់បួនវដ្តជំនួសឱ្យដប់ ហើយពេលវេលាស្នាក់នៅធ្លាក់ចុះប្រហែលពីរនាទី។
អ្នកមិនបានផ្លាស់ប្តូរចំណុចកំណត់ទេ។ អ្នកបានផ្លាស់ប្តូរអង្កត់ផ្ចិតវីស ហើយបញ្ហានៃការរិចរិលបានទៅជាមួយវា។
ក្រុមតន្រ្តីសមត្ថភាពបាញ់ 20-80%
ការណែនាំឧស្សាហកម្មដែលត្រូវបានលើកឡើងជាទូទៅគឺរក្សាការបាញ់របស់អ្នកនៅកន្លែងណាមួយរវាងប្រហែល 20% និង 80% នៃសមត្ថភាពបាញ់ដែលបានវាយតម្លៃរបស់ម៉ាស៊ីន។ បញ្ជាក់ក្រុមប្រឆាំងនឹងសៀវភៅដៃម៉ាស៊ីនរបស់អ្នក ប៉ុន្តែតក្កវិជ្ជានៅពីក្រោយវានៅគ្រប់ទីកន្លែង។
នៅក្រោមក្រុមតន្រ្តី, ពេលវេលាស្នាក់នៅមានរយៈពេលយូរ។ សម្ភារៈធ្វើឱ្យការធ្វើដំណើរច្រើនពេកឆ្លងកាត់កំដៅ ហើយជ័រដែលងាយនឹងកំដៅបានថយចុះ នេះគឺជាការបរាជ័យដែលរូបមន្តខាងលើចាប់បាន។
ពីលើក្រុមតន្រ្តី, រឿងពីរបែក។ មិនមានធុងគ្រប់គ្រាន់សម្រាប់ដាក់ខ្នើយត្រឹមត្រូវទេ ដូច្នេះការវេចខ្ចប់ត្រូវបានបាញ់មិនត្រូវគ្នា។ ហើយវីសមានពេលវេលា និងប្រវែងតិចក្នុងការរលាយសម្ភារៈស្ទើរតែពេញធុង ដូច្នេះគុណភាពនៃការរលាយនឹងរងទុក្ខយ៉ាងពិតប្រាកដនៅពេលដែលអ្នកកំពុងសួរវាច្រើនបំផុត។
ដីនៅចំកណ្តាលក្រុមតន្រ្តី ហើយម៉ាស៊ីនមានកន្លែងធ្វើការ។ ប្រសិនបើផ្នែករបស់អ្នកស្ថិតនៅខាងក្រៅវា ការជួសជុលត្រឹមត្រូវគឺជាអង្កត់ផ្ចិតវីសផ្សេងគ្នា ឬម៉ាស៊ីនផ្សេង មិនមែនជាសំណុំវីរបុរសនៃការកំណត់ដំណើរការនោះទេ។
របៀបដែល L/D ប៉ះពាល់ដល់គុណភាពនៃការរលាយ
ប្រវែងគឺជាសមត្ថភាពរលាយ ហើយសមត្ថភាពរលាយគឺជាគុណភាព។
L/D កាន់តែច្រើនផ្តល់នូវការរលាយពេញលេញ។គ្រាប់រឹងមានការធ្វើដំណើរទៅមុខនឹងជញ្ជាំងធុងក្តៅ ដូច្នេះមានចំនួនតិចជាងដែលអាចរួចជីវិតដោយមិនរលាយ។ ចំនុចរឹង និងការរួមបញ្ចូលរាងជាកញ្ចក់នៅក្នុងផ្នែកគឺជាការរលាយបរាជ័យ ហើយប្រវែងនឹងទប់ទល់នឹងវា។
L/D កាន់តែច្រើនផ្តល់នូវភាពដូចគ្នាកាន់តែច្រើន។សីតុណ្ហភាពស្មើរគ្នា ពណ៌ និងសារធាតុបំពេញចែកចាយបានប្រសើរជាង ហើយការរលាយដែលមកដល់រង្វង់មូលគឺមានភាពស៊ីសង្វាក់គ្នាជាងពីការបាញ់មួយទៅការបាញ់មួយ។ វាបង្ហាញជាបង្អួចដំណើរការកាន់តែទូលំទូលាយ។
L/D កាន់តែច្រើនក៏ផ្តល់នូវប្រវត្តិកម្ដៅកាន់តែច្រើនផងដែរ។ប្រវែងដូចគ្នាដែលរលាយយ៉ាងហ្មត់ចត់ក៏រក្សាសម្ភារៈបានយូរផងដែរ ហើយសម្រាប់ PVC, PC, POM និង PET នោះគឺជាការចំណាយ មិនមែនជាអត្ថប្រយោជន៍ទេ។
ដូច្នេះគុណភាពនៃការរលាយមិនមែនជាករណីដែលល្អជាង។ វាគឺជាតុល្យភាព៖ ប្រវែងគ្រប់គ្រាន់ដើម្បីរលាយទាំងស្រុង បរិមាណធុងមិនច្រើនទេ ដែលសម្ភារៈត្រូវរង់ចាំយូរពេកក្នុងការប្រើ។ នៅពេលដែលសមត្ថភាពរលាយគឺជាឧបសគ្គជាក់លាក់របស់អ្នក វីសរបាំងមួយលើកវាដោយមិនបន្ថែមធុងមីលីម៉ែត្រ។
ការជ្រើសរើស L/D និងអង្កត់ផ្ចិតដោយជ័រ និងផ្នែក
ដាក់ការជួញដូរជាមួយគ្នាហើយជម្រើសធ្លាក់ចេញពីជ័រនិងផ្នែក។
| ស្ថានភាពរបស់អ្នក។ | ទំនោរទៅរក | ហេតុអ្វី? |
|---|---|---|
| ផ្នែកដែលមានជញ្ជាំងស្តើង និងច្បាស់លាស់ | វីសតូចជាង L/D ខ្ពស់ជាង | សម្ពាធចាក់ខ្ពស់បំពេញផ្នែកស្តើង; រលាយល្អក្នុងមួយក្រាម; ទីលំនៅខ្លី |
| ជ័រដែលងាយនឹងកំដៅ (PC, POM, PET, PVC) | វីសតូចសម្រាប់បាញ់; ចុងខ្លីនៃក្រុម L/D | ពេលវេលាស្នាក់នៅគឺជាសត្រូវ។ រក្សាការបាញ់ឱ្យធំទាក់ទងទៅនឹងសមត្ថភាពធុង |
| ជ័រវិស្វកម្មដែលមាន viscosity ខ្ពស់។ | វីសតូចជាង L/D ខ្ពស់ជាង | ត្រូវការសម្ពាធដើម្បីបំពេញនិងប្រវែងដើម្បីរលាយយ៉ាងហ្មត់ចត់ |
| ការបាញ់ប្រហារធំ ជ័រទំនិញ (PE, PP, PS) | វីសធំជាង L/D ទាប | សមត្ថភាពដឹកនាំ; ជ័រទាំងនេះអត់ធ្មត់នឹងការថយចុះនៃការរលាយ |
| ផ្នែកដែលមានជញ្ជាំងក្រាស់ វដ្តយឺត | វីសធំជាងមើលលំនៅដ្ឋាន | វដ្តវែងគុណនឹងពេលវេលាស្នាក់នៅ។ គណនាឡើងវិញមុនពេលធ្វើ |
| សមាសធាតុដែលបំពេញដោយកញ្ចក់ឬសំណឹក | អង្កត់ផ្ចិតក្នុងមួយផ្នែក; ផ្លាស់ប្តូរផ្ទៃ | L/D ធ្វើតាមផ្នែក។ ចម្លើយដែលពាក់គឺជាទ្រនាប់ bimetallic មិនមែនប្រវែងខុសគ្នានោះទេ។ |
| មិនរលាយនៅទិន្នផលខ្ពស់។ | អង្កត់ផ្ចិតដូចគ្នា; វីសរបាំង | អ្នកត្រូវការសមត្ថភាពរលាយ មិនមែនប្រវែងធុងទេ។ ធុងមិនផ្លាស់ប្តូរទេ។ |
ចំណាំពីរជួរចុងក្រោយ។ បញ្ហាទូទៅបំផុតចំនួនពីរដែលនាំមកឱ្យយើងមិនមែនជាបញ្ហា L/D ទាល់តែសោះ ហើយការទិញវីសដែលមានអង្កត់ផ្ចិតផ្សេងគ្នាដើម្បីដោះស្រាយវាធ្វើឱ្យខ្ជះខ្ជាយលុយ។
កំហុស L/D ទូទៅក្នុងការចាក់ថ្នាំ
- ការថតចម្លង L/D ។លេខ 30:1 ពីតារាង extruder ដែលត្រូវបានអនុវត្តទៅវីសចាក់ថ្នាំមិនអើពើនឹងបញ្ហាពេលវេលាស្នាក់នៅដែលកំណត់ការចាក់ថ្នាំ។ ម៉ាស៊ីនទាំងពីរធ្វើការងារផ្សេងគ្នា។
- សន្មត់ថាយូរជាងគឺប្រសើរជាង។ប្រវែងកាន់តែច្រើនកាន់តែរលាយនិងប្រវត្តិកម្ដៅបន្ថែមទៀត។ នៅលើជ័រដែលងាយនឹងកំដៅ, ទីពីរឈ្នះហើយសម្ភារៈធ្លាក់ចុះ។
- មិនអើពើសមាមាត្របាញ់ទៅសមត្ថភាព។បញ្ហាគុណភាពទូទៅបំផុតដែលយើងឃើញតាមធរណីមាត្រគឺជាផ្នែកតូចមួយនៃការចម្អិនអាហារនៅក្នុងធុងធំមួយ។ គ្មានអ្នកណាពិនិត្យវាទេ ព្រោះវាមិននៅលើអេក្រង់ការកំណត់ណាមួយទេ។
- ការជឿជាក់លើ L/D អាចត្រូវបានផ្លាស់ប្តូរនៅលើម៉ាស៊ីនដែលមានស្រាប់។វាមិនអាចទេ។ ធុងកំណត់ L. មានតែអង្កត់ផ្ចិតទេដែលអ្នកជ្រើសរើស។
- ស្តីបន្ទោស L/D សម្រាប់បញ្ហារលាយ។ប្រសិនបើមិនរលាយលេចឡើងតែនៅទិន្នផលខ្ពស់ សមត្ថភាពរលាយរបស់អ្នកគឺខ្លី មិនមែនធុងរបស់អ្នកទេ។ វីសរនាំងជួសជុលវានៅក្នុងធុងដូចគ្នា។
- ស្តីបន្ទោស L/D សម្រាប់បញ្ហាពាក់។ទិន្នផលធ្លាក់ចុះក្នុងល្បឿនវីសដូចគ្នាត្រូវបានពាក់បោសសំអាត មិនមែនធរណីមាត្រទេ។ វាស់វាមុនពេលអ្នករចនាអ្វីឡើងវិញ។

របៀបបញ្ជាវីសត្រឹមត្រូវ។
ក្រុមហ៊ុនផលិតវីសរចនាពីអ្វីដែលអ្នកប្រាប់ពួកគេ។ ផ្ញើទាំងនេះ ហើយការណែនាំអំពីអង្កត់ផ្ចិត និងធរណីមាត្រដូចខាងក្រោម។
- ម៉ាកម៉ាស៊ីន ម៉ូដែល និងអង្កត់ផ្ចិតវីសបច្ចុប្បន្ន។រូបថតផ្លាកលេខគ្របដណ្តប់ភាគច្រើនរបស់វា ហើយវាប្រាប់យើងពីប្រវែងធុងដែលអ្នកកំពុងធ្វើការនៅខាងក្នុង។
- ការវាយតម្លៃសមត្ថភាពបាញ់របស់ម៉ាស៊ីន,ប្រសិនបើអ្នកដឹងវា និងទម្ងន់ពិតប្រាកដរបស់អ្នក។
- ពេលវេលាវដ្ត។ជាមួយនឹងលេខទាំងពីរខាងលើ ពេលវេលាស្នាក់នៅអាចត្រូវបានគណនាសម្រាប់អ្នក។
- សារធាតុជ័រ កម្រិត និងសារធាតុបំពេញ។នេះជំរុញទម្រង់បង្ហាប់និងការព្យាបាលលើផ្ទៃឱ្យបានច្រើនដូចអង្កត់ផ្ចិត។
- កំហុសដែលអ្នកចង់បាត់។ចំណុចពណ៌លឿងនៅកន្លែងស្នាក់នៅ។ ចំណុចមិនរលាយនៅសមត្ថភាពរលាយ។ ការបាញ់ខ្លីចង្អុលទៅសម្ពាធ ឬនៅលើសង្វៀនពិនិត្យ។ គ្នាមានចម្លើយខុសគ្នា។
- គំនូរ ឬវីសដែលពាក់របស់អ្នក។ក៏អាចឱ្យយើងបង្កើតម៉ាស៊ីនរបស់អ្នក។ ផ្នែកដែលពាក់ត្រូវបានវាស់នៅលើឧបករណ៍ CMM ដល់ ±0.01 មម ហើយធរណីមាត្រត្រូវបានស្ថាបនាឡើងវិញ។
ហេតុអ្វីបានជាធ្វើការជាមួយ Nanhaiya
ផ្ញើមកយើងនូវផ្នែកទម្ងន់ ពេលវេលាវដ្ត និងម៉ូដែលម៉ាស៊ីន ហើយយើងនឹងដំណើរការនព្វន្ធម៉ោងស្នាក់នៅ មុនពេលយើងដកស្រង់អ្វីមកអ្នក។ ជួនកាលចំលើយគឺអង្កត់ផ្ចិតវីសខុសគ្នា។ ជួនកាលវាជាវីសរនាំងនៅក្នុងធុងដែលអ្នកមានរួចហើយ។ ម្តងម្កាល ការងាររបស់អ្នកស្ថិតនៅលើម៉ាស៊ីនផ្សេង ហើយយើងនឹងនិយាយដូច្នេះ។
នៅពេលដែលវីសថ្មីគឺជាចម្លើយ Nanhaiya បានសាងសង់វីសសម្រាប់ចាក់និងធុងសម្រាប់រយៈពេលជាងម្ភៃឆ្នាំនៅក្នុង 38CrMoAlA, 42CrMo, SKD-61 និងដែកអ៊ីណុក nitrided ឬ bimetallic ជាមួយនឹងស្រទាប់យ៉ាន់ស្ព័រ 2.5-3 មម tungsten-bearing នៅរហូតដល់ទៅ 62 HRC ដែលចំណីទាមទារវា។
យើងបង្កើតដើម្បីគូររបស់អ្នក ម៉ូដែលម៉ាស៊ីន ឬគំរូពាក់ជាមួយការជំនួសឆបគ្នាជាមួយម៉ាកម៉ាស៊ីនធំៗ ការបញ្ជាទិញអប្បបរមាមួយឈុត និងសម្រង់ក្នុងរយៈពេល 12 ម៉ោង។
ប្រយុទ្ធនឹងការលឿង មិនរលាយ ឬបាញ់ខ្លី? ផ្ញើម៉ូដែលម៉ាស៊ីន ទម្ងន់ផ្នែក ពេលវេលាវដ្ត និងជ័ររបស់អ្នក។ យើងនឹងប្រាប់អ្នកថាតើវាជា L/D, អង្កត់ផ្ចិត, សមត្ថភាពរលាយ, ឬពាក់, និងសម្រង់ក្នុងរយៈពេល 12 ម៉ោង។
ទទួលបានការណែនាំវីសសំណួរដែលសួរញឹកញាប់
តើសមាមាត្រ L/D ធម្មតាសម្រាប់វីសចាក់ថ្នាំគឺជាអ្វី?
វីសចាក់ភាគច្រើនដំណើរការចន្លោះពី 18:1 និង 25:1 ជាមួយនឹង 20:1 ដល់ 22:1 ដែលជាមូលដ្ឋានទូទៅនៅលើម៉ាស៊ីនទូទៅ។ ជ័រដែលងាយនឹងកំដៅ អនុគ្រោះដល់ការបញ្ចប់ខ្លីជាង ដោយសារសម្ភារៈចំណាយពេលតិចក្នុងការក្តៅ។ ផ្លាស្ទិចវិស្វកម្មដែលត្រូវការការរលាយហ្មត់ចត់ជួយឱ្យចុងបញ្ចប់កាន់តែវែង។
តើខ្ញុំអាចផ្លាស់ប្តូរសមាមាត្រ L/D នៅលើម៉ាស៊ីនចាក់ថ្នាំរបស់ខ្ញុំបានទេ?
មិនមែនដោយផ្ទាល់ទេ។ ប្រវែងត្រូវបានជួសជុលដោយធុងដែលត្រូវបានបញ្ចូលទៅក្នុងម៉ាស៊ីន។ អ្វីដែលអ្នកអាចផ្លាស់ប្ដូរបានគឺអង្កត់ផ្ចិតវីស ហើយដោយសារតែ L នៅដដែល អង្កត់ផ្ចិតតូចជាងនឹងផ្តល់ L/D ខ្ពស់ដោយស្វ័យប្រវត្តិ។ ជម្រើសតែមួយនោះក៏ផ្លាស់ប្តូរសមត្ថភាពបាញ់របស់អ្នក និងសម្ពាធនៃការចាក់ដែលមានផងដែរ។
តើសមាមាត្រ L/D ប៉ះពាល់ដល់ទំហំបាញ់ទេ?
ដោយប្រយោល និងមិនដាច់ពីគ្នា។ បរិមាណបាញ់ចេញមកពីអង្កត់ផ្ចិតវីស និងដាច់សរសៃឈាមខួរក្បាល មិនមែនមកពី L/D ទេ។ ប៉ុន្តែនៅលើធុងថេរ អង្កត់ផ្ចិតដែលកំណត់ការបាញ់របស់អ្នកក៏កំណត់ L/D របស់អ្នកផងដែរ។ ជ្រើសរើសវីសតូចជាងសម្រាប់ការបាញ់តូចជាង ហើយអ្នកទទួលបាន L/D ខ្ពស់ និងសម្ពាធចាក់ខ្ពស់ជាងក្នុងពេលតែមួយ។
តើខ្ញុំគណនាពេលវេលាស្នាក់នៅក្នុងការចាក់ថ្នាំដោយរបៀបណា?
បែងចែកសមត្ថភាពបាញ់ដែលបានវាយតម្លៃរបស់ម៉ាស៊ីនដោយទំហំបាញ់ពិតរបស់អ្នក បន្ទាប់មកគុណនឹងរយៈពេលវដ្ត។ ម៉ាស៊ីនចំណុះ 200 ក្រាមដែលដំណើរការផ្នែក 20 ក្រាមក្នុងវដ្ត 30 វិនាទី ផ្តល់ពេលប្រហែល 300 វិនាទី ឬប្រាំនាទីនៃលំនៅដ្ឋាន។ នោះគឺជាពេលវេលាដ៏យូរក្នុងការកាន់ PC, POM, PET, ឬ PVC នៅសីតុណ្ហភាពរលាយ។
ហេតុអ្វីបានជាការចាក់ L/D ខ្លីជាងការបញ្ចូល L/D?
ដោយសារតែវីសចាក់មួយដំណើរការនៅក្នុងការផ្ទុះ។ វាធ្វើការបាញ់មួយរួចឈប់ ខណៈម៉ាស៊ីនចាក់ ហើយផ្សិតត្រជាក់ ហើយការរលាយក្នុងធុងនឹងក្តៅពេញមួយពេល។ Extruder ដំណើរការជាបន្តបន្ទាប់ហើយគ្មានអ្វីរង់ចាំទេ។ ប្រវែងធុងបន្ថែមនៅលើម៉ាស៊ីនចាក់គឺជាប្រវត្តិកម្ដៅបន្ថែម មិនមែនត្រឹមតែសមត្ថភាពរលាយបន្ថែមនោះទេ ដូច្នេះវីសសម្រាប់ចាក់នឹងកាន់តែខ្លី។
តើការបាញ់របស់ខ្ញុំគួរប្រើប៉ុន្មានភាគរយនៃសមត្ថភាពធុង?
ការណែនាំដែលបានលើកឡើងជាទូទៅគឺប្រហែល 20% ទៅ 80% នៃសមត្ថភាពបាញ់ដែលត្រូវបានវាយតម្លៃ ហើយសៀវភៅណែនាំម៉ាស៊ីនរបស់អ្នកគឺជាសិទ្ធិអំណាច។ នៅខាងក្រោមក្រុមនេះ ពេលវេលាស្នាក់នៅដំណើរការយូរ ហើយសម្ភារៈដែលងាយនឹងកម្ដៅថយចុះ។ នៅពីលើវា មិនមានកន្លែងសម្រាប់ខ្នើយត្រឹមត្រូវ និងពេលវេលាតិចក្នុងការរលាយធុងជិតពេញ។
តើ L/D ខ្ពស់ជាងនេះល្អជាងសម្រាប់ការចាក់ថ្នាំដែរឬទេ?
មិនមែនដោយស្វ័យប្រវត្តិទេ។ ប្រវែងកាន់តែច្រើនផ្តល់នូវការរលាយពេញលេញ និងការរលាយឯកសណ្ឋានកាន់តែច្រើន ដែលធ្វើអោយគុណភាពប្រសើរឡើង។ វាក៏រក្សាវត្ថុធាតុឱ្យក្តៅបានយូរផងដែរ ដែលបំផ្លាញជ័រដែលងាយនឹងកំដៅ។ L/D ត្រឹមត្រូវរលាយសម្ភារៈរបស់អ្នកទាំងស្រុងដោយមិនកាន់វាយូរជាងតម្រូវការ។
ផ្នែករបស់ខ្ញុំមានពណ៌លឿង។ តើនោះជាបញ្ហា L/D មែនទេ?
ជាធម្មតាវាគឺជាបញ្ហាពេលស្នាក់នៅ ដែលជាបញ្ហាទំហំបាញ់ពីធុងទៅធុង។ ដំណើរការការគណនាលំនៅដ្ឋានជាមុនសិន។ ប្រសិនបើផ្នែកតូចមួយកំពុងចម្អិននៅក្នុងធុងធំនោះគ្មានការកំណត់សីតុណ្ហភាពនិងមិនមានវីសធរណីមាត្រនឹងជួសជុលវា។ អង្កត់ផ្ចិតវីសតូចជាង ឬម៉ាស៊ីនតូចជាងនឹង។