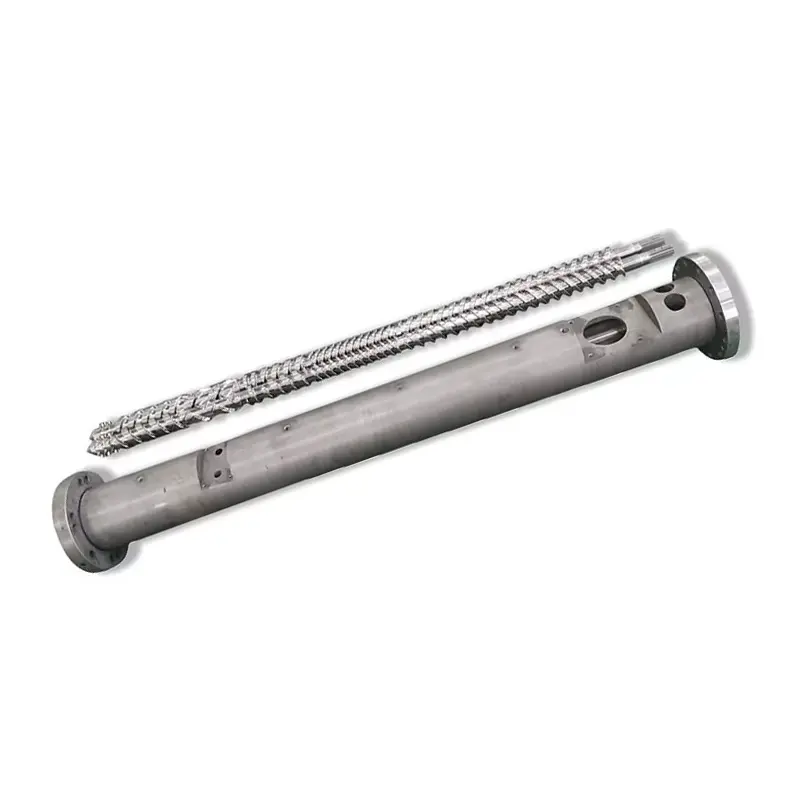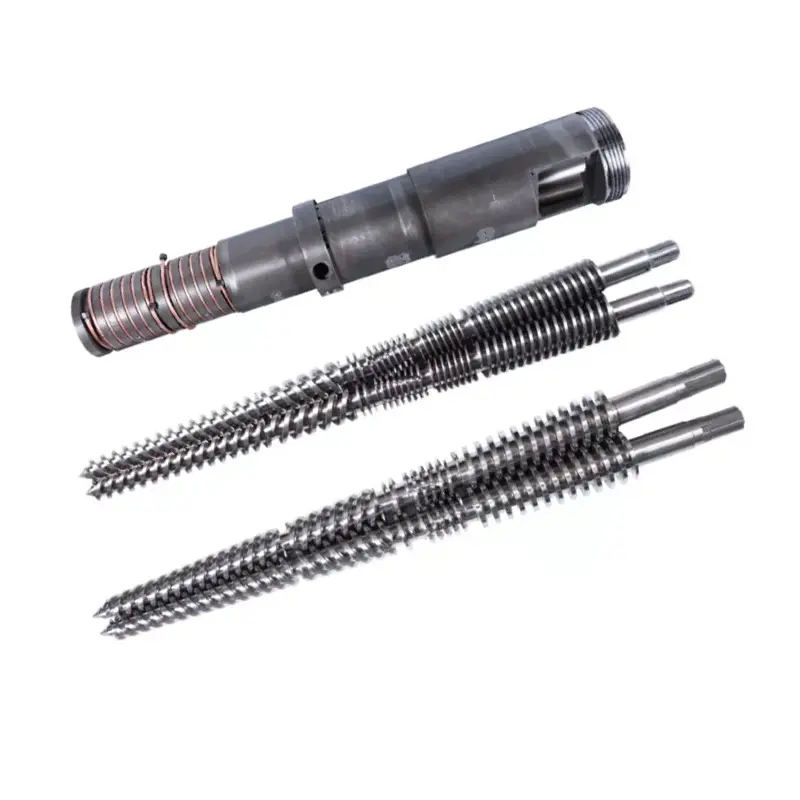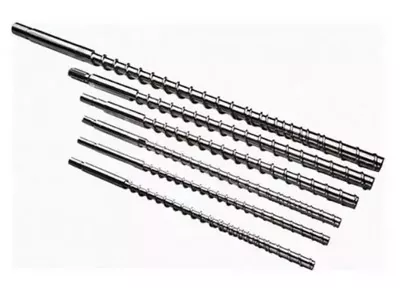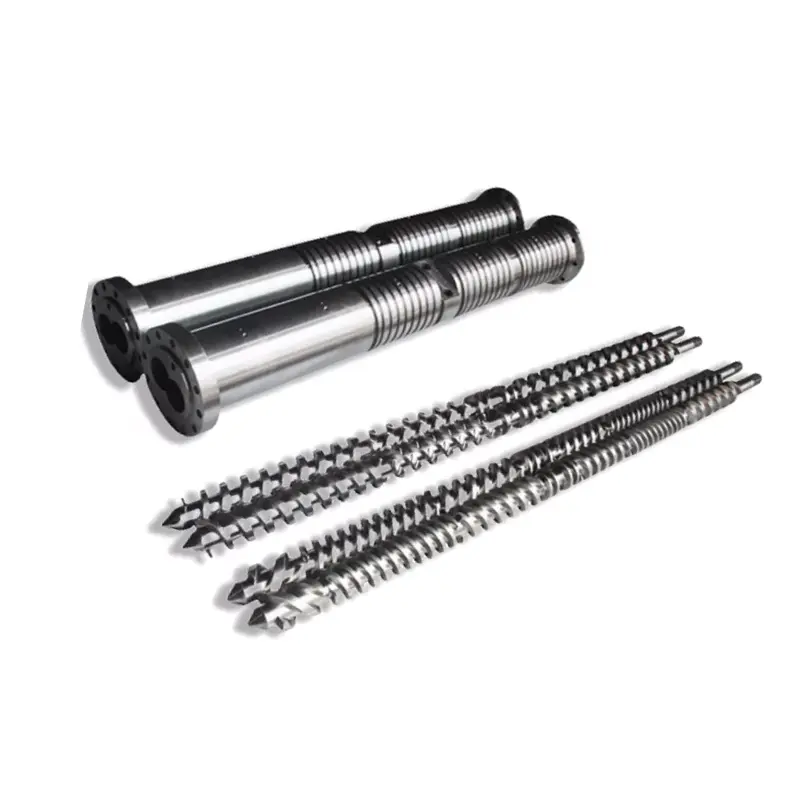
របស់អ្នក។ធុងវីសសម្រាប់ចាក់ថ្នាំកំណត់គុណភាពនៃការរលាយ ភាពស្ថិតស្ថេរនៃការបាញ់ប្រហារ និងពេលវេលាវដ្ត។ ខាងក្រោម៖ របៀបជ្រើសរើសធរណីមាត្រ និងការព្យាបាលលើផ្ទៃសម្រាប់ជ័ររបស់អ្នក របៀបថែទាំសំណុំ និងវិធីតាមដានពិការភាពត្រឡប់ទៅវីស ធុង ឬរង្វង់មូល ជំនួសឱ្យការដេញតាមការកំណត់ម៉ាស៊ីន។ វីសចាក់ថ្នាំ nitrided 38CrMoAlA របស់យើងមានស្រទាប់ nitrided 0.5–0.8 mm នៅ 950–1050 HV, ស័ក្តិសម PE, PP, PS, និង ABS និងអាចទប់ជាតិសរសៃកញ្ចក់រហូតដល់ 30%។ កន្លងមក ឬលើជ័រដែលមានសារធាតុច្រេះ រន្ធត្រូវការការបាញ់ថ្នាំលោហៈរឹងដល់ 62 HRC ។ ប្រសិនបើទិន្នផលធ្លាក់ចុះ ហើយវដ្តបានលាតសន្ធឹង សូមអានតារាងដោះស្រាយបញ្ហា មុនពេលប៉ះចំណុចកំណត់ផ្សេងទៀត។

តើធុងវីសសម្រាប់ចាក់ថ្នាំគឺជាអ្វី?
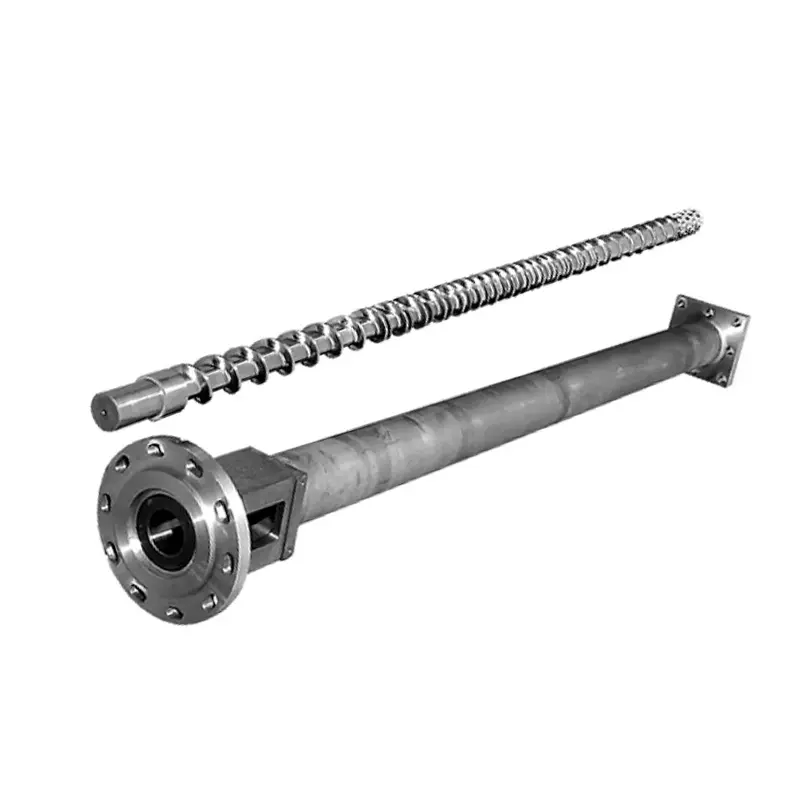
វីសនិងធុងបង្កើតជាឯកតាផ្លាស្ទិចនៃម៉ាស៊ីនចាក់។ ជាមួយគ្នា គេយកគ្រាប់រឹងចេញពីធុង មករលាយ លាយវាឱ្យរលាយជាឯកសណ្ឋាន វាស់ការបាញ់ជាក់លាក់មួយ ហើយចាក់គ្រាប់នោះចូលទៅក្នុងផ្សិត។ គ្រប់ផ្នែកដែលម៉ាស៊ីនរបស់អ្នកផលិតឆ្លងកាត់គូនេះ។
ផ្សិតជំនួសក្បាលម៉ាស៊ីន លៃតម្រូវផ្សិត និងកែតម្រូវសីតុណ្ហភាពជាច្រើនសប្តាហ៍ មុនពេលពួកគេពិនិត្យមើលផ្នែកប្លាស្ទិក។ លំដាប់នោះគឺថយក្រោយ។ នៅពេលដែលវីស ឬធុងពាក់ គ្មានចំណុចកំណត់នៅលើឧបករណ៍បញ្ជានាំដំណើរការត្រឡប់មកវិញ។
តួនាទីរបស់វីសក្នុងការផ្លាស្ទិច
វីសភាគច្រើនអាចរលាយបាន មិនមែនជាមួយខ្សែកំដៅទេ។ កំដៅធុងរួមចំណែកប៉ុន្តែយន្តការរលាយលេចធ្លោគឺកំដៅកាត់: វីសទាញវត្ថុធាតុ polymer ប្រឆាំងនឹងជញ្ជាំងធុងក្តៅ ហើយការកកិតបង្កើតកំដៅនៅខាងក្នុងសម្ភារៈដោយខ្លួនឯង។ នោះហើយជាមូលហេតុដែលធរណីមាត្រវីសផ្លាស់ប្តូរសីតុណ្ហភាពរលាយ សូម្បីតែពេលដែលចំណុចកំណត់របស់អ្នកមិនផ្លាស់ទីក៏ដោយ។
វីសក៏វាស់ការបាញ់ផងដែរ។ វាបង្វិលដើម្បីផ្លាស្ទិច ដកថយនៅពេលដែលរលាយប្រមូលនៅពីមុខព័ត៌មានជំនួយ បន្ទាប់មកឈប់។ ចម្ងាយដែលវាត្រូវបានដកគឺជាទំហំបាញ់របស់អ្នក។ ការរលាយណាមួយដែលលេចធ្លាយថយក្រោយលើជើងហោះហើរ ឬឆ្លងកាត់រង្វង់មូលត្រួតពិនិត្យធ្វើឱ្យខូចការវាស់វែងនោះ។
ទីបំផុតវីសចាក់។ វាឈប់បង្វិល ហើយបើកទៅមុខដូចផ្លុំ បង្ខំឱ្យរលាយតាមក្បាលម៉ាស៊ីន។ តួនាទីពីរនេះ បង្វិល និងច្រាសមកវិញ បំបែកវីសចាក់ចេញពីវីសបញ្ចូល។
តួនាទីរបស់ធុងក្នុងការផ្ទេរកំដៅ និងការគ្រប់គ្រង
ធុងគឺជាធុងសំពាធជាក់លាក់មួយដែលមានរន្ធកំដៅ។ វាមានសម្ពាធចាក់ ផ្ទេរកំដៅពីក្រុមចូលទៅក្នុងវត្ថុធាតុ polymer និងផ្តល់នូវជញ្ជាំងរឹងដែលវីសកាត់សម្ភារៈប្រឆាំងនឹង។
រន្ធរបស់វាត្រូវតែមានរាងមូល ត្រង់ និងតឹង។ នៅពេលដែលរន្ធដោតធំពេក ការបោសសំអាតរវាងវីស និងជញ្ជាំងធុងនឹងកើនឡើង។ រលាយបន្ទាប់មកលេចធ្លាយថយក្រោយលើជើងហោះហើរ ជំនួសឱ្យការឆ្ពោះទៅមុខ ហើយអត្រាប្លាស្ទិកធ្លាក់ចុះ។
កំដៅធុងត្រូវបានដាក់ជាតំបន់ ជាធម្មតាចំណី ការបង្ហាប់ និងការវាស់ស្ទង់ ដែលនីមួយៗមានឧបករណ៍បញ្ជា និងទែរម៉ូកូពីផ្ទាល់ខ្លួនរបស់វា។ Thermocouple រសាត់នៅក្នុងតំបន់មួយអាចចំអិនសម្ភារៈសម្រាប់ខែខណៈពេលដែលអេក្រង់អានធម្មតា។
របៀបដែលវីសនិងធុងធ្វើការរួមគ្នាជាប្រព័ន្ធ
ផ្នែកទាំងពីរអនុវត្តជាគូដែលត្រូវគ្នា ហើយលេខដែលពណ៌នាអំពីគូគឺការបោសសំអាតរ៉ាឌីកាល់៖ ភាពខុសគ្នាពាក់កណ្តាលរវាងអង្កត់ផ្ចិតនៃធុង និងអង្កត់ផ្ចិតនៃការហោះហើររបស់វីស។
ការបោសសំអាតគឺតូចតាមការរចនា។ ច្បាប់ឧស្សាហកម្មនៃមេដៃសម្រាប់សំណុំថ្មីគឺប្រហែល 0.001 អ៊ីញនៃការបោសសំអាតក្នុងមួយចំហៀងសម្រាប់អ៊ីញនៃអង្កត់ផ្ចិតវីសនីមួយៗ។ នៅលើវីសទំហំ 60 ម.ម (ប្រហែល 2.36 អ៊ីង) ដែលស្ថិតនៅជិត 0.06 ម.ម ក្នុងមួយចំហៀង។ គំនូរសាងសង់របស់អ្នកគឺជាសិទ្ធិអំណាច ហើយវាគួរតែជាលេខដែលអ្នកត្រួតពិនិត្យជានិច្ច។
គម្លាតតូចនោះធ្វើការពិត។ វាបង្ខំវត្ថុធាតុ polymer កាត់ជញ្ជាំងធុង ជំនួសឱ្យការរអិលកន្លងមក។ ការបោសសំអាតទ្វេដង និងការកាត់ចុះខ្សោយ ការរលាយយឺត ទិន្នផលធ្លាក់ចុះ ហើយម៉ាស៊ីនព្យាយាមប៉ះប៉ូវជាមួយនឹងកំដៅដែលវាមិនគួរត្រូវការ។
ការជំនួសផ្នែកមួយតែម្នាក់ឯងកម្រនឹងជួសជុលគូដែលពាក់។ វីសថ្មីនៅក្នុងធុងដែលពាក់នោះ ជួសជុលបានតែពាក់កណ្តាលនៃការបោសសំអាតដែលបាត់បង់ ហើយការមិនស៊ីគ្នានឹងពាក់ផ្នែកថ្មីលឿនជាងវាគួរតែ។
កាយវិភាគសាស្ត្រនៃវីសសម្រាប់ចាក់ថ្នាំ
វីសចាក់ស្ដង់ដារចែកចេញជាបីតំបន់ បូករួមនឹងឧបករណ៍ជំនួយ។ តំបន់នីមួយៗមានការងារធ្វើ ហើយនីមួយៗបរាជ័យតាមរបៀបដែលអ្នកអាចទទួលស្គាល់បាន។
| តំបន់ | ជម្រៅឆានែល | ការងារ | តើការបរាជ័យមើលទៅដូចអ្វី |
|---|---|---|---|
| ចំណី | ជ្រៅ | ចាប់យកគ្រាប់, បញ្ជូនពួកគេទៅមុខ | ការបង្អត់អាហារ ចំណីខុសប្រក្រតី ការងើបឡើងវិញមិនជាប់លាប់ |
| ការបង្ហាប់ (ការផ្លាស់ប្តូរ) | រាក់ | បង្រួមនិងរលាយវត្ថុធាតុ polymer ប្រឆាំងនឹងជញ្ជាំងធុង | មិនរលាយ ការលាយមិនល្អ តំបន់នេះពាក់មុន។ |
| ការវាស់ស្ទង់ | រាក់ | ធ្វើឱ្យដូចគ្នានិងបូមឱ្យរលាយជាប់គ្នា | បំរែបំរួលនៃការបាញ់, ការកើនឡើងសីតុណ្ហភាព |
| ព័ត៌មានជំនួយនិងពិនិត្យចិញ្ចៀន | — | បិទត្រាប្រឆាំងនឹងលំហូរត្រឡប់មកវិញអំឡុងពេលចាក់ | ការបាញ់ប្រហារទំហំខ្លី ការបាញ់ខ្លី ការបាត់បង់ខ្នើយ |
តំបន់ចំណី
បណ្តាញជ្រៅចាប់យកគ្រាប់ចេញពីបំពង់ក ហើយរុញពួកវាទៅមុខជាសារធាតុរឹង។ តំបន់នេះមិនរលាយច្រើនទេ។ វាបញ្ជូន។
បញ្ហាចំណី លាក់បាំងជាបញ្ហារលាយ។ ប្រសិនបើដុំដែកដាក់ក្នុងបំពង់ក ឬផ្នែកចំណីដំណើរការក្តៅពេក ហើយគ្រាប់ទន់ និងស្អិតឆាប់ នោះវីសនឹងឃ្លាន។ ពេលវេលានៃការស្តារឡើងវិញមានការផ្លាស់ប្តូរ ហើយទំហំនៃការបាញ់ប្រហារដូចខាងក្រោម។ ពិនិត្យមើលភាពត្រជាក់នៃបំពង់ក មុនពេលអ្នកបន្ទោសធរណីមាត្រ។
ការបង្ហាប់ (ការផ្លាស់ប្តូរ) តំបន់
ឆានែលកាន់តែរាក់តាមផ្នែកនេះ។ រាក់នោះច្របាច់វត្ថុធាតុ polymer ទល់នឹងជញ្ជាំងធុងក្តៅ ហើយបង្កើតកំដៅកាត់ដែលធ្វើអោយរលាយ។
តំបន់បង្ហាប់គឺជាកន្លែងដែលពាក់ប្រមូលផ្តុំ។ សម្ពាធឡើងខ្ពស់នៅទីនេះ ហើយសារធាតុបំពេញសំណឹកកិនខ្លាំងបំផុតនៅទីនេះ។ នៅពេលអ្នកវាស់វីសដែលពាក់ នោះគឺជាកន្លែងដែលអ្នកស្វែងរកលេខជាមុនសិន។
តំបន់វាស់
ឆានែលរាក់ ជម្រៅថេរធ្វើឱ្យរលាយ ហើយបូមវាទៅមុខនៅសម្ពាធថេរ។ តំបន់នេះកំណត់ភាពស៊ីសង្វាក់គ្នានៃការបាញ់ប្រហារ។
ការពាក់តំបន់វាស់បង្ហាញជាការប្រែប្រួលនៃការបាញ់ និងការកើនឡើងសីតុណ្ហភាពរលាយនៅចំណុចកំណត់ដូចគ្នា។ វីសកំពុងធ្វើការកាន់តែខ្លាំងដើម្បីផ្លាស់ទីសម្ភារៈដូចគ្នា។
គន្លឹះវីស, ពិនិត្យចិញ្ចៀន & វ៉ាល់មិនត្រឡប់
ការផ្គុំរង្វង់មូលដែលជួនកាលត្រូវបានគេហៅថាសន្ទះបិទបើកមិនត្រលប់មកវិញ សមនឹងទទួលបានការយកចិត្តទុកដាក់ច្រើនជាងអ្វីដែលវាទទួលបាន។ វាអង្គុយនៅចុងវីស ហើយធ្វើការងារមួយ៖ កំឡុងពេលចាក់វាបិទ ដូច្នេះការរលាយចូលទៅក្នុងផ្សិតជំនួសឱ្យការត្រឡប់មកវិញលើវីស។
នៅពេលដែលវាឈប់ផ្សាភ្ជាប់ អ្នកនឹងទទួលបានការប្រែប្រួលទំហំបាញ់ ការបាញ់ខ្លី និងស្រោមខ្នើយដែលបាត់។ ផ្សិតចំណាយពេលជាច្រើនសប្តាហ៍ដើម្បីកែតម្រូវសម្ពាធនៃការចាក់ ពេលវេលាសង្កត់ និងសីតុណ្ហភាពដើម្បីតាមដានវា។ គ្មានប្រសិទ្ធភាពទេ ព្រោះការរលាយកំពុងរត់ថយក្រោយកាត់ចិញ្ចៀនពាក់។
សញ្ញាចំនួនបីចង្អុលទៅចិញ្ចៀនពិនិត្យជាពិសេស។ ខ្នើយប្រែប្រួលទៅនឹងបាញ់ជាជាងនៅថេរ។ ទម្ងន់បាញ់រសាត់ ខណៈម៉ាស៊ីនរាយការណ៍ពីការងើបឡើងវិញធម្មតា។ ហើយដំណើរការដែលអាចធ្វើឡើងវិញបានភ្លាមៗប្រែទៅជាខុសប្រក្រតីដោយគ្មានការផ្លាស់ប្តូរជ័រឬការកំណត់។
ប៉ារ៉ាម៉ែត្រធរណីមាត្រវីសគន្លឹះ
លេខបួនពណ៌នាអំពីវីសចាក់។ យល់ពីពួកគេ ហើយសម្រង់របស់អ្នកផ្គត់ផ្គង់ឈប់ក្លាយជាប្រអប់ខ្មៅ។
សមាមាត្រ L/D៖ និយមន័យ រូបមន្ត និងតម្លៃដែលបានណែនាំដោយជ័រ
សមាមាត្រ L/Dគឺជាប្រវែងការងាររបស់វីសដែលបែងចែកដោយអង្កត់ផ្ចិតខាងក្រៅរបស់វា។ វីសដែលវែងជាងទទឹង 22 ដង មាន L/D នៃ 22:1។ រូបមន្តគឺសាមញ្ញ L ចែកនឹង D ហើយសមាមាត្រមាត្រដ្ឋានជាមួយនឹងទំហំ៖ វីស 50 ម.ម នៅ 22:1 មានប្រវែងធ្វើការ 1,100 ម.ម។
L/D គ្រប់គ្រងចំនួនបន្ទប់ដែលវីសត្រូវរលាយ លាយ និងធ្វើឱ្យដូចគ្នា យូរជាងនេះផ្តល់នូវសមត្ថភាពរលាយកាន់តែច្រើន និងការលាយកាន់តែប្រសើរ។ ខ្លីផ្តល់ពេលវេលាស្នាក់នៅតិច ដែលការពារជ័រដែលងាយនឹងកំដៅ។
វីសសម្រាប់ចាក់ ដំណើរការខ្លីជាងវីសបញ្ចូល។ វីសរៀបចំការបាញ់ម្តងមួយៗ ជាជាងបូមបន្ត ហើយសម្ភារៈស្ថិតនៅក្នុងធុងរវាងការបាញ់។ ក្នុងទម្រង់ចាក់ថ្នាំសមាមាត្រ L/Dការអនុវត្ត ម៉ាស៊ីនភាគច្រើនធ្លាក់នៅចន្លោះ 18:1 និង 25:1 ជាមួយនឹង 20:1 ដល់ 22:1 ជាទូទៅនៅលើម៉ាស៊ីនទូទៅ។
ជ័រដែលងាយនឹងកំដៅដូចជា PVC អនុគ្រោះដល់ចុងខ្លី ដូច្នេះសម្ភារៈចំណាយពេលតិចក្នុងការក្តៅ។ ផ្លាស្ទិចវិស្វកម្មដែលត្រូវការការរលាយហ្មត់ចត់ជួយឱ្យចុងបញ្ចប់កាន់តែវែង។ មគ្គុទ្ទេសក៍សមាមាត្រ L/D របស់យើងគ្របដណ្តប់លើការជួញដូរយ៉ាងស៊ីជម្រៅ។
សមាមាត្របង្ហាប់៖ របៀបដែលវាប៉ះពាល់ដល់គុណភាពកំដៅ និងរលាយ
សមាមាត្របង្ហាប់ប្រៀបធៀបជម្រៅឆានែលនៅក្នុងតំបន់ចំណីទៅនឹងជម្រៅឆានែលនៅក្នុងតំបន់វាស់។ វីសដែលមានឆានែលចំណីបីដងជ្រៅជាងឆានែលវាស់របស់វាមានសមាមាត្របង្ហាប់ 3: 1 ។
សមាមាត្របង្ហាប់កំណត់ថាតើវីសដំណើរការសម្ភារៈលំបាកប៉ុណ្ណា។ ការបង្ហាប់ខ្ពស់មានន័យថាកាត់កាន់តែច្រើន កំដៅមេកានិកកាន់តែច្រើន និងការរលាយកាន់តែឈ្លានពាន។ ការបង្ហាប់ទាបព្យាបាលវត្ថុធាតុ polymer ដោយថ្នមៗ។
ផ្គូផ្គងវាទៅនឹងជ័រ មិនមែនតាមចំណូលចិត្តសម្រាប់លេខធំជាងនោះទេ។ ប៉ូលីអូលេហ្វីនដែលមាន viscosity ទាប ត្រូវការកាត់វិជ្ជមាន ដើម្បីរលាយស្អាត។ ជ័រដែលងាយនឹងកំដៅដូចជា PVC, PC, និង POM degrade នៅក្រោមការកាត់ដែល PE នឹងរួញចេញ។ ការណែនាំអំពីសមាមាត្របង្ហាប់របស់យើងដំណើរការតាមរយៈជួរ។
ជម្រៅនៃការហោះហើរ ទទឹងឆានែល និងផលប៉ះពាល់របស់ពួកគេលើទិន្នផល
សមាមាត្របង្ហាប់គឺជាសមាមាត្រមួយ ហើយវីសពីរដែលមានសមាមាត្រដូចគ្នាអាចមានឥរិយាបទខុសគ្នា។ ជម្រៅដាច់ខាតគឺសំខាន់។
បណ្តាញវាស់ស្ទង់ជ្រៅផ្លាស់ទីសម្ភារៈកាន់តែច្រើនក្នុងមួយបដិវត្ត បង្កើនអត្រាប្លាស្ទិក ប៉ុន្តែវាលាយតិចយ៉ាងហ្មត់ចត់ និងផ្តល់នូវការរលាយឯកសណ្ឋានតិចជាង។ ឆានែលរង្វាស់រង្វាស់រាក់លាយល្អជាង និងផ្តល់សីតុណ្ហភាពស្របគ្នាជាងមុន នៅទិន្នផលទាបក្នុងមួយវេន។
ទទឹងជើងហោះហើរ និងមុំ helix ប៉ះពាល់ដល់ប្រសិទ្ធភាពនៃការបញ្ជូន និងការកាត់សម្ភារៈដែលមើលឃើញនៅដីហោះហើរ។ ទាំងនេះគឺជាព័ត៌មានលម្អិតនៃការរចនាដែលអ្នកបញ្ជាក់ដោយពិពណ៌នាដំណើរការរបស់អ្នកទៅកាន់អ្នករចនាវីស មិនមែនលេខដែលអ្នកគួរជ្រើសរើសពីតុនោះទេ។
អង្កត់ផ្ចិតវីសនិងទំនាក់ទំនងទំហំបាញ់
អង្កត់ផ្ចិតវីសកំណត់សមត្ថភាពបាញ់របស់ម៉ាស៊ីន។ វីសធំផ្លាស់ប្តូរបរិមាណកាន់តែច្រើនក្នុងមួយមីលីម៉ែត្រនៃការធ្វើដំណើរទៅមុខ ដូច្នេះវាផ្តល់នូវការបាញ់ធំជាង។
ច្បាប់អនុវត្តគឺជាក្រុមលួងលោម មិនមែនជាដែនកំណត់ពិបាកទេ។ រត់ការបាញ់ដែលប្រើប្រភាគតូចមួយនៃសមត្ថភាពរបស់ធុង ហើយសម្ភារៈស្ថិតនៅក្នុងធុងវែងពេក ដោយជិះកង់ឆ្លងកាត់កំដៅ និងខូចគុណភាព។ ដំណើរការស្ទើរតែពេញសមត្ថភាព ហើយអ្នកបាត់បង់ខ្នើយដែលត្រូវការសម្រាប់ការវេចខ្ចប់ជាប់លាប់។
អ្នកផលិតផ្សិតភាគច្រើនកំណត់គោលដៅបាញ់នៅកន្លែងណាមួយនៅចំកណ្តាលជួរដែលអាចប្រើបានរបស់ធុង។ ប្រសិនបើផ្នែករបស់អ្នកស្ថិតនៅខាងក្រៅក្រុមនោះ ការជួសជុលត្រឹមត្រូវគឺជាអង្កត់ផ្ចិតវីសផ្សេងគ្នា មិនមែនជាការកំណត់ម៉ាស៊ីនដែលពិបាកជាងនោះទេ។
នេះគឺជាតារាងវិមាត្រដែលបានបោះពុម្ពផ្សាយរបស់យើង ដែលបង្ហាញពីរបៀបដែលសមត្ថភាពបាញ់តាមដានទំហំវីស និងធុងឆ្លងកាត់ជួរដែលយើងបង្កើត។ ប្រើវាដើម្បីកំណត់ទីតាំងម៉ាស៊ីនរបស់អ្នក ឬដើម្បីពិនិត្យអនាម័យ-ពិនិត្យមើលអង្កត់ផ្ចិតដែលអ្នកផ្គត់ផ្គង់កំពុងដកស្រង់អ្នក។
| បាញ់ (g) | វីស Ø × ប្រវែង (មម) | ធុង Ø × ប្រវែង (មម) |
|---|---|---|
| ៣០–៩០ | Φ30 × 900 | Φ85 × 860 |
| ៦០–១២៥ | Φ35 × 910 | Φ85 × 860 |
| 100-150 | Φ38 × 935 | Φ95 × 900 |
| ១២៥–១៦០ | Φ40 × 980 | Φ95 × 910 |
| ១២៥–៣០០ | Φ42 × 1030 | Φ105 × 1110 |
| 250-400 | Φ45 × 1210 | Φ115 × 1165 |
| ៣០០-៥០០ | Φ50 × 1300 | Φ125 × 1260 |
| ៤៥០–៦០០ | Φ55 × 1335 | Φ130 × 1320 |
| 500-700 | Φ56 × 1350 | Φ130 × 1350 |
| 500-700 | Φ60 × 1380 | Φ140 × 1350 |
| ៦៥០–៨០០ | Φ65 × 1415 | Φ150 × 1420 |
| 700-1000 | Φ70 × 1790 | Φ160 × 1685 |
| ៨០–១២៥ | Φ75 × 1825 | Φ170 × 1725 |
| 100-150 | Φ80 × 2000 | Φ180 × 1805 |
| ១២៥–២០០ | Φ85 × 2300 | Φ190 × 1900 |
| ២០០–៣០០ | Φ90 × 2700 | Φ210 × 2000 |
| 250-500 | Φ100 × 2600 | Φ230 × 2405 |
| ៣០០-៦០០ | Φ110 × 2600 | Φ256 × 2590 |
| ៤០០-១០០០ | Φ120 × 2800 | Φ256 × 2800 |
| ៦០០–៨០០ | Φ130 × 3010 | Φ256 × 2970 |
| ៨០០–១០០០ | Φ145 × 3010 | Φ256 × 3200 |
| 1000-1500 | Φ160 × 3500 | Φ270 × 3200 |
| 1300-2500 | Φ170 × 3415 | Φ317 × 3380 |
រឿងពីរដែលត្រូវអានចេញពីវា។ សមត្ថភាពបាញ់កើនឡើងជាមួយនឹងអង្កត់ផ្ចិត ដូចដែលរូបវិទ្យាទាមទារ។ ហើយអង្កត់ផ្ចិតខាងក្រៅធុងកើនឡើងជាមួយវា ដែលនេះជាមូលហេតុដែលវីសធំជាងនេះមិនដែលត្រូវបានធ្វើឱ្យប្រសើរឡើងដោយឥតគិតថ្លៃនោះទេ៖ វាគឺជាថ្នាក់ទំហំម៉ាស៊ីនផ្សេងគ្នា។
ប្រភេទនៃវីសសម្រាប់ចាក់៖ តើមួយណាដែលអ្នកត្រូវការ?
គ្រួសារវីសចំនួនប្រាំគ្របដណ្តប់ស្ទើរតែគ្រប់កម្មវិធីចាក់។ ត្រឹមត្រូវគឺអាស្រ័យលើជ័ររបស់អ្នក និងអ្វីដែលផ្នែករបស់អ្នកទាមទារ។
| ប្រភេទវីស | អ្វីដែលវាធ្វើ | ល្អបំផុតសម្រាប់ | ភាពទន់ខ្សោយ |
|---|---|---|---|
| គោលបំណងទូទៅ (GP) | ការហោះហើរតែមួយ តំបន់ស្តង់ដារចំនួនបី | PE, PP, PS, ABS ជ័រទំនិញភាគច្រើន | ធរណីមាត្រសម្របសម្រួល; តស៊ូជាមួយតម្រូវការជ័រ |
| របាំង | ការហោះហើរលើកទីពីរបំបែកគ្រែរឹងពីអាងរលាយ | ការរលាយកាន់តែប្រសើរ ទិន្នផលកាន់តែខ្ពស់ ផ្នែកដែលងាយនឹងរលាយ | ចំណាយកាន់តែច្រើន; overkill នៅលើជ័រងាយស្រួល |
| លាយ/ផ្សំ | បន្ថែមផ្នែកលាយ Maddock ឬម្ជុល | ពណ៌ masterbatch, សមាសធាតុបំពេញ, ផ្នែកដែលងាយនឹងប៉ះពាល់ | កាត់បន្ថែម; ខុសសម្រាប់ជ័រដែលងាយនឹងកំដៅ |
| ខ្យល់ចេញចូល (ពីរដំណាក់កាល) | តំបន់បំបែក បូកនឹងរន្ធខ្យល់ ទាញសារធាតុងាយនឹងបង្កជាហេតុ | ជ័រ Hygroscopic ដែលការសម្ងួតគឺមិនអាចអនុវត្តបាន។ | ស្មុគស្មាញ; ខ្យល់អាចហៀរទឹកប្រសិនបើមិនស៊ីគ្នា។ |
| PVC ជាក់លាក់ | ការបង្ហាប់ទាប ផ្ទៃប៉ូលា គ្មានចំណុចស្លាប់ | PVC រឹង និងអាចបត់បែនបាន។ | គោលបំណង - សាងសង់; មិនមែនជាវីសគោលបំណងទូទៅទេ។ |
គោលបំណងទូទៅ (GP) វីសៈ ទូទៅបំផុត ល្អបំផុតសម្រាប់?
វីស GP គឺជាការសម្របសម្រួលមួយ ហើយជាការល្អ។ វាដំណើរការ PE, PP, PS និង ABS ដែលអាចទទួលយកបាន ដែលគ្របដណ្តប់លើការផលិតទំនិញភាគច្រើន។ អ្នកសាងសង់ម៉ាស៊ីនបញ្ជូនវាជាស្តង់ដារព្រោះវាជាលំនាំដើមដែលមានសុវត្ថិភាពបំផុតនៅពេលដែលពួកគេមិនដឹងថាអ្នកនឹងដំណើរការអ្វី។
ការសម្របសម្រួលធ្វើឱ្យអ្នកចំណាយនៅពេលជ័រកៅស៊ូត្រូវបានទាមទារ។ វីស GP នៅលើនីឡុងដែលពោរពេញដោយកញ្ចក់ ពាក់យ៉ាងលឿន។ វីស GP នៅលើ PVC រឹងធ្វើឱ្យខូចសម្ភារៈ។ វីស GP ដែលរុញសម្រាប់ទិន្នផលអតិបរមានៅលើផ្នែកជញ្ជាំងស្តើងផ្តល់នូវការមិនរលាយ។ នៅពេលណាមួយដែលពិពណ៌នាអំពីដំណើរការរបស់អ្នក វីសដែលបង្កើតដោយគោលបំណងចំណាយសម្រាប់ខ្លួនវាផ្ទាល់ដោយសំណល់អេតចាយតែម្នាក់ឯង។
រនាំងវីសៈ ការបំបែកភាពរលាយ និងភាពដូចគ្នាកាន់តែប្រសើរ
វីសរបាំងបន្ថែមការហោះហើរទីពីរឆ្លងកាត់តំបន់រលាយ។ ការហោះហើរនោះបំបែកដុំរឹងដែលនៅសល់ចេញពីការរលាយដែលបានបង្កើតរួចហើយ ហើយរក្សាសារធាតុរឹងដែលសង្កត់ទល់នឹងជញ្ជាំងធុងក្តៅ ដែលពួកវាបន្តរលាយ។
បើគ្មានរបាំងទេ ភាគល្អិតរឹងលាក់នៅខាងក្នុងអាងរលាយ អ៊ីសូឡង់ពីជញ្ជាំង ហើយអាចរស់រានដល់ក្បាលម៉ាស៊ីនដោយមិនរលាយ។ ជាមួយនឹងមួយ ការរលាយបានបញ្ចប់ទាំងស្រុង និងជាប់លាប់ជាងមុន។
ការទូទាត់គឺមានភាពស្មើគ្នាដែលរលាយប្រសើរជាងមុននៅទិន្នផលដូចគ្នា ឬខ្ពស់ជាងនេះ ដែលបង្ហាញថាការរលាយតិចជាង ការគ្រប់គ្រងការបាញ់កាន់តែតឹង និងបង្អួចដំណើរការកាន់តែទូលំទូលាយ។ ផ្សិតដែលដំណើរការការវេចខ្ចប់តាមជញ្ជាំងស្តើង ផ្នែកអុបទិក ឬអ្វីៗដែលងាយនឹងរលាយ គួរតែសួររកឈ្មោះមួយ។
វីសលាយ / ផ្សំ: សម្រាប់សម្ភារៈ Masterbatch បំពេញនិងពណ៌
វីសលាយបន្ថែមផ្នែកលាយពិសេសដែលជាធម្មតានៅជិតចុង។ ផ្នែក Maddock (fluted) បង្ខំឱ្យរលាយតាមចន្លោះតូចចង្អៀត បំបែកភាគល្អិតដែលមិនរលាយដោយការកាត់។ ឧបករណ៍លាយម្ជុលបំបែក និងផ្សំលំហូរឡើងវិញ ចែកចាយពណ៌ និងសារធាតុបំពេញ។
ប្រើវានៅពេលដែលការគូសពណ៌គឺជាបញ្ហាគុណភាព នៅពេលដែលការបែកខ្ញែក masterbatch មានបញ្ហា ឬនៅពេលដែលការចែកចាយ filler ជំរុញឱ្យដំណើរការផ្នែក។ ការដោះដូរត្រូវបានបន្ថែមការកាត់ដែលធ្វើឱ្យផ្នែកចម្រុះមានជម្រើសខុសសម្រាប់ជ័រដែលងាយនឹងកម្ដៅ ដែលជិតដល់កម្រិតនៃការរិចរិលរបស់វា។
Vented / Degassing Screw: សម្រាប់ជ័រ Hygroscopic
វីសរន្ធខ្យល់ដំណើរការពីរដំណាក់កាល។ ដំណាក់កាលទី 1 រលាយ បន្ទាប់មកឆានែលកាន់តែជ្រៅភ្លាមៗ ដោយទម្លាក់សម្ពាធរលាយទៅជិតសូន្យនៅច្រករន្ធខ្យល់ដែលកាត់ចូលទៅក្នុងធុង។ សំណើម និងភាពងាយនឹងបង្កជាហេតុគេចចេញពីទីនោះ ជាញឹកញាប់នៅក្រោមកន្លែងទំនេរ។ ដំណាក់កាលទីពីរបន្ទាប់មក repressurize រលាយសម្រាប់ការចាក់។
វាដំណើរការសម្រាប់ជ័រ hygroscopic ដែលការស្ងួតគឺមិនអាចអនុវត្តបាន ឬមិនអាចទុកចិត្តបាន។ វាក៏មានហានិភ័យផងដែរ៖ ប្រសិនបើដំណាក់កាលទាំងពីរមិនត្រូវគ្នា នោះការរលាយនឹងរុញចេញពីរន្ធខ្យល់ជំនួសឱ្យឧស្ម័ន។ វីសរន្ធខ្យល់ និងធុងខ្យល់ត្រូវតែត្រូវបានរចនាឡើងរួមគ្នា ដែលជាមូលហេតុដែលពួកវាត្រូវបានបញ្ជាក់ជាឈុត និងមិនត្រូវបានជួសជុលឡើងវិញដោយចៃដន្យ។
ការរចនាវីសពិសេស PVC៖ ហេតុអ្វីបានជាវីសស្តង់ដារបរាជ័យជាមួយ PVC
PVC រឹងដាក់ទណ្ឌកម្មវីសស្តង់ដារតាមពីរវិធីក្នុងពេលតែមួយ។ វាបង្ខូចនៅក្រោមការកាត់ បញ្ចេញអ៊ីដ្រូសែនក្លរួ ដែលបន្ទាប់មក corrodes ដែកដែលវាអង្គុយទល់នឹង។ ការខូចខាតចាប់ផ្តើមមុនពេលប្រតិបត្តិករឃើញពិការភាព។
វីស PVC ឆ្លើយតបការគំរាមកំហែងទាំងពីរ។ ការបង្ហាប់ទាបរក្សាភាពទន់ភ្លន់។ ផ្ទៃប៉ូលា និងធរណីមាត្រគ្មានកន្លែងស្លាប់ បញ្ឈប់សម្ភារៈពីការជាប់គាំង និងចម្អិនអាហារ។ សំណុំស្ទើរតែតែងតែត្រូវការភាពធន់នឹងច្រេះក្នុងការព្យាបាលលើផ្ទៃ មិនត្រឹមតែធន់នឹងការពាក់ប៉ុណ្ណោះទេ។ របស់យើង។មគ្គុទ្ទេសក៍ធុងវីស PVCគ្របដណ្តប់គីមីវិទ្យា និងរបស់យើង។ធុងវីសភ្លោះរាងសាជីបម្រើ PVC នៅលើផ្នែកបន្ថែម។
របៀបជ្រើសរើសធុងវីសត្រឹមត្រូវសម្រាប់ជ័ររបស់អ្នក។
ការជ្រើសរើសជ័រជំរុញការសម្រេចចិត្តផ្សេងទៀតនៅលើទំព័រ៖ ធរណីមាត្រ ដែក និងផ្ទៃ។ អានតារាង បន្ទាប់មកអានកំណត់ចំណាំនៅក្រោមវា ព្រោះកំណត់ចំណាំមានសញ្ញាព្រមាន។
| ជ័រ | L/D ធម្មតា | សមាមាត្របង្ហាប់ធម្មតា។ | ប្រភេទវីស | កំណត់ចំណាំពិសេស |
|---|---|---|---|---|
| PP / PE | ២០:១-២២:១ | ២.៥:១–៣.៥:១ | GP ឬរបាំង | ការអភ័យទោស។ ត្រូវការកាត់វិជ្ជមានដើម្បីរលាយស្អាត |
| PS / HIPS | ២០:១-២២:១ | ១.៨:១–២.៥:១ | GP | viscosity ទាប ងាយរលាយ។ ការលាយបញ្ចូលគ្នាយ៉ាងទន់ភ្លន់នៅលើ HIPS |
| ABS | ២០:១-២៤:១ | ២.០:១–២.៥:១ | GP ឬរបាំង | អាម៉ូញាក់។ មើលកំដៅកាត់ ស្ទ្រីមបង្ហាញយ៉ាងងាយស្រួល |
| កុំព្យូទ័រ និងវិស្វកម្មប្លាស្ទិក | ២២:១-២៥:១ | ២.០:១–២.៥:១ | របាំងឬ GP, កាត់ទាប | សីតុណ្ហភាពរលាយខ្ពស់ បង្អួចតូចចង្អៀត។ L/D យូរជាង ការបង្ហាប់ទន់ភ្លន់ |
| PVC រឹង | ១៨:១-២០:១ | ១.៦:១–២.៥:១ | PVC ជាក់លាក់ | ភាពធន់នឹងការ corrosion មិនមែនជាជម្រើសទេ។ រយៈពេលស្នាក់នៅខ្លី |
| PVC អាចបត់បែនបាន។ | ១៨:១-២០:១ | ២.០:១–២.៨:១ | PVC ជាក់លាក់ | ការអត់ទោសច្រើនជាងរឹងនៅតែច្រេះ |
| PET (ទម្រង់មុន) | ២០:១-២៤:១ | កម្រិតទាប ការវាស់វែងច្បាស់លាស់ | PET ដែលបង្កើតដោយគោលបំណង | ស្ងួតវាឬបន្ថយវា។ ការកាត់ទាប ការស្នាក់នៅតិចតួច ផ្ទៃប៉ូលា |
| POM (អាសេតាល់) | ២០:១-២២:១ | ២.៥:១–៣.៥:១ | GP, កាត់ទាប | ថយចុះយ៉ាងខ្លាំងប្រសិនបើកំដៅលើស។ ការត្រួតពិនិត្យសីតុណ្ហភាពច្បាស់លាស់ |
| កញ្ចក់បំពេញ / សំណឹក | ក្នុងមួយជ័រមូលដ្ឋាន | ក្នុងមួយជ័រមូលដ្ឋាន | ប្រភេទមូលដ្ឋាន + ផ្ទៃរឹង | ធរណីមាត្រធ្វើតាមជ័រមូលដ្ឋាន។ នេះ។ផ្ទៃតើមានអ្វីផ្លាស់ប្តូរ៖ ទៅ bimetallic |
របៀបប្រើតារាងនេះ៖ទាំងនេះគឺជាជួរដែលបានបោះពុម្ពផ្សាយធម្មតា និងចំណុចចាប់ផ្តើម មិនមែនជាលក្ខណៈជាក់លាក់ទេ។ ម៉ាស៊ីនរបស់អ្នក ថ្នាក់របស់អ្នក ផ្នែករបស់អ្នក និងទិន្នផលរបស់អ្នកផ្លាស់ប្តូរលេខ។ អ្នករចនាវីសបញ្ជាក់ពីធរណីមាត្រចុងក្រោយប្រឆាំងនឹងដំណើរការពិតរបស់អ្នក។ កុំបញ្ជាទិញពីតារាងទូទៅដោយគ្មានការសន្ទនានោះ។
PP និង PE: ពាក់កណ្តាលគ្រីស្តាល់, កាត់មធ្យម
Polyolefins គឺជាករណីងាយស្រួល។ ពួកគេអត់ធ្មត់កាត់ រលាយនៅលើបង្អួចធំទូលាយ និងអត់ទោសឱ្យវីស GP ។ ការបង្ហាប់ពីមធ្យមទៅខ្ពស់ដំណើរការល្អ ពីព្រោះជ័រដែលមានជាតិ viscosity ទាបទាំងនេះត្រូវការការកាត់វិជ្ជមានដើម្បីរលាយស្អាតជាជាងការរអិលដោយពាក់កណ្តាលរលាយ។
រុញទិន្នផលខ្លាំងនៅលើជញ្ជាំងស្តើង ហើយវីសរារាំងរកបានការចំណាយរបស់វាដោយផ្តល់នូវការរលាយពេញលេញបន្ថែមទៀតក្នុងល្បឿនដូចគ្នា។
ABS និង PS: Amorphous មើលកំដៅ Shear
ជ័រ Amorphous បន្ទន់លើជួរជាជាងរលាយនៅចំណុចមុតស្រួច។ PS ដំណើរការនៅកម្រិតទាបព្រោះវារលាយយ៉ាងងាយ។ ABS ត្រូវការការថែទាំបន្ថែមទៀត៖ វាបង្ហាញពីភាពជាប់គាំង និង splay នៅពេលដែលវាធ្លាក់ចុះ ហើយកំដៅ shear ជាធម្មតាជាហេតុផល។
ប្រសិនបើផ្នែក ABS មានភាពជាប់គាំង ហើយចំណុចកំណត់របស់អ្នកមើលទៅត្រឹមត្រូវ សង្ស័យកាត់មុនពេលអ្នកសង្ស័យថាម៉ាស៊ីនសម្ងួត។ សមាមាត្របង្ហាប់ដ៏ខ្លាំងក្លានៅលើជ័រអាម៉ូហ្វដែលងាយនឹងកំដៅ ផលិតនូវពិការភាពរបស់វា។
PC និងវិស្វកម្មផ្លាស្ទិច៖ សីតុណ្ហភាពខ្ពស់ L/D យូរជាង
កុំព្យូទ័រ, នីឡុង, PBT, និងសាច់ញាតិរបស់ពួកគេរលាយខ្ពស់និង degrade នៅជិតខាងលើនោះ។ ពួកគេត្រូវការការរលាយហ្មត់ចត់ ដែលទាមទារឱ្យ L/D យូរជាងនេះ ប៉ុន្តែពួកគេក៏ដាក់ទណ្ឌកម្មពេលវេលាស្នាក់នៅផងដែរ ដែលជំទាស់នឹងការរលាយក្នុងធុងធំ។
គុណភាពបង្ហាញគឺ L/D យូរជាងជាមួយនឹងការបង្ហាប់ទន់ភ្លន់ និងការបាញ់ដែលមានទំហំត្រឹមត្រូវ។ ទទួលបានទំហំនៃការបាញ់ខុសនៅលើកុំព្យូទ័រ ហើយសម្ភារៈដំណើរការដោយកំដៅរហូតដល់វាលឿង ទោះបីជាវីសល្អប៉ុណ្ណាក៏ដោយ។
PVC រឹង និងអាចបត់បែនបាន៖ ធន់នឹងការ corrosion សំខាន់
អ្វីគ្រប់យ៉ាងខាងលើអំពី PVC អនុវត្តចំពោះការជ្រើសរើស។ PVC រឹងស្ថិតនៅចុងទាបនៃ L/D និងការបង្ហាប់ ពីព្រោះពេលវេលា និងកាត់គឺជាសត្រូវទាំងពីរ។ ការព្យាបាលលើផ្ទៃត្រូវតែទប់ទល់នឹងការច្រេះ មិនមែនគ្រាន់តែជាសំណឹកប៉ុណ្ណោះទេ ហើយវាផ្លាស់ប្តូរជម្រើសនៃលោហៈធាតុនៅក្នុងធុង bimetallic ។
PET និង POM: កាត់ទាប ការត្រួតពិនិត្យសីតុណ្ហភាពច្បាស់លាស់
PET គឺ hygroscopic ។ ទឹកនៅក្នុងរលាយ ធ្វើឱ្យខ្សែសង្វាក់វត្ថុធាតុ polymer hydrolyze ធ្លាក់ចុះ viscosity ខាងក្នុង ហើយទុកឱ្យ preforms ផុយ និង ងងឹត ខណៈពេលដែលម៉ាស៊ីនហាក់ដូចជាវាដំណើរការល្អ។ សម្ងួតជ័រឱ្យបានត្រឹមត្រូវ ដំណើរការកាត់ទាប រក្សាលំនៅឱ្យខ្លី និងបញ្ជាក់ផ្ទៃប៉ូលា ដើម្បីកុំឱ្យប្រាក់បញ្ញើ។
POM អត់ធ្មត់នឹងការបង្ហាប់ធម្មតា ប៉ុន្តែបន្ថយយ៉ាងខ្លាំងនៅពេលដែលកំដៅខ្លាំង ហើយផលិតផលដែលខូចគុណភាពរបស់វាមានគ្រោះថ្នាក់។ ការគ្រប់គ្រងសីតុណ្ហភាព និងវិន័យម៉ោងស្នាក់នៅមានសារៈសំខាន់ជាងធរណីមាត្រឆ្លាតវៃ។
សម្ភារៈដែលបំពេញដោយកញ្ចក់ និងសំណឹក៖ ខ្សែបន្ទាត់ 30%
នេះគឺជាច្បាប់ច្បាស់លាស់បំផុតនៅលើទំព័រ ហើយវាជាលេខ មិនមែនជាអារម្មណ៍ទេ។សរសៃកញ្ចក់រហូតដល់ 30%៖ សំណុំ nitrided 38CrMoAlA គ្រប់គ្រងវា។យើងបង្កើត និងវាយតម្លៃវីសចាក់ nitrided របស់យើងសម្រាប់យ៉ាងជាក់លាក់ថា ពន្លត់ និងកំដៅ បន្ទាប់មកឧស្ម័ន nitrided ទៅករណី 0.5–0.8 mm នៅ 950–1050 HV ។
លើសពីកញ្ចក់ 30% ឬជាមួយនឹងសារធាតុបំពេញសារធាតុរ៉ែ និងសារធាតុទប់ស្កាត់អណ្តាតភ្លើងនៅលើកំពូល ផ្ទៃត្រូវផ្លាស់ប្តូរ។ករណី nitrided គឺជាស្រទាប់ដែលសាយភាយ ហើយសារធាតុបំពេញសំណឹកនឹងកាត់វាលឿនជាងដែកក្រោមដែលសមនឹងទទួលបាន។
នោះហើយជាពេលដែល កធុងវីស bimetallicបញ្ឈប់ការអាប់ដេត ហើយក្លាយជាការបញ្ជាក់ត្រឹមត្រូវ៖ យ៉ាន់ស្ព័ររឹងបានបាញ់រង្វង់ពេញជុំវិញតំបន់ពាក់របស់ទ្រនាប់ ដោយយកភាពរឹងខាងក្នុងដល់ 62 HRC ។ ធរណីមាត្រនៅតែធ្វើតាមជ័រមូលដ្ឋាន។ មានតែផ្ទៃផ្លាស់ប្តូរប៉ុណ្ណោះ។ របស់យើង។មគ្គុទ្ទេសក៍ bimetallic ទល់នឹង nitridedធ្វើការតាមរយៈតក្កវិជ្ជាចំណាយ។
ប្រភេទធុង សម្ភារៈ និងការព្យាបាលលើផ្ទៃ
ធុងមិនបរាជ័យយ៉ាងខ្លាំង។ វាបើកឡើង ស្ងាត់ ហើយយកលទ្ធផលរបស់អ្នកជាមួយវា។ សម្ភារៈ និងផ្ទៃសម្រេចថាតើត្រូវចំណាយពេលប៉ុន្មាន។
ធុងដែក Nitrided ស្តង់ដារ៖ កម្មវិធី និងដែនកំណត់
នីទ្រីត បំភាយអាសូតទៅក្នុងផ្ទៃដែក បង្កើតជាប្រអប់រឹង។ យើងឧស្ម័ន-នីត្រាតវីសចាក់ 38CrMoAlA របស់យើងនៅសីតុណ្ហភាព 500–560 °C ដោយបង្កើតស្រទាប់ nitrided កម្រាស់ 0.5–0.8 ម.ម នៅកម្រិត 950–1050 HV។ វាបង្កើនភាពធន់ទ្រាំពាក់ 30-40% ជាងដែកដែលមិនព្យាបាល។
ដែកគោលត្រូវបានពន្លត់និងកម្ដៅជាមុនសិន ដែលអាចបង្កើនភាពធន់នឹងការកាត់បាន 50% ដោយខ្លួនវាផ្ទាល់។ រួមគ្នា ជំហានទាំងពីរនេះផ្តល់អាយុកាលសេវាកម្មប្រហែល 10,000-20,000 ម៉ោងលើជ័រដែលមិនច្រេះដូចជា PE និង PP ។
ដែនកំណត់របស់វាគឺជម្រៅករណី។ នៅពេលដែលសំណឹកកាត់តាមស្រទាប់ nitrided នោះស្នូលដែលទន់ជាងនៅខាងក្រោមនឹងពាក់យ៉ាងលឿន។ យើងវាយតម្លៃវីសចាក់ nitrided របស់យើងសម្រាប់សមាសធាតុពង្រឹងសរសៃកញ្ចក់រហូតដល់ 30% (ឧទាហរណ៍ PA បូកសរសៃកញ្ចក់)។ ខាងលើ ឬនៅលើជ័រដែលច្រេះ ស្រោម nitrided គឺហួសប្រមាណ ហើយផ្ទៃត្រូវផ្លាស់ប្តូរ។
ធុង Bimetallic: ការសាងសង់ តម្លៃ និងនៅពេលដែលវាទូទាត់
ធុង bimetallic រក្សាតួដែក alloy និង fuse alloy ពាក់ដាច់ដោយឡែកចូលទៅក្នុងរន្ធ។ នៅលើធុងរបស់យើង យើងបាញ់លោហៈធាតុរឹងជុំវិញរង្វង់ពេញនៃតំបន់ពាក់របស់រន្ធ ដោយនាំភាពរឹងខាងក្នុងដល់ 62 HRC ។
នោះគឺជាប្រភេទនៃការការពារពី nitriding ។ ករណី nitrided គឺជាស្រទាប់សាយភាយដែលវាស់វែងជាប្រភាគនៃមីលីម៉ែត្រ។ រន្ធដែកដែលបាញ់ ឬលាយបញ្ចូលគ្នា គឺជាស្រទាប់នៃលោហធាតុផ្សេងៗគ្នា ហើយឧបករណ៍បំពេញសំណឹកត្រូវឆ្លងកាត់វាទាំងអស់។
យ៉ាន់ស្ព័រត្រូវបានជ្រើសរើសសម្រាប់ការគំរាមកំហែង។ ផ្ទៃដែលសំបូរទៅដោយកាបូន និង tungsten-carbide ទប់ទល់នឹងការបាក់បែកពីកញ្ចក់ និងសារធាតុបំពេញសារធាតុរ៉ែ។ យ៉ាន់ស្ព័រដែលមាននីកែលទប់ទល់នឹងការ corrosion ពី PVC និងសមាសធាតុធន់នឹងអណ្តាតភ្លើង។ ជ្រើសរើសយ៉ាន់ស្ព័រខុស ហើយអ្នកបានចំណាយសម្រាប់ធុង bimetallic ដែលដោះស្រាយបញ្ហាខុស។
វាទូទាត់រាល់ពេលដែលមតិព័ត៌មានរបស់អ្នកខូច ឬច្រេះ។ នព្វន្ធគឺសាមញ្ញ៖ ប្រសិនបើសំណុំ bimetallic មានរយៈពេលច្រើនដង ដរាបណា nitrided មួយនៅលើសម្ភារៈរបស់អ្នក នោះតម្លៃទិញខ្ពស់ជាងបែងចែកទៅជាតម្លៃទាបជាងក្នុងមួយឆ្នាំ មុនពេលអ្នករាប់សំណល់អេតចាយ និងពេលវេលារងចាំដែលអ្នកជៀសវាង។
Segmented vs Monolithic Barrel: Flexibility vs Precision
ធុង monolithic (មួយដុំ) ត្រូវបានម៉ាស៊ីនពីតួតែមួយ។ វារក្សាភាពត្រង់ និងផ្ចិតផ្ចិតបានល្អបំផុត ហើយវាជាបទដ្ឋានសម្រាប់ការចាក់ថ្នាំ ដែលភាពជាក់លាក់ជំរុញឱ្យមានភាពជាប់លាប់។
ធុងចម្រៀកត្រូវបានភ្ជាប់គ្នាពីផ្នែកដែលអនុញ្ញាតឱ្យផ្នែកដែលពាក់ត្រូវបានជំនួសដោយមិនចាំបាច់ខ្ទេចខ្ទីទាំងមូល ហើយអនុញ្ញាតឱ្យរន្ធខ្យល់ត្រូវបានដាក់ទីតាំងដោយបត់បែន។ ការធ្វើពាណិជ្ជកម្មគឺជាការតម្រឹម៖ រាល់សន្លាក់គឺជាឱកាសមួយសម្រាប់ការតម្រឹមមិនត្រឹមត្រូវ ហើយម៉ាស៊ីនចាក់គឺមិនសូវអត់ឱនចំពោះវាជាងការបញ្ចូលសារធាតុបន្ថែម។
ដែកគោល និងជម្រើសផ្ទៃដែលអង្គុយលើវា។
38CrMoAlAគឺជាដែកគោលដែលយើងផលិតវីសចាក់របស់យើង ហើយវាជាលំនាំដើមរបស់ឧស្សាហកម្មសម្រាប់ហេតុផលមួយ។ គីមីវិទ្យា chromium-molybdenum-aluminium របស់វាត្រូវបានរចនាឡើងសម្រាប់ nitriding: អាលុយមីញ៉ូមបង្កើតជារឹង និង nitrides មានស្ថេរភាពនៅក្នុងករណីខណៈពេលដែលស្នូលនៅតែរឹង។
ដែកថែបមូលដ្ឋានផ្ទុកបន្ទុកមេកានិច។ ផ្ទៃខាងលើត្រូវប្រើការពាក់ ហើយនោះជាជម្រើសពិតប្រាកដ។ ជាក្រុមហ៊ុនផលិតធុងវីសយើងផ្គត់ផ្គង់ជួរផ្ទៃពេញ ហើយនីមួយៗឆ្លើយតបការគំរាមកំហែងផ្សេងៗគ្នា៖
- នីទ្រីត- ស្រទាប់ 0.5–0.8 មម នៅ 950–1050 HV ។ សម្អាតជ័រ សរសៃកញ្ចក់រហូតដល់ 30%។
- ផ្ទៃ Bimetallic- លោហធាតុរឹងដែលលាយឡំជុំវិញតំបន់ពាក់របស់រន្ធ ធុញដល់ 62 HRC ។ កាតព្វកិច្ចសំណឹកនិងសំណឹក។
- ការបាញ់ថ្នាំ Tungsten carbide- សម្រាប់ករណីដែលមានស្នាមប្រេះខ្លាំងបំផុត។
- បន្ទះ Chrome- ផ្ទៃរលោង ងាយស្រួលបញ្ចេញ។ ជួយផ្លាស់ប្តូរពណ៌ និងស្អិត មិនប្រតាកខ្លាំង។
- ដែកអ៊ីណុក- នៅពេលដែលភាពធន់នឹងការ corrosion ឬភាពបរិសុទ្ធនៃសម្ភារៈនាំឱ្យតម្រូវការជាជាងការពាក់។
មគ្គុទ្ទេសក៍សម្ភារៈធុងវីសរបស់យើងប្រៀបធៀបដែកថែបមូលដ្ឋានពេញលេញ។
ការព្យាបាលលើផ្ទៃប្រៀបធៀប
| សម្ភារៈ / ការព្យាបាល | រឹង | ធន់នឹងការពាក់ | ភាពធន់នឹងសំណឹក | ល្អបំផុតសម្រាប់ |
|---|---|---|---|---|
| 38CrMoAlA, nitrided | 950–1050 HV, ស្រទាប់ 0.5–0.8 ម។ | ល្អ | មធ្យម | PE, PP, PS, ABS; ជាតិសរសៃកញ្ចក់រហូតដល់ 30% ។ លំនាំដើមសេដ្ឋកិច្ច |
| ផ្ទៃ Bimetallic | ធុញដល់ 62 HRC | ល្អឥតខ្ចោះ | ល្អ | កញ្ចក់បំពេញលើសពី 30%, បំពេញសារធាតុរ៉ែ, កិនឡើងវិញ, កាតព្វកិច្ចសំណឹក |
| ការបាញ់ថ្នាំ Tungsten carbide | ខ្ពស់ណាស់។ | ល្អឥតខ្ចោះ | ល្អ | ករណីសំណឹកខ្លាំងបំផុត។ |
| ផ្ទៃលោហធាតុនីកែល-មូលដ្ឋាន | បានជ្រើសរើសតាមទម្រង់ | ល្អ | ល្អឥតខ្ចោះ | PVC, fluoropolymer, ធន់នឹងភ្លើង |
| បន្ទះដែករឹង | រឹង, ស្តើងណាស់។ | មធ្យម | ល្អ | ការចេញផ្សាយដោយរលូន, ការផ្លាស់ប្តូរពណ៌កាន់តែងាយស្រួល, ប្រឆាំងនឹងដំបង |
| ដែកអ៊ីណុក | ក្នុងមួយថ្នាក់ | មធ្យម | ល្អឥតខ្ចោះ | ការច្រេះឬកម្មវិធីដែលដឹកនាំដោយភាពបរិសុទ្ធ |
បញ្ជាក់ផ្ទៃសម្រាប់ចំណីកខ្វក់បំផុត បន្ទាត់នឹងដំណើរការពិតប្រាកដ មិនមែនស្អាតបំផុតនោះទេ។ ការបញ្ជាក់សម្រាប់ករណីស្អាតគឺជាវិធីទូទៅបំផុតដែលឈុតថ្មីស្លាប់មុនអាយុ។
ការថែទាំ៖ របៀបទទួលបានរាល់ម៉ោងដែលឈុតអាចផ្តល់ឱ្យ
ការថែទាំមិនបញ្ច្រាសការពាក់។ វារារាំងអ្នកពីការបន្ថែមការពាក់ដែលអាចជៀសវាងបាននៅលើប្រភេទដែលមិនអាចជៀសវាងបាន ហើយវាផ្តល់ឱ្យអ្នកនូវទិន្នន័យដើម្បីរៀបចំផែនការជំនួសជំនួសឱ្យប្រតិកម្មចំពោះវា។
បញ្ជីត្រួតពិនិត្យជាប្រចាំ
| ប្រេកង់ | អ្វីដែលត្រូវពិនិត្យ | ហេតុអ្វី? |
|---|---|---|
| រាល់ការផ្លាស់ប្តូរ | សីតុណ្ហភាពរលាយធៀបនឹងធម្មតា ពេលវេលានៃការងើបឡើងវិញ ភាពស្ថិតស្ថេរនៃខ្នើយ បន្ទុកម៉ូទ័រ | រសាត់ទាំងនេះមុនពេលពិការភាពលេចឡើង |
| រាល់សម្ភារៈ ឬការផ្លាស់ប្តូរពណ៌ | សម្អាតយ៉ាងពេញលេញ; ពិនិត្យសម្អាតស្នាមអុចខ្មៅ ឬសម្ភារៈខូចគុណភាព | Specks មានន័យថា ចំណុចស្លាប់ ឬ ការរិចរិលនៅកន្លែងណាមួយ។ |
| ប្រចាំខែ | ផ្ទៀងផ្ទាត់ thermocouples និងខ្សែកំដៅ; ពិនិត្យភាពត្រជាក់នៃបំពង់ក | ឧបករណ៍ចាប់សញ្ញារសាត់ចម្អិនសម្ភារៈអស់រយៈពេលជាច្រើនខែដោយមិនមាននរណាកត់សម្គាល់ |
| នៅពេលណាដែលវីសចេញ | វាស់ជើងហោះហើរ OD និងលេខសម្គាល់ធុងបារ៉ែលនៅទីតាំងដែលបានសម្គាល់; ពិនិត្យចិញ្ចៀន | វីសចេញរួចហើយ។ ការវាស់វែងដប់នាទីគឺជាទិន្នន័យឥតគិតថ្លៃ |
| យ៉ាងហោចណាស់ប្រចាំឆ្នាំ (កាតព្វកិច្ចសំណឹក ឬច្រេះ) | ការទាញដែលបានគ្រោងទុក៖ ការវាស់វែងពាក់ពេញលេញ ពិនិត្យការតម្រឹម កត់ត្រាការអាន | ឈុតដែលបំពេញ, PVC, និង regrind duty wears លឿនជាងជ័រស្អាត |
នីតិវិធីបន្សុតត្រឹមត្រូវនៅពេលផ្លាស់ប្តូរជ័រឬពណ៌
សម្អាតមុនពេលឈប់ និងរាល់ការផ្លាស់ប្តូរ ដោយគ្មានករណីលើកលែងសម្រាប់ថ្ងៃរវល់។ សម្ភារៈដែលទុកចោលឱ្យត្រជាក់នៅក្នុងធុងនោះ ខូចទ្រង់ទ្រាយ ដុតនំទៅលើផ្ទៃ ហើយត្រលប់មកវិញនៅពេលក្រោយជាចំណុចខ្មៅនៅក្នុងផ្នែករបស់អតិថិជន។
ប្រើសមាសធាតុសម្អាតពាណិជ្ជកម្មសម្រាប់ការផ្លាស់ប្តូរពណ៌ សម្រាប់ការបិទ និងមុនពេលប្តូរទៅវត្ថុធាតុ polymer ដែលងាយនឹងកំដៅ។ Virgin PE ឬ PP គ្រប់គ្រងការផ្លាស់ប្តូរទម្លាប់រវាងសម្ភារៈដែលត្រូវគ្នា។ ជ័រដែលមានសីតុណ្ហភាពខ្ពស់ដូចជា PC និង PMMA កាន់តែរឹងមាំ ហើយត្រូវការការបោសសម្អាតយ៉ាងខ្លាំងក្លាថែមទៀត។
សម្អាតមុនពេលបិទ មិនត្រឹមតែមុនពេលចាប់ផ្តើមដំណើរការប៉ុណ្ណោះទេ។ អ្វីដែលអ្នកទុកក្នុងធុងទឹកត្រជាក់ក្លាយជាបញ្ហាដែលអ្នកប្រយុទ្ធនៅពេលចាប់ផ្តើមបន្ទាប់។
របៀបវាស់ការបោសសំអាតវីសទៅធុង
នេះជាការវាស់វែងដែលប្រែគំនិតទៅជាការពិត ហើយហាងភាគច្រើនរំលងវា។
- ទាញនិងសម្អាតវីស។ក្តៅជាមួយឧបករណ៍លង្ហិនឬស្ពាន់។ កុំរើសអេតចាយដែកដែលកាត់ផ្ទៃដែលត្រូវបានព្យាបាលដោយវីសអាស្រ័យលើ។
- សម្គាល់ទីតាំងវាស់តាមបណ្តោយប្រវែងការងារ៖ ចំណី ការផ្លាស់ប្តូរ និងការវាស់ស្ទង់នៅអប្បបរមា។
- វាស់ជើងហោះហើរ ODជាមួយនឹងមីក្រូម៉ែត្រខាងក្រៅនៅទីតាំងនីមួយៗ ដោយធ្វើការអាននៅចំណុចជាច្រើនជុំវិញរង្វង់ ដើម្បីចាប់ការពាក់មិនស្មើគ្នា។
- លេខសម្គាល់ធុងវាស់ជាមួយនឹងរង្វាស់រន្ធនៅទីតាំងដែលត្រូវគ្នា និងជម្រៅ។
- គណនាការបោសសំអាតរ៉ាឌីកាល់៖ដកជើងហោះហើរ OD ចេញពី bore ID ហើយចែកនឹងពីរ។
- ប្រៀបធៀបជាមួយគំនូរសំណង់ហើយកត់ត្រារាល់ការអានជាមួយនឹងកាលបរិច្ឆេទ និងម៉ោងដំណើរការ។
បកស្រាយលទ្ធផលប្រឆាំងនឹងការបោសសំអាតដើម មិនមែនប្រឆាំងនឹងលេខសកលទេ។ ច្បាប់ហាងមានប្រយោជន៍៖ នៅពេលដែលការបោសសំអាតបានកើនឡើងដល់ប្រហែលពីរដងនៃតម្លៃសាងសង់ ឬនៅពេលដែលទិន្នផលបានធ្លាក់ចុះគួរឱ្យកត់សម្គាល់ក្នុងល្បឿនវីសដូចគ្នា សូមចាប់ផ្តើមរៀបចំផែនការជំនួស។ មគ្គុទ្ទេសក៍វាស់វែងជាជំហាន ៗ របស់យើងគ្របដណ្តប់វិធីសាស្រ្តយ៉ាងលម្អិត។
កាលវិភាគសម្អាត និងសម្អាតប្រភេទសមាសធាតុ
ផ្គូផ្គងសមាសធាតុទៅនឹងការងារ។ មេកានិក (គ្មានសារធាតុសំណឹក) សម្អាតស្នាមដោយ viscosity ខ្ពស់។ ការបោសសំអាតគីមីវាយប្រហារទៅលើសម្ភារៈ និងកាបូនដែលខូចគុណភាព។ ការបន្សុទ្ធ Foaming ពង្រីកដើម្បីឈានដល់ចំណុចស្លាប់ដែលលំហូរ laminar ខកខាន។
ចន្លោះពេលសម្អាតជ្រៅអាស្រ័យលើជ័រ។ ប៉ូលីមែរដែលមានសីតុណ្ហភាពខ្ពស់បង្កើតកាបូនបានលឿនជាងមុន ហើយត្រូវការការសម្អាតជ្រៅញឹកញាប់ជាងមុន។ អ្វីក៏ដោយដែលអ្នកកំពុងដំណើរការ សូមរក្សាចន្លោះពេលនៅលើកាលវិភាគជាជាងរង់ចាំចំណុចខ្មៅដើម្បីកំណត់កាលវិភាគសម្រាប់អ្នក។
ពេលណាត្រូវជួសជុល និងពេលណាត្រូវជំនួស
ប្រៀបធៀបតម្លៃក្នុងមួយឆ្នាំនៃសេវាកម្ម មិនមែនតម្លៃទាំងពីរនោះទេ។ ការសាងសង់ឡើងវិញដែលចំណាយអស់ពាក់កណ្តាលប៉ុន្តែត្រឡប់មកវិញមួយភាគបីនៃឆ្នាំគឺជាជម្រើសថ្លៃក្នុងការក្លែងបន្លំ។
ជួសជុលត្រង់នៅពេលពាក់មានវិមាត្រ និងកម្រិតមធ្យម លោហៈមូលដ្ឋានមានសម្លេង នេះគឺជាការស្ថាបនាឡើងវិញលើកដំបូង ហើយធរណីមាត្រនៅតែសាកសមនឹងជ័ររបស់អ្នក។
ការជំនួសទំនោរទៅខាងស្ដាំនៅពេលដែលការច្រេះបានជ្រាបចូលជ្រៅ នៅពេលដែលវីសត្រូវបានសាងសង់ឡើងវិញពីមុន ពេលដែលសម្ភារៈរបស់អ្នកបានផ្លាស់ប្តូរ ហើយធរណីមាត្រចាស់លែងសម ឬនៅពេលដែលឈុតនោះជាទំហំធម្មតា ដែលតម្លៃជំនួសស្ថិតនៅជិតនឹងតម្លៃជួសជុល។
ការណែនាំអំពីការជួសជុលទល់នឹងការជំនួសរបស់យើងដាក់ចេញតារាងការសម្រេចចិត្តពេញលេញ។
ការផ្ទុកនិងការគ្រប់គ្រងត្រឹមត្រូវនៃធុងវីសស្ពឺ
ឈុតទំនេរមានប្រយោជន៍តែបើវាត្រង់ និងស្អាតនៅពេលដែលអ្នកត្រូវការវា។ ទុកវីសផ្តេកដោយជំនួយតាមប្រវែង មិនត្រូវទំលាក់លើចុងឡើយ។ ស្រោបវាប្រឆាំងនឹងច្រែះ រក្សាវាឱ្យជិត ហើយរក្សាសន្លឹកជាក់លាក់ និងវាស់តួលេខនៃភាពរឹងជាមួយនឹងផ្នែក។
យុទ្ធសាស្ត្របង្វិលសំណុំទំនេរមានតម្លៃលើសពីថ្លៃសេវារហ័ស ហើយស្ទើរតែគ្មានអ្នកផ្គត់ផ្គង់ប្រាប់អ្នកពីរឿងនេះទេ។ ទិញការជំនួសមុនពេលសំណុំបច្ចុប្បន្នបរាជ័យ។ ដំណើរការសំណុំថ្មី ផ្ញើឈុតចាស់សម្រាប់សាងសង់ឡើងវិញ ខណៈពេលដែលការផលិតនៅតែបន្ត ហើយរក្សាសំណុំដែលបានសាងសង់ឡើងវិញនៅលើធ្នើទុកជាកន្លែងទំនេរ។
ឥឡូវនេះអ្នកជាម្ចាស់ការបង្វិលជាមួយនឹងសូន្យពេលវេលារងចាំដែលមិនបានគ្រោងទុក ហើយរាល់ការជំនួសនាពេលអនាគតកើតឡើងតាមកាលវិភាគរបស់អ្នកជំនួសឱ្យនៅម៉ោង 2 ព្រឹកនៅថ្ងៃសៅរ៍។ យុទ្ធសាស្ត្រចំណាយដើមទុនធ្វើការមួយឈុត ហើយសងវាវិញជាលើកដំបូងដែលការបែកបាក់មិនកើតឡើង។
តើវាជាដំណើរការ ឬម៉ាស៊ីន? ច្រកទ្វារនៃការសម្រេចចិត្ត
នេះគឺជាផ្នែកដែលមិនមានគូប្រជែងសរសេរទេ ហើយវានឹងជួយសន្សំសំចៃអ្នកបានច្រើនជាងផ្នែកដែលនៅសល់នៃការណែនាំនេះរួមបញ្ចូលគ្នា។
នៅពេលដែលមានកំហុសឆ្គងលេចឡើង ក្រុមភាគច្រើនឈានដល់ការកំណត់ម៉ាស៊ីន។ សីតុណ្ហភាព សម្ពាធខាងក្រោយ ល្បឿនចាក់ ពេលវេលាកាន់។ ពេលខ្លះវាត្រឹមត្រូវ។ ប៉ុន្តែនៅពេលដែលឧបករណ៍ផ្លាស្ទិចត្រូវបានពាក់ នោះគ្មានការកំណត់ណាមួយអាចដំណើរការឡើងវិញបានឡើយ ហើយប៉ុន្មានសប្តាហ៍ក៏បាត់ទៅក្នុងការស្វែងរកដែលមិនអាចជោគជ័យបាន។
ដំណើរការច្រកនេះ មុនពេលអ្នកប៉ះចំណុចកំណត់ផ្សេងទៀត។
1. តើមានអ្វីផ្លាស់ប្តូរ?ដីឡូតិ៍ថ្មី សារធាតុពណ៌ថ្មី សមាមាត្រឡើងវិញថ្មី ផ្សិតថ្មី ការកំណត់អ្នកណាម្នាក់បានកែតម្រូវ? ប្រសិនបើបាទ/ចាស ដេញតាមការផ្លាស់ប្តូរ។ នេះជាបញ្ហាដំណើរការរហូតដល់មានការបញ្ជាក់ផ្សេង។
2. តើពិការភាពនេះលេចឡើងភ្លាមៗ ឬកើតឡើងក្នុងរយៈពេលប៉ុន្មានសប្តាហ៍?ចំណុចភ្លាមៗនៅការផ្លាស់ប្តូរ ឬសមាសធាតុដែលខូច។ ចំណុចបន្តិចម្តង ៗ នៅពេលពាក់។ ការស្លៀកពាក់មិនមកដល់មួយយប់ទេ។
3. តើខ្នើយជាប់នឹងការបាញ់ដែរឬទេ?ខ្នើយដែលមិនជាប់លាប់គឺជារង្វង់មូលដែលនិយាយ។ ពិនិត្យវាមុនពេលអ្វីផ្សេងទៀត។
4. តើទិន្នផលបានធ្លាក់ចុះក្នុងល្បឿនវីសដូចគ្នា ឬមានរយៈពេលនៃការស្តារឡើងវិញ?ចំណុចទាំងពីរនៅការបោសសំអាត មានន័យថា វីស ឬធុង។ ការកំណត់មិនអាចស្តារការបោសសំអាតដែលបាត់បង់បានទេ។
5. តើសីតុណ្ហភាពរលាយកើនឡើងនៅចំណុចកំណត់មិនផ្លាស់ប្តូរទេ?វីសកំពុងបង្កើតកំដៅកាត់បន្ថែម ដែលជាធម្មតាដោយសារតែវាធ្វើការខ្លាំងជាងនឹងការបោសសម្អាតដែលពាក់។
6. តើស្នាមអុចខ្មៅត្រលប់មកវិញបន្ទាប់ពីការសម្អាតរាល់ដង?សម្ភារៈកំពុងស្នាក់នៅកន្លែងស្លាប់។ នៅលើឈុតចាស់ កន្លែងស្លាប់នោះច្រើនតែពាក់កន្លែងបោសសំអាត កន្លែងរលាយដែលខូច។
ចម្លើយ “បាទ/ចាស” បី ឬច្រើនលើសំណួរទី 3 ដល់ទី 6 មានន័យថាម៉ាស៊ីនកំពុងប្រាប់អ្នកថា គ្រឿងផ្លាស្ទិចត្រូវបានពាក់។ បញ្ឈប់ការលៃតម្រូវ។ ទាញវីសហើយវាស់វា។
ការវាស់វែងត្រូវចំណាយពេលមួយម៉ោង។ ការដេញតាមពិការភាពមេកានិកតាមរយៈការកំណត់ត្រូវចំណាយពេលជាច្រើនសប្តាហ៍ ហើយវាមិនដែលបញ្ចូលគ្នាទេ ព្រោះចម្លើយគឺមិនដែលមាននៅក្នុងឧបករណ៍បញ្ជាទេ។
មគ្គុទ្ទេសក៍ដោះស្រាយបញ្ហាជាមួយតារាងឫសគល់
ពិការភាពនីមួយៗខាងក្រោមអាចមកពីដំណើរការ ឬមកពីការពាក់មេកានិច។ តារាងដាក់ឈ្មោះវីសនិងធុងមូលហេតុដើម ព្រោះនោះជាពាក់កណ្តាលដែលអ្នកផ្សេងចាកចេញ។
| បញ្ហា | រោគសញ្ញា | វីស / ធុង មូលហេតុឫសគល់ | សកម្មភាពកែតម្រូវ |
|---|---|---|---|
| ស្នាមអុចខ្មៅ / ស្នាមរលាក | ចំណុចខ្មៅឬស្នាមប្រេះនៅក្នុងផ្នែក; កាន់តែអាក្រក់បន្ទាប់ពីឈប់ | សម្ភារៈខូចគុណភាពដែលដាក់ក្នុងកន្លែងដែលពាក់ ឬកន្លែងស្លាប់; ស៊ុតបញ្ចូលទី; ផ្ទៃវីសដែលខូច | ការបោសសំអាតជ្រៅ។ ប្រសិនបើស្នាមប្រឡាក់ត្រលប់មកវិញ ទាញ និងពិនិត្យ។ ពិនិត្យរកពិន្ទុ និងបោសសំអាតពាក់។ ជំនួសប្រសិនបើសំណុំមានសម្ភារៈផ្ទុក |
| ទំហំការបាញ់មិនស្របគ្នា / ការបាញ់ខ្លី | បាញ់ទម្ងន់លោត; ខ្នើយប្រែប្រួល បាញ់ទៅបាញ់ | ពិនិត្យមើលចិញ្ចៀនមិនបិទ(ទូទៅបំផុត); ជើងហោះហើរដែលពាក់អនុញ្ញាតឱ្យរលាយ លេចធ្លាយថយក្រោយ; ធុងផ្ទុកលើសចំណុះ | ពិនិត្យរង្វង់មូលសិនជាមុនសិន។ បន្ទាប់មកវាស់ការបោសសំអាត។ ការកំណត់នឹងមិនជួសជុលសន្ទះបិទបើកដែលលេចធ្លាយទេ។ |
| ការកើនឡើងសីតុណ្ហភាពរលាយ | សីតុណ្ហភាពរលាយពិតប្រាកដខាងលើចំណុចកំណត់; ការប្រែពណ៌សម្ភារៈ | កាត់លើសពីសមាមាត្របង្ហាប់ខុស; ការបោសសំអាតដែលពាក់ធ្វើឱ្យវីសធ្វើការកាន់តែពិបាក; thermocouple រសាត់ | ផ្ទៀងផ្ទាត់ thermocouples ។ ពិនិត្យល្បឿនវីស និងសម្ពាធខាងក្រោយ។ ប្រសិនបើធរណីមាត្រខុសសម្រាប់ជ័រនោះវីសគឺជាការជួសជុល |
| ការងើបឡើងវិញយឺត / ប្លាស្ទិចយូរ | ពេលវេលាងើបឡើងវិញលាតសន្ធឹង; ពេលវេលាវដ្តលូតលាស់ | ការបោសសំអាតពាក់កាត់បន្ថយប្រសិទ្ធភាពបូម; បញ្ហាផ្នែកចំណី; ធរណីមាត្រខុសសម្រាប់ជ័រ | ពិនិត្យមើលភាពត្រជាក់នៃបំពង់ក និងចំណីគ្រាប់ជាមុនសិន។ បន្ទាប់មកវាស់ការបោសសំអាតប្រឆាំងនឹងគំនូរ |
| ការកើនឡើងបន្ទុកម៉ូទ័រ / សម្ពាធខាងក្រោយ | អំពែរម៉ូទ័រកើនឡើងនៅទិន្នផលថេរ; ការជូនដំណឹងកម្លាំងបង្វិលជុំ | ការអូសវីសនៅក្នុងរន្ធ (ការតម្រឹមមិនត្រឹមត្រូវ, វីសពត់); កាត់ច្រើនពេក; ធន់ទ្រាំនឹងសំណង់សម្ភារៈដែលខូច | ពិនិត្យមើលការតម្រឹមនិងវីសត្រង់។ វីសកោងពាក់ម្ខាងនៃរន្ធ ហើយនឹងបំផ្លាញធុងថ្មីផងដែរ។ |
| ការខូចទ្រង់ទ្រាយ / ការប្រែពណ៌ | លឿង, ប្រេះ, ផុយ, ក្លិន | រយៈពេលស្នាក់នៅយូរពេក (បាញ់តូចពេកសម្រាប់ធុង); កាត់ខ្លាំងពេក; ចំណុចស្លាប់ដែលកាន់សម្ភារៈ | ពិនិត្យមើលទំហំបាញ់ទៅនឹងសមាមាត្រសមត្ថភាពធុង។ កាត់បន្ថយការកាត់។ នៅលើជ័រដែលងាយនឹងកំដៅ វីសបង្ហាប់ទាបអាចជាការជួសជុលពិតប្រាកដតែមួយគត់ |
| មិនរលាយ / ភាគល្អិតរឹងនៅក្នុងផ្នែក | ស្នាមប្រឡាក់រឹង; ពិការភាពដូចកញ្ចក់; ចំណុចខ្សោយ | សមត្ថភាពរលាយមិនគ្រប់គ្រាន់៖ L/D ខ្លីពេក ការបង្ហាប់ខុស ទិន្នផលបានរុញច្រានហួសពីអ្វីដែលវីសអាចរលាយ ឬពាក់ការបោសសំអាត | កាត់បន្ថយទិន្នផល ឬដំឡើងកំណែទៅជាវីសរបាំង។ ប្រសិនបើឈុតត្រូវបានពាក់ នោះគ្មានការកំណត់ណាមួយដែលធ្វើអោយការរលាយនោះទេ។ |
| ការបំបែកពណ៌ / ការបែកខ្ញែកខ្សោយ | ពណ៌មិនស្មើគ្នា; masterbatch មិនបែកខ្ញែក | គ្មានផ្នែកលាយ; ពាក់វីសលាយមិនល្អ; វីសខុសសម្រាប់សមាសធាតុបំពេញឬពណ៌ | បញ្ជាក់ផ្នែកលាយ (Maddock ឬម្ជុល) ។ សូមបញ្ជាក់ថាវីសមិនត្រូវបានរលាត់ចេញមុនឡើយ។ |
ស្នាមខ្មៅ ឬស្នាមរលាក
វត្ថុធាតុ polymer ដែលខូចគុណភាពកំពុងស្នាក់នៅកន្លែងណាមួយ ហើយបែកជាបំណែកៗ។ កន្លែងលាក់ខ្លួនបែបបុរាណត្រូវបានពាក់ការបោសសំអាត កន្លែងដាក់ពិន្ទុ ចិញ្ចៀនដែលខូច និងកន្លែងស្លាប់ដែលលំហូរនៅទ្រឹង។
ការសម្អាតជ្រៅជាមុនសិន។ ប្រសិនបើស្នាមប្រេះត្រលប់មកវិញបន្ទាប់ពីការសម្អាតយ៉ាងម៉ត់ចត់នោះ សម្ភារៈមិនមែនជាសំណល់ធម្មតានោះទេ។ វាត្រូវបានផលិតជាបន្តបន្ទាប់ដោយកន្លែងនៅក្នុងម៉ាស៊ីនរបស់អ្នក ហើយអ្នកត្រូវទាញវីស ហើយស្វែងរកវា។
ទំហំបាញ់មិនស្របគ្នា ឬការបាញ់ខ្លី
ពិនិត្យចិញ្ចៀនមុនពេលអ្នកប៉ះការកំណត់។ នៅពេលដែលសន្ទះបិទបើកមិនត្រឡប់វិញឈប់ផ្សាភ្ជាប់ រលាយនឹងថយក្រោយកំឡុងពេលចាក់ ហើយការបាញ់ដែលម៉ាស៊ីនគិតថាវាវាស់មិនមែនជាគ្រាប់ដែលផ្សិតទទួលបាននោះទេ។
អំណោយគឺខ្នើយ។ ដំណើរការដែលជាប់លាប់រក្សាខ្នើយស្ថិរភាព។ ពេលដែលខ្នើយដើរទៅបាញ់ រលាយទៅកន្លែងណាដែលមិនគួរ។
សីតុណ្ហភាពរលាយកើនឡើងឬខ្ពស់ពេក
វាស់ការរលាយពិតប្រាកដជាមួយនឹងការស៊ើបអង្កេតជាជាងការជឿជាក់លើចំណុចកំណត់។ ប្រសិនបើការរលាយពិតប្រាកដរត់បានល្អនៅពីលើតំបន់នោះ កំដៅបន្ថែមគឺមកពីការកាត់ មិនមែនមកពីក្រុមនោះទេ។
កំដៅ shear កើនឡើងនៅពេលដែលការបង្ហាប់គឺឈ្លានពានពេកសម្រាប់ជ័រ, នៅពេលដែលល្បឿនវីសខ្ពស់ពេក, នៅពេលដែលសម្ពាធត្រឡប់មកវិញគឺលើសហើយនៅពេលដែលវីសពាក់ត្រូវតែធ្វើការកាន់តែលំបាកដើម្បីផ្លាស់ទីសម្ភារៈដូចគ្នា។
ការស្តារវីសយឺត / ពេលវេលាផ្លាស្ទិចយូរ
ចាប់ផ្តើមនៅ hopper ។ បន្ទះសៀគ្វី បំពង់អាហារដែលឡើងកំដៅខ្លាំង និងការធ្វើឱ្យចំណីត្រជាក់មិនគ្រប់គ្រាន់ ធ្វើឱ្យវីសស្រេកឃ្លាន និងលាតសន្ធឹងឡើងវិញ ហើយគ្មាននរណាម្នាក់ក្នុងចំណោមពួកវាជាពិការភាពរបស់វីសនោះទេ។
ប្រសិនបើចំណីមានសុខភាពល្អ ហើយការស្តារឡើងវិញនៅតែយឺត សូមវាស់ស្ទង់ការបោសសំអាត។ វីសដែលបាត់បង់ប្រសិទ្ធភាពនៃការបូមរបស់វាត្រូវចំណាយពេលយូរដើម្បីបំពេញការបាញ់ដូចគ្នា ហើយពេលវេលានៃវដ្តឆ្លុះបញ្ចាំងពីវា។
ការកើនឡើងការផ្ទុកម៉ូទ័រឬសម្ពាធខាងក្រោយ
ការកើនឡើង amps នៅទិន្នផលថេរមានន័យថាមានអ្វីមួយកំពុងទប់ទល់។ ការអូសវីសកោងនៅក្នុងរន្ធគឺជាករណីគ្រោះថ្នាក់៖ វាពាក់ផ្នែកម្ខាងនៃធុង ហើយវីសថ្មីដែលបានដំឡើងប្រឆាំងនឹងការមិនត្រឹមត្រូវនោះពាក់តាមរបៀបដូចគ្នាក្នុងកាលវិភាគដូចគ្នា។
ពិនិត្យមើលភាពត្រង់ និងការតម្រឹម មុនពេលអ្នកបញ្ជាទិញអ្វីមួយ។ ការពាក់អាវទ្រនាប់ម្ខាងគឺជាស្នាមម្រាមដៃ។
ការខូចខាតសម្ភារៈ ឬការប្រែពណ៌
មូលហេតុពីរដែលគ្របដណ្ដប់៖ សម្ភារៈក្តៅពេក ឬក្តៅយូរពេក។ ទីពីរគឺមនុស្សម្នាក់នឹក។
ការបាញ់ដែលមានទំហំតូចពេកសម្រាប់ធុង ទុកឱ្យរលាយដោយអង្គុយតាមវដ្តបន្ទាប់ពីវដ្ត ដោយចម្អិនដោយថ្នមៗរហូតដល់វាលឿង។ គ្មានការរចនាវីសជួសជុលការបាញ់ដែលមានទំហំតូចនៅក្នុងធុងធំនោះទេ។ កែអង្កត់ផ្ចិតវីស ឬផ្លាស់ទីការងារទៅម៉ាស៊ីនតូចជាង។
របៀបបញ្ជាទិញធុងវីសជំនួស
គ្មានដៃគូប្រកួតប្រជែងណាមួយគ្របដណ្តប់លើរឿងនេះទេ ហើយវាគឺជាផ្នែកដែលអ្នកទិញពិតជាត្រូវការ។ មិនថាអ្នកបញ្ជាទិញពី OEM ឬពីឯករាជ្យទេ។រោងចក្រផលិតធុងវីសព័ត៌មានដូចគ្នាជំរុញឱ្យមានការដកស្រង់។
វិមាត្រ និងភាពជាក់លាក់ដែលអ្នកត្រូវផ្តល់
- ម៉ាកនិងម៉ូដែលម៉ាស៊ីន។រូបថតផ្លាកលេខគឺគ្រប់គ្រាន់ដើម្បីបញ្ជាក់ទំហំម៉ោន និងផ្នែកខាងចុង។
- អង្កត់ផ្ចិតវីសនិងសមាមាត្រ L / D,ពីគំនូរឬវាស់ដោយផ្ទាល់។
- ជ័រដែលមានមាតិកាបំពេញ។នេះជំរុញឱ្យដែកថែបមូលដ្ឋាននិងការព្យាបាលលើផ្ទៃច្រើនជាងអ្វីផ្សេងទៀតនៅក្នុងបញ្ជី។
- ទំហំបាញ់និងវដ្តគោលដៅ,ដូច្នេះធរណីមាត្រអាចត្រូវបានធ្វើឱ្យប្រសើរជាជាងការចម្លង។
- គំនូរ ឬគំរូដែលពាក់។ទាំងការងារ។ ផ្នែកដែលពាក់អាចត្រូវបានវាស់វែងហើយធរណីមាត្រពេញលេញត្រូវបានសាងសង់ឡើងវិញ។
- អ្វីដែលខុសកាលពីលើកមុន។ផ្ញើលំនាំពាក់ជាមួយនឹងផ្នែក។ ការបាត់បង់វិមាត្ររលោងនិយាយថាការកោស។ Pitting និយាយថា corrosion ។ ការពាក់ម្ខាងនិយាយថាការតម្រឹម ដែលវីសថ្មីនឹងមិនជួសជុល។
វត្ថុចុងក្រោយនោះគឺអ្នកទិញភ្លេច ហើយវាគឺជារបស់ដែលបញ្ឈប់អ្នកទិញច្បាប់ចម្លងដ៏ស្មោះត្រង់នៃការបរាជ័យ។
OEM-Match vs Custom Design: គុណសម្បត្តិ និងគុណវិបត្តិ
ការប្រកួត OEMបង្កើតធរណីមាត្រដើមឡើងវិញ។ វាជាការហៅត្រឹមត្រូវនៅពេលដែលវីសដើមសាកសមនឹងដំណើរការរបស់អ្នក ហើយគ្រាន់តែរលត់។ អាចទស្សន៍ទាយបាន អាចផ្ទៀងផ្ទាត់បានទល់នឹងគំនូរ មិនមានដំណើរការសុពលភាពឡើងវិញទេ។
ការរចនាផ្ទាល់ខ្លួនផ្លាស់ប្តូរធរណីមាត្រឱ្យសមនឹងអ្វីដែលអ្នកពិតជាដំណើរការនៅថ្ងៃនេះ។ វាជាការហៅត្រឹមត្រូវនៅពេលដែលដំណើរការផ្លាស់ទី ហើយវីសមិនដំណើរការ៖ អ្នកបានបន្ថែមការកិនឡើងវិញ ប្តូរទៅថ្នាក់ដែលបំពេញ ផ្លាស់ប្តូរគោលដៅទិន្នផល ឬវីសដើមមិនដែលគ្រប់គ្រងជ័ររបស់អ្នកបានល្អទេ។
បញ្ជាទិញការផ្គូផ្គង OEM នៅពេលដែលដំណើរការបានផ្លាស់ប្តូរ បង្កើតបញ្ហានៅក្នុងដែកថែបថ្មី។ ការបញ្ជាទិញការរចនាផ្ទាល់ខ្លួននៅពេលដែលដើមគឺល្អ បន្ថែមថ្លៃដើម និងសុពលភាពឡើងវិញដោយមិនគិតអ្វីទាំងអស់។ គំរូពាក់ប្រាប់អ្នកថាអ្នកស្ថិតក្នុងស្ថានភាពណា។
អ្វីដែលត្រូវរំពឹងនៅពេលមានប្រភពពីប្រទេសចិន
ពេលវេលាដឹកនាំអាស្រ័យលើធរណីមាត្រ ការព្យាបាលលើផ្ទៃ និងថាតើមានគំនូរដែរឬទេ។ សុំវាជាលាយលក្ខណ៍អក្សរជាមួយនឹងសម្រង់របស់អ្នក ហើយសួរថាតើនាឡិកាចាប់ផ្តើមពីអ្វី៖ ការបញ្ជាក់ពីគំនូរ ឬការបញ្ជាទិញ។ ពួកគេមិនមែនជាកាលបរិច្ឆេទដូចគ្នាទេហើយភាពខុសគ្នាជាញឹកញាប់គឺក្នុងមួយសប្តាហ៍។
រឿងបីយ៉ាងដែលគួរកំណត់មុនពេលអ្នកធ្វើ
- នៅពេលផលិតកម្មចាប់ផ្តើម។ការធ្វើវិស្វកម្មបញ្ច្រាសគំរូដែលពាក់នឹងបន្ថែមពេលវេលាមុនពេលដែលបន្ទះឈីបតែមួយត្រូវបានកាត់។ គំនូរលុបជំហាននោះ។
- អ្វីដែលការព្យាបាលលើផ្ទៃបន្ថែម។ការលាបលើផ្ទៃ Bimetallic និងការបាញ់ថ្នាំ carbide គឺជាជំហានដំណើរការដាច់ដោយឡែកជាមួយនឹងជួររបស់ពួកគេផ្ទាល់។
- ការដឹកជញ្ជូនតាមសមុទ្រដោយឡែកពីគ្នា។វាមិនស្ថិតនៅក្នុងពេលវេលានាំមុខនៃការផលិតនោះទេ ហើយវាគឺជាចំនួនដែលធ្វើឱ្យអ្នកទិញដំបូងភ្ញាក់ផ្អើល។
ការដកស្រង់ផ្ទាល់របស់យើងមានតម្លាភាពតាមការរចនា៖ យើងផ្តល់តម្លៃប៉ាន់ស្មានដែលគ្របដណ្តប់លើផលិតផល ការដឹកជញ្ជូន និងការថែទាំដែលកំពុងបន្ត ដូច្នេះមិនមានអ្វីត្រូវរកឃើញនៅពេលក្រោយទេ។ អ្នកទទួលបានសម្រង់នោះក្នុងរយៈពេល 12 ម៉ោង។
រៀបចំផែនការជុំវិញពេលវេលានាំមុខជាមួយនឹងការបង្វិលសំណុំទំនេរដែលបានពិពណ៌នាពីមុន។ សំណុំដែលបានបញ្ជាទិញពីនាវាកំណត់ហេតុពាក់តាមកាលវិភាគរបស់អ្នក។ ឈុតមួយដែលបានបញ្ជាពីកប៉ាល់បំបែក ទល់នឹងនាឡិកា តាមអាកាស ក្នុងតម្លៃដែលគ្មាននរណាម្នាក់ចូលចិត្តពន្យល់។
លក្ខណៈវិនិច្ឆ័យនៃការទទួលយកគុណភាព និងចំណុចត្រួតពិនិត្យ
ទាំងនេះគឺជាមូលប្បទានប័ត្រដែលបំបែកអ្នកផ្គត់ផ្គង់ពិតប្រាកដពីអ្នកផ្គត់ផ្គង់ថោក។ សុំឱ្យពួកគេសរសេរជាលាយលក្ខណ៍អក្សរមុនពេលអ្នកធ្វើការបញ្ជាទិញ ហើយផ្ទៀងផ្ទាត់ពួកវានៅពេលឈុតមកដល់៖
- អង្កត់ផ្ចិតខាងក្រៅនៅចំណុចជាច្រើននៅតាមបណ្តោយជើងហោះហើរនីមួយៗ
- អង្កត់ផ្ចិតនៃប្រហោងនិងស៊ីឡាំង
- ភាពរឹងនៃផ្ទៃដូចជា កតម្លៃដែលបានវាស់វែង(HV ឬ HRC) មិនមែនជាការបញ្ជាក់កាតាឡុកទេ។
- ជម្រៅករណីនីទ្រីដ ឬជម្រៅស្រទាប់យ៉ាន់ស្ព័រនៅលើរន្ធ bimetallic
- ការប្រមូលផ្តុំនិងភាពត្រង់
- ភាពរដុបលើផ្ទៃ (រ៉ា)
- ថ្នាក់ដែកមូលដ្ឋាន, បញ្ជាក់
ភាពរឹង និងជម្រៅនៃករណីគឺជាពីរដែលសំខាន់ជាងគេ ហើយពីរជាញឹកញាប់បំផុតត្រូវបានបន្ទាបដោយស្ងាត់។ ស្រទាប់ nitrided នៅ 950–1050 HV និងជម្រៅ 0.5–0.8 មម គឺជាការបញ្ជាក់ដែលអ្នកអាចរក្សាទុកអ្នកផ្គត់ផ្គង់បាន។ "Nitrided" ដោយខ្លួនឯងគឺមិនមែនទេ។
ប្រសិនបើសម្រង់មួយចុះមកក្រោមយ៉ាងខ្លាំងនោះ សូមសួរថាតើដែកអ្វីជាអ្វី និងដំណើរការយ៉ាងជ្រៅប៉ុណ្ណា។ នោះតែងតែជាកន្លែងដែលភាពខុសគ្នាលាក់ ហើយអ្នកសងវាវិញនៅពេលពាក់ដំបូង។
ការណែនាំអំពីប្រភពពេញលេញរបស់យើងស្ថិតនៅក្នុងការណែនាំអំពីការបញ្ជាទិញធុងវីសផ្ទាល់ខ្លួន។
ត្រូវការធុងវីសចាក់ជំនួសឬប្ដូរតាមបំណង? ផ្ញើគំរូម៉ាស៊ីន គំនូរ ឬគំរូដែលពាក់របស់អ្នក។ យើងដកស្រង់ក្នុងរយៈពេល 12 ម៉ោង។
ទទួលបានសម្រង់ Screw Barrelសំណួរដែលសួរញឹកញាប់
សំណួរ: តើធុងវីសសម្រាប់ចាក់ថ្នាំមានរយៈពេលប៉ុន្មាន?
A: នៅលើជ័រដែលមិនច្រេះដូចជា PE និង PP វីសចាក់ថ្នាំ nitrided 38CrMoAlA របស់យើងដំណើរការប្រហែល 10,000-20,000 ម៉ោង។ សមាសធាតុដែលបំពេញដោយកញ្ចក់ PVC និងការកិនធ្ងន់បានកាត់បន្ថយ ហើយថាតើឆ្ងាយប៉ុណ្ណា អាស្រ័យលើខ្លឹមសារ និងទិន្នផល។ កុំរត់នាឡិកាហើយសង្ឃឹម: វាស់។ ពិនិត្យជើងហោះហើរ OD និង bore ID ប្រឆាំងនឹងគំនូរសាងសង់យ៉ាងហោចណាស់ម្តងក្នុងមួយឆ្នាំនៅលើកាតព្វកិច្ចសំណឹក ហើយកត់ត្រានិន្នាការ។ និន្នាការ មិនមែនជាតួលេខម៉ោងទេ ប្រាប់អ្នកថាពេលណាត្រូវបញ្ជាទិញឈុតបន្ទាប់។
សំណួរ: តើអ្វីជាការបោសសំអាតស្តង់ដាររវាងវីសនិងធុង?
A: មិនមានតួរលេខតែមួយទេ ពីព្រោះមាត្រដ្ឋានបោសសំអាតជាមួយអង្កត់ផ្ចិតវីស។ ច្បាប់ឧស្សាហកម្មនៃមេដៃសម្រាប់សំណុំថ្មីគឺប្រហែល 0.001 អ៊ីញនៃការបោសសំអាតរ៉ាឌីកាល់ក្នុងមួយចំហៀងសម្រាប់អង្កត់ផ្ចិតវីសនីមួយៗ ដូច្នេះវីស 60 មីលីម៉ែត្រស្ថិតនៅជិត 0.06 មមក្នុងមួយចំហៀង។ គំនូរសាងសង់របស់អ្នកគឺជាសិទ្ធិអំណាច។ ជាដែនកំណត់សេវាកម្មជាក់ស្តែង នៅពេលដែលការបោសសំអាតដែលបានវាស់វែងបានកើនឡើងដល់ប្រហែលពីរដងនៃតម្លៃសាងសង់ ឬទិន្នផលបានធ្លាក់ចុះគួរឱ្យកត់សម្គាល់ក្នុងល្បឿនវីសដូចគ្នា សូមរៀបចំផែនការជំនួស។
សំណួរ: តើខ្ញុំអាចប្រើវីសមួយសម្រាប់ជ័រច្រើនផ្សេងគ្នាបានទេ?
A: នៅក្នុងគ្រួសារមួយបាទ។ វីសដែលមានគោលបំណងទូទៅអាចទទួលយកបាន PE, PP, PS និង ABS ដែលនេះជាមូលហេតុដែលអ្នកសាងសង់ម៉ាស៊ីនបញ្ជូនវាជាស្តង់ដារ។ ជុំវិញគ្រួសារ ទេ។ វីស GP នៅលើ PVC រឹងធ្វើឱ្យខូចសម្ភារៈ និងរលួយដែក។ វីស GP នៅលើនីឡុងដែលពោរពេញដោយកញ្ចក់ ឆាប់អស់។ ហើយវីសដែលមានទំហំសម្រាប់បរិមាណបាញ់មួយមិនអាចបម្រើការងារដែលប្រើប្រភាគតូចមួយនៃធុងដោយមិនចំអិនសម្ភារៈនោះទេ។ ប្រសិនបើជ័ររបស់អ្នកលាតសន្ធឹងចន្លោះទាំងនោះ អ្នកត្រូវការវីសច្រើនជាងមួយ ឬវីសដែលរចនាឡើងសម្រាប់ករណីពិបាកបំផុត។
សំណួរ: តើខ្ញុំអាចប្រាប់ដោយរបៀបណាប្រសិនបើវីសសម្រាប់ចាក់ថ្នាំរបស់ខ្ញុំត្រូវបានពាក់?
A: ម៉ាស៊ីនប្រាប់អ្នកជាមុន ហើយមីក្រូម៉ែត្របញ្ជាក់វា។ សង្កេតមើលថាទិន្នផលធ្លាក់ចុះក្នុងល្បឿនវីសដូចគ្នា ការអូសបន្លាយពេលនៃការស្តារឡើងវិញ សីតុណ្ហភាពរលាយកើនឡើងនៅចំណុចដែលបានកំណត់មិនផ្លាស់ប្តូរ ចំណុចខ្មៅដែលត្រលប់មកវិញបន្ទាប់ពីការសម្អាត និងការរសាត់នៃទំហំបាញ់។ ណាមួយនៃពួកគេបង្ហាញពីភាពត្រឹមត្រូវនៃការទាញវីស។ បន្ទាប់មកវាស់ជើងហោះហើរ OD ដោយប្រើមីក្រូម៉ែត្រ និងលេខសម្គាល់រន្ធជាមួយនឹងរង្វាស់ប្រហោង នៅទីតាំងដែលត្រូវគ្នា ហើយប្រៀបធៀបការបោសសំអាតរ៉ាឌីកាល់ធៀបនឹងគំនូរ។ រោគសញ្ញាណែនាំ; ការវាស់វែងបញ្ជាក់។
សំណួរ៖ តើធុងវីស bimetallic គឺជាអ្វី ហើយតើខ្ញុំត្រូវការនៅពេលណា?
A: ធុង bimetallic រក្សាតួយ៉ាន់ស្ព័រ-ដែក ហើយបញ្ចូលយ៉ាន់ស្ព័រដែលពិបាកពាក់ចូលទៅក្នុងរន្ធ។ នៅលើធុងរបស់យើង យើងបាញ់យ៉ាន់ស្ព័រជារង្វង់ពេញជុំវិញតំបន់ពាក់របស់រន្ធ ដោយនាំភាពរឹងខាងក្នុងដល់ 62 HRC ។ បន្ទាត់គឺងាយស្រួលគូរ៖ជាតិសរសៃកញ្ចក់រហូតដល់ 30% ដំណើរការល្អនៅលើសំណុំ nitrided 38CrMoAlA. លើសពីកញ្ចក់ 30% ជាមួយនឹងសារធាតុបំពេញសារធាតុរ៉ែ ឬសារធាតុធន់នឹងអណ្តាតភ្លើង ឬនៅលើជ័រដែលច្រេះ ចូលទៅ bimetallic ។ ករណី nitrided គឺជាស្រទាប់សាយភាយ 0.5-0.8 ម.ម ហើយឧបករណ៍បំពេញធ្ងន់កាត់វាយូរមុនពេលដែកក្រោមត្រូវបានបញ្ចប់។
សំណួរ៖ តើការរចនាវីសប៉ះពាល់ដល់គុណភាពផ្នែកក្នុងការចាក់ថ្នាំដែរឬទេ?
ចម្លើយ៖ ដោយផ្ទាល់ និងច្រើនជាងការកំណត់ដំណើរការភាគច្រើន។ ធរណីមាត្រវីសកំណត់ថាតើសម្ភារៈរលាយទាំងស្រុងកម្រិតណា សីតុណ្ហភាពរលាយមានកម្រិតណា កម្រិតពណ៌ និងការបំបែកសារធាតុបំពេញបានល្អ និងកម្រិតនៃការបាញ់ត្រូវគ្នា។ ការមិនរលាយ ស្ទ្រីម ការបង្ហាញ ការរិចរឹល និងការបំរែបំរួលនៃការបាញ់ ទាំងអស់បានត្រលប់ទៅការរចនាវីស ឬវីសពាក់យ៉ាងហោចណាស់ជាញឹកញាប់នៅពេលដែលពួកគេតាមដានត្រឡប់ទៅឧបករណ៍បញ្ជា។ នៅពេលដែលពិការភាពទប់ទល់នឹងរាល់ការផ្លាស់ប្តូរការកំណត់ដែលអ្នកធ្វើ ធរណីមាត្រ ឬពាក់ជាធម្មតាជាហេតុផល។
សំណួរ៖ តើអ្វីជាភាពខុសគ្នារវាងវីសចាក់ និងវីសពង្រីក?
ចម្លើយៈ វីសពង្រីកបង្វិលជាបន្តបន្ទាប់ ហើយបូមរលាយទៅមុខដោយមិនឈប់។ វីសចាក់ធ្វើការពីរយ៉ាង៖ វាបង្វិលដើម្បីផ្លាស្ទិចបាញ់ បន្ទាប់មកឈប់បង្វិល ហើយបើកទៅមុខដូចជាផ្លុំដើម្បីចាក់វា។ សកម្មភាពច្រាសមកវិញនោះហើយជាមូលហេតុដែលវីសចាក់បញ្ចូលរង្វង់មូលនៅផ្នែកខាងចុង ហើយហេតុអ្វីបានជាពួកវាដំណើរការសមាមាត្រ L/D ខ្លីជាង ជាធម្មតា 18:1 ដល់ 25:1 ជាងវីសពង្រីក។ សម្ភារៈក៏ស្ថិតនៅក្នុងធុងចាក់រវាងការបាញ់ប្រហារផងដែរ ដែលធ្វើឱ្យពេលវេលាស្នាក់នៅ និងទំហំនៃការបាញ់មានសារៈសំខាន់។
សំណួរ: តើក្រុមហ៊ុនផលិតធុងវីសអាចចម្លងវីសរបស់ខ្ញុំដោយគ្មានគំនូរបានទេ?
ចម្លើយ៖ បាទ។ បញ្ជូនផ្នែកដែលពាក់ ហើយធរណីមាត្រអាចវាស់វែង និងបង្កើតឡើងវិញបាន៖ អង្កត់ផ្ចិត សមាមាត្រ ជម្រៅឆានែល និងវិមាត្រសមនៅចុងដ្រាយ។ យើងកាន់វីសចាក់ទៅ ± 0.001 មម។ ការប្រុងប្រយ័ត្នមួយដែលគួរបញ្ជាក់៖ វីសដែលពាក់មានទំហំតូចជាងវាចេញពីរោងចក្រ ដូច្នេះការជំនួសគួរតែត្រូវបានបង្កើតឡើងតាមបំណងនៃការរចនាដើម ជាជាងទំហំដែលពាក់។ ផ្ញើលំនាំពាក់ជាមួយនឹងផ្នែក ហើយវីសថ្មីត្រូវបានបញ្ជាក់ប្រឆាំងនឹងការបរាជ័យជំនួសឱ្យការទទួលមរតក។
សេចក្តីសន្និដ្ឋាន
គំនិតបីនាំផ្លូវទាំងមូល។
ការជ្រើសរើសធ្វើតាមជ័រ។ធរណីមាត្រ (L/D, សមាមាត្របង្ហាប់, ប្រភេទវីស) ត្រូវគ្នានឹងរបៀបដែលវត្ថុធាតុ polymer របស់អ្នករលាយ។ ការព្យាបាលផ្ទៃត្រូវនឹងកម្រិតដែលចំណីរបស់អ្នកកខ្វក់។ ជ័រស្អាតដំណើរការដោយរីករាយនៅលើ nitrided 38CrMoAlA ។ ចំណីដែលមានសំណឹក និងច្រេះត្រូវការរន្ធ bimetallic ហើយការបញ្ជាក់ករណីស្អាតគឺជាវិធីសាមញ្ញបំផុតដែលឈុតថ្មីស្លាប់មុនអាយុ។
ការថែទាំទិញឆ្នាំ ហើយទិន្នន័យទិញផែនការ។សម្អាតមុនពេលឈប់ សម្អាតដោយលង្ហិនជាជាងដែក ហើយវាស់ការបោសសំអាតរាល់ពេលដែលវីសចេញ។ កំណត់ហេតុពាក់ប្រែទៅជា "តើវាពាក់ទេ?" ទៅជា "នៅពេលណាដែលវានឹងឆ្លងកាត់?" ដែលជាភាពខុសគ្នារវាងការផ្លាស់ប្តូរដែលបានគ្រោងទុក និងការបិទ។
វិភាគម៉ាស៊ីនមុនពេលអ្នកលៃតម្រូវដំណើរការ។នៅពេលដែលទិន្នផលធ្លាក់ចុះ វដ្តលាតសន្ធឹង ខ្នើយវិល ឬស្នាមប្រេះត្រឡប់មកវិញបន្ទាប់ពីការសម្អាត អង្គភាពផ្លាស្ទិចកំពុងនិយាយ។ ការកំណត់មិនអាចស្ដារការបោសសម្អាតដែលបានបាត់បង់ឡើងវិញឬយកចិញ្ចៀនដែលពាក់មកវិញបានទេ។ ទាញវីសហើយវាស់វា។
Nanhaiya បានសាងសង់វីស និងធុងអស់រយៈពេលជាងម្ភៃឆ្នាំមកហើយ និងបម្រើអតិថិជន 500+ នៅទូទាំងពិភពលោក។ វីសចាក់របស់យើងត្រូវបានម៉ាស៊ីនពី 38CrMoAlA, ពន្លត់ និងកំដៅ បន្ទាប់មកឧស្ម័ន nitrided នៅ 500–560 °C ដល់ករណី 0.5–0.8 mm នៅ 950–1050 HV, ទប់ទល់នឹង ± 0.001 mm, និងវាយតម្លៃសម្រាប់ 20,000 rosive non-rosive ម៉ោង នៅកន្លែងដែលចំណីកាន់តែរឹង យើងបាញ់លោហៈធាតុរឹងជារង្វង់ពេញជុំវិញតំបន់ពាក់របស់ទ្រនាប់ ហើយយកភាពរឹងខាងក្នុងទៅ 62 HRC ។
មុនពេលអ្នកបញ្ជា វិស្វកររបស់យើងធ្វើការតាមប៉ារ៉ាម៉ែត្រជាមួយអ្នក៖ អង្កត់ផ្ចិត សមាមាត្រ ជម្រៅឆានែលវីស និងជម្រើសសម្ភារៈរវាង 38CrMoAlA និងយ៉ាន់ស្ព័រទ្វេ។ ការពិគ្រោះយោបល់នោះមិនគិតថ្លៃទេ ហើយសម្រង់ដែលបន្ទាប់រួមមានផលិតផល ការដឹកជញ្ជូន និងថ្លៃថែទាំដែលរំពឹងទុក ដូច្នេះគ្មានអ្វីលេចឡើងនៅពេលក្រោយដែលមិនមាននៅលើទំព័រនោះទេ។
បន្ទាប់ពីការដឹកជញ្ជូន អ្នកបច្ចេកទេសរបស់យើងគាំទ្រការដំឡើង និងការដាក់កំហិត ការធានាដំណើរការដល់កិច្ចសន្យា (ជាធម្មតាពីមួយឆ្នាំទៅពីរឆ្នាំ) ហើយបញ្ហាបន្ទាប់ពីការលក់ណាមួយទទួលបានការឆ្លើយតបក្នុងរយៈពេល 24 ម៉ោង និងដំណោះស្រាយក្នុងរយៈពេល 48 ម៉ោង។
ផ្ញើមកយើងនូវគំរូម៉ាស៊ីនរបស់អ្នក ជ័រ និងបញ្ហាដែលអ្នកកំពុងព្យាយាមដោះស្រាយ។ អ្នកនឹងមានការបញ្ជាក់ និងសម្រង់ក្នុងរយៈពេលដប់ពីរម៉ោង។
ប្រាប់យើងពីម៉ាស៊ីនរបស់អ្នក ជ័ររបស់អ្នក និងអ្វីដែលខុសកាលពីលើកមុន។ យើងនឹងបញ្ជាក់សំណុំដែលជួសជុលវា មិនមែនសំណុំដែលធ្វើឡើងវិញ។
ទាក់ទង Nanhaiya សម្រាប់សម្រង់តម្លៃ