ព័ត៌មាន

ព័ត៌មានឧស្សាហកម្ម

វីសចាក់ថ្នាំនីឡុងដែលបំពេញដោយកញ្ចក់៖ បញ្ជាក់ប្រព័ន្ធពាក់ មិនមែនត្រឹមតែអង្កត់ផ្ចិតទេ។30 2026-09

វីសចាក់ថ្នាំនីឡុងដែលបំពេញដោយកញ្ចក់៖ បញ្ជាក់ប្រព័ន្ធពាក់ មិនមែនត្រឹមតែអង្កត់ផ្ចិតទេ។

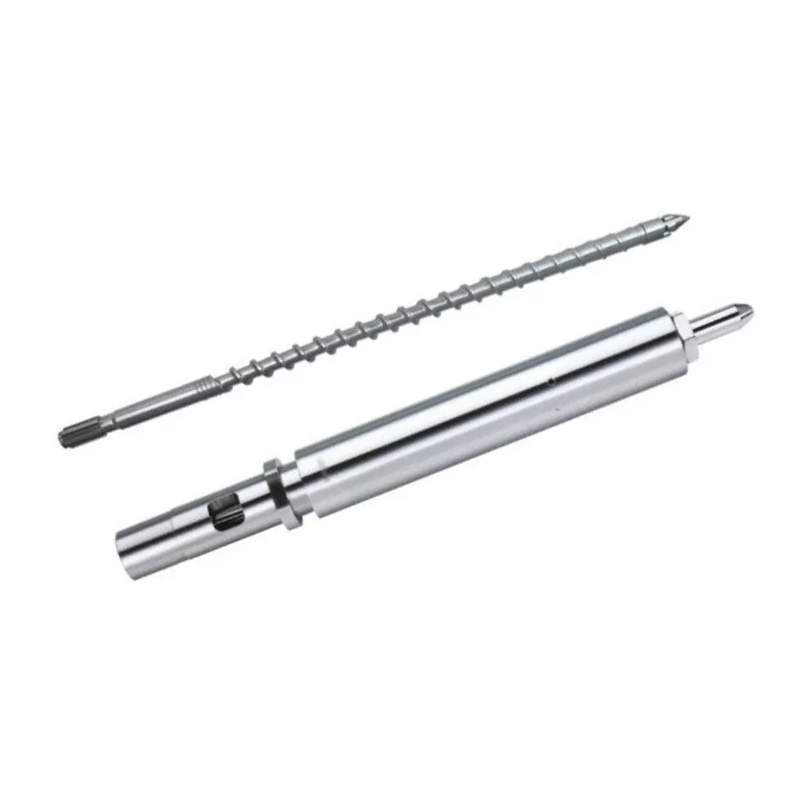
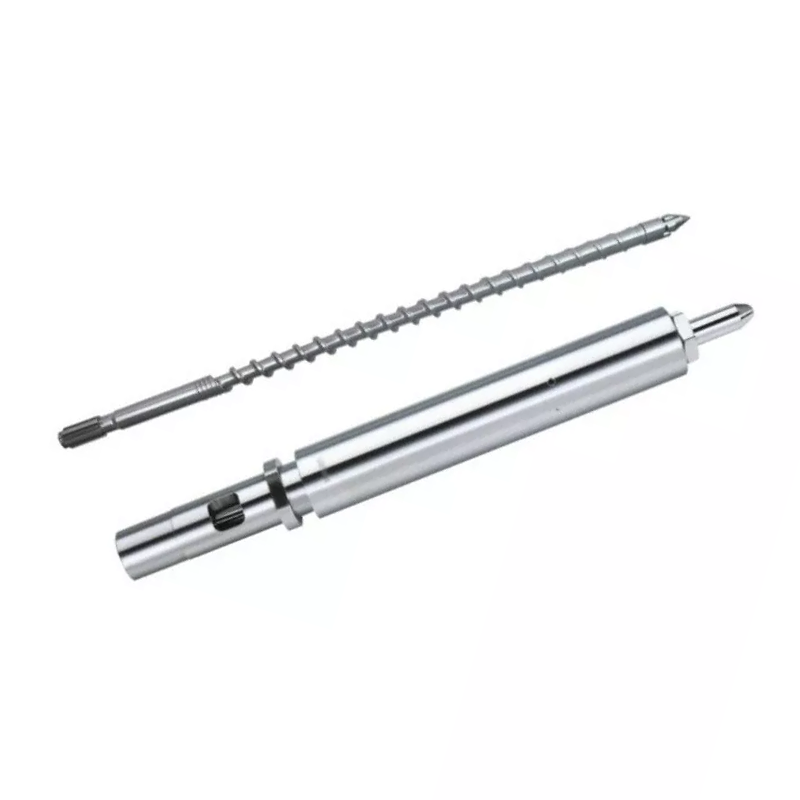
សម្រាប់ការចាក់ថ្នាំនីឡុងដែលបំពេញដោយកញ្ចក់ សូមចាប់ផ្តើមជាមួយនឹងកម្រិត PA ពិតប្រាកដ និងមាតិកាសរសៃកញ្ចក់។ Nanhaiya រាយបញ្ជីវីសចាក់ 38CrMoAlA ដែលអាចពន្លត់ និងក្តៅសម្រាប់ផ្លាស្ទិចពង្រឹងដែលមានជាតិសរសៃកញ្ចក់រហូតដល់ 30% រួមទាំង PA-GF ផងដែរ។ ទំព័រផលិតផលរបស់វាក៏ពណ៌នាអំពី nitriding និងនីកែល-tungsten alloy ពង្រឹងសម្រាប់វីសដែលងាយពាក់ និងតំបន់ធុង។ ជ្រើសរើសប្រព័ន្ធធរណីមាត្រ និងផ្ទៃដែលប្រឆាំងនឹងកាតព្វកិច្ចពិតប្រាកដ បន្ទាប់មកពិនិត្យរនាំងរនាំង និងចុងវីស ឬពិនិត្យចិញ្ចៀន មុនពេលទទួលយកការជំនួស។ ច្បាប់របស់ខ្ញុំនៅខាងរោងចក្រគឺសាមញ្ញ៖ តម្លៃរឹងមិនជួយសង្គ្រោះធរណីមាត្រដែលមិនត្រឹមត្រូវទេ ហើយវីសថ្មីមិនជួយសង្គ្រោះផ្នែកខាងមុខដែលលេចធ្លាយនោះទេ។ ដាក់ចំណុចប្រទាក់ទាំងបីនៅលើគំនូរ និងឥរិយាបថទាំងបីនៅក្នុងផែនការសាកល្បង។
Mutant ទល់នឹងវីសចាក់បន្តិចម្តង ៗ៖ របៀបជ្រើសរើសទម្រង់បង្ហាប់30 2026-09

Mutant ទល់នឹងវីសចាក់បន្តិចម្តង ៗ៖ របៀបជ្រើសរើសទម្រង់បង្ហាប់

ជ្រើសរើសវីសសម្រាប់ចាក់ថ្នាំដែលផ្លាស់ប្តូរ ឬភ្លាមៗ ជាចំណុចចាប់ផ្តើមសម្រាប់វត្ថុធាតុគ្រីស្តាល់ ឬពាក់កណ្តាលគ្រីស្តាល់ ដែលទទួលបានអត្ថប្រយោជន៍ពីការបង្ហាប់ និងការរលាយឆាប់រហ័ស។ Nanhaiya រាយបញ្ជី PE, PP, PA, POM និង PTFE ។ ផ្នែកបង្ហាប់ដែលផ្លាស់ប្តូររបស់វាកាន់កាប់ប្រហែល 5% ទៅ 15% នៃប្រវែងវីសសរុប។ ជ្រើសរើសវីសបន្តិចម្តង ៗ ជាចំណុចចាប់ផ្តើមសម្រាប់វត្ថុធាតុដែលងាយនឹងកម្តៅ ឬអាម៉ូហ្វីស ដែលត្រូវការការផ្លាស់ប្តូរកាន់តែរលូន។ Nanhaiya រាយបញ្ជីរឹង PVC, PS, PC, PSU និង ABS ។ ផ្នែកបង្ហាប់បន្តិចម្តង ៗ របស់វាជាធម្មតាកាន់កាប់ពី 40% ទៅ 60% នៃប្រវែងសរុបដែលមានប្រហែល 50% ត្រូវបានពិពណ៌នាថាជាតួយ៉ាង។ បញ្ជាក់ជម្រើសណាមួយជាមួយនឹងកម្រិតពិតប្រាកដ សារធាតុបំពេញ សំណើម ការប្រើប្រាស់បាញ់ ពេលវេលានៃការស្តារឡើងវិញ ស្ថានភាពរលាយ និងការទទួលយកផ្នែកផ្សិត។
របៀបបញ្ជាក់វីសតែមួយដែលមានល្បឿនលឿនសម្រាប់ការបញ្ចូល PE និង PP30 2026-09

របៀបបញ្ជាក់វីសតែមួយដែលមានល្បឿនលឿនសម្រាប់ការបញ្ចូល PE និង PP

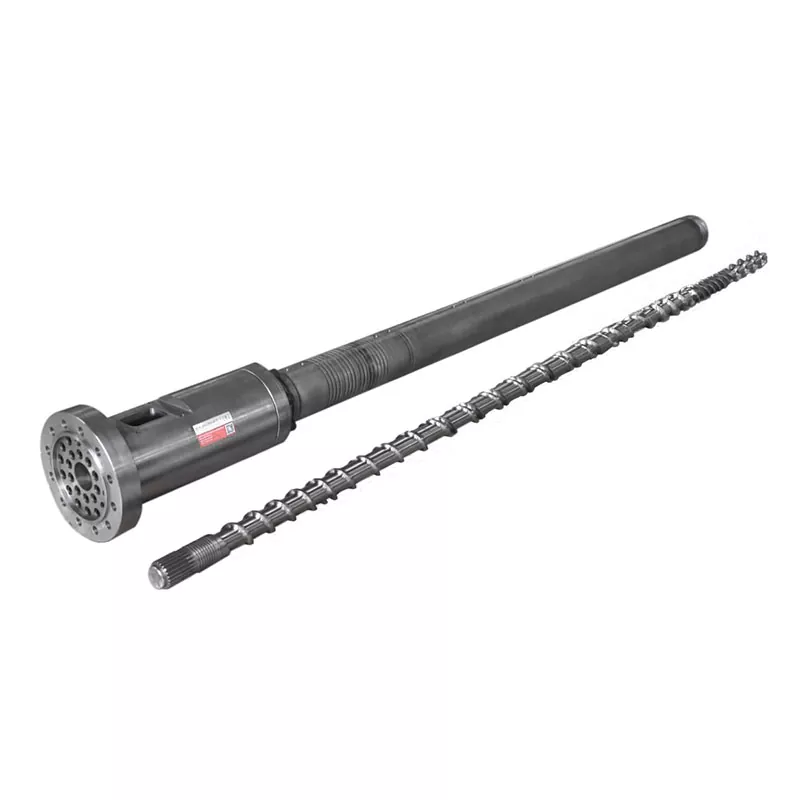
បញ្ជាក់វីសតែមួយដែលមានល្បឿនលឿន PE ឬ PP ដោយសម្ភារៈពិត ទិន្នផលដែលអាចលក់បាន ផលិតផល និងស្លាប់ ល្បឿនផ្ទៃវីស បង្អួចសីតុណ្ហភាពរលាយ សម្ពាធ ម៉ូទ័រ និងប្រអប់លេខ សមត្ថភាពត្រជាក់ បរិយាកាសពាក់ និងវិធីសាស្ត្រទទួលយក។ កុំទិញពីអង្កត់ផ្ចិតនិងអតិបរមា rpm តែម្នាក់ឯង។ Nanhaiya បោះពុម្ភម៉ូដែលវីសតែមួយចំនួន 9 ពី NHY20 ដល់ NHY150 ជាមួយនឹងជួរទិន្នផលពី 3 ទៅ 1,300 គីឡូក្រាមក្នុងមួយម៉ោង និងល្បឿនពី 10 ទៅ 150 rpm នៅទូទាំងគ្រួសារ។ ផលិតផលដែលមានល្បឿនលឿន PE និង PP របស់វាប្រើធរណីមាត្រវីសដែលបានបង្កើនប្រសិទ្ធភាព ប្រអប់លេខដែលមានកម្លាំងបង្វិលជុំខ្ពស់ ធុងចំណីពិសេស និងសំណង់យ៉ាន់ស្ព័រដែលធន់នឹងការពាក់។ បង្វែរគោលដៅគម្រោងនីមួយៗទៅជាចំណុចសាកល្បងដែលមានស្ថេរភាពដោយប្រើជ័រកៅស៊ូ ស្លាប់ បង្អួចគុណភាព និងព្រំដែនវាស់អគ្គិសនី។
របៀប​បញ្ជាក់​វីស​តែមួយ​សម្រាប់​កញ្ចក់​ដែល​បំពេញ​ដោយ​សារធាតុ​រ៉ែ និង​ប្លាស្ទិក​កែច្នៃ​ឡើងវិញ30 2026-09

របៀប​បញ្ជាក់​វីស​តែមួយ​សម្រាប់​កញ្ចក់​ដែល​បំពេញ​ដោយ​សារធាតុ​រ៉ែ និង​ប្លាស្ទិក​កែច្នៃ​ឡើងវិញ

ដើម្បីបញ្ជាក់វីសតែមួយដែលធន់នឹងការពាក់ សូមផ្ញើជ័រ និងថ្នាក់ជាក់លាក់ ប្រភេទបំពេញ ឬសរសៃ និងភាគរយ មាតិកាដែលបានកែច្នៃឡើងវិញ ការចម្លងរោគ ទម្រង់ចំណី សំណើម លក្ខខណ្ឌតេស្ត MFR ឬ MVR ទិន្នផលដែលត្រូវការ ល្បឿនវីស បន្ទុកម៉ូទ័រ សម្ពាធរលាយ សីតុណ្ហភាព ម៉ោងប្រតិបត្តិការ និងផែនទីពាក់បច្ចុប្បន្ន។ បន្ទាប់មកជ្រើសរើសផ្ទៃដោយទីតាំងខូចខាត។ Nanhaiya ផ្តល់នូវ 38CrMoAlA, SACM645, 42CrMo និងស្រទាប់ខាងក្រោមដែកក្លែងក្លាយ ជាមួយនឹងអ៊ីយ៉ុង nitriding ជ្រៅ ការការពារ PTA នៅលើកំពូលជើងហោះហើរ និងចំហៀង បូករួមទាំងជម្រើសផ្ទៃដែលមានមូលដ្ឋានលើ tungsten carbide និង nickel ។ វីសដែលបានស្នើឡើងត្រូវតែពិនិត្យជាមួយធុងមិត្តរួម ពីព្រោះផ្ទៃរឹងថ្មីមិនអាចកែរន្ធដែលពង្រីក ឬមិនត្រឹមត្រូវបានទេ។
មគ្គុទ្ទេសក៍ទិញប្រអប់លេខផ្លាស្ទិច៖ កម្លាំងបង្វិលជុំ សមាមាត្រ និងចំណុចប្រទាក់ម៉ាស៊ីន30 2026-09

មគ្គុទ្ទេសក៍ទិញប្រអប់លេខផ្លាស្ទិច៖ កម្លាំងបង្វិលជុំ សមាមាត្រ និងចំណុចប្រទាក់ម៉ាស៊ីន

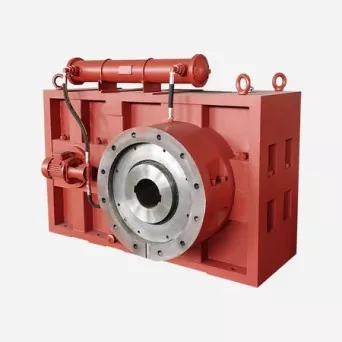
ដើម្បីទិញប្រអប់លេខផ្លាស្ទិច បញ្ជាក់ថាមពលម៉ូទ័រ និងល្បឿនកំណត់ ជួរល្បឿនវីសដែលត្រូវការ កាតព្វកិច្ចកម្លាំងបង្វិលជុំបន្ត និងកំពូល បរិមាណវីស និងការបង្វិល សម្ភារៈ និងទិន្នផល ម៉ោងប្រតិបត្តិការ ចំណុចប្រទាក់បញ្ចូល និងទិន្នផល ទីតាំងម៉ោន បន្ទុករុញ ប្រេងរំអិល ភាពត្រជាក់ និងការធ្វើតេស្តទទួលយក។ ថាមពលម៉ូទ័រតែមួយមុខមិនមែនជាការបញ្ជាក់របស់ប្រអប់លេខទេ។ ខ្សែពីរដែលមានម៉ូទ័រដូចគ្នាអាចដាក់កម្លាំងបង្វិល កំដៅ ឆក់ ការធ្វើសមកាលកម្ម និងបន្ទុកខុសៗគ្នា។ គំនូរដែលបានចុះហត្ថលេខាគួរតែកំណត់អត្តសញ្ញាណអ័ក្សចំហៀងម៉ូទ័រ និងវីសចំហៀង ល្បឿនរបស់វា ទិសដៅបង្វិល សមាមាត្រ អង្គធាតុម៉ោន និងរាល់ការតភ្ជាប់ដែលត្រូវការសម្រាប់ការដំឡើង។
មគ្គុទ្ទេសក៍ទិញធុង Extruder flange: បញ្ជាក់ចំណុចប្រទាក់មុនពេលបញ្ជា15 2026-09

មគ្គុទ្ទេសក៍ទិញធុង Extruder flange: បញ្ជាក់ចំណុចប្រទាក់មុនពេលបញ្ជា

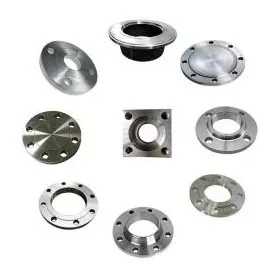
ដើម្បីទិញធុងពង្រីក សូមផ្ញើគំនូរដែលបានគ្រប់គ្រងដែលកំណត់អត្តសញ្ញាណប្រហោង អង្កត់ផ្ចិតខាងក្រៅ កម្រាស់ ការកំណត់ទីតាំង គំរូទ្រនាប់ មុខបិទជិត សម្ភារៈ ការព្យាបាលលើផ្ទៃ និងផ្នែកនៃមិត្តរួម។ បន្ថែមមូលដ្ឋានសីតុណ្ហភាព និងសម្ពាធជាក់ស្តែង ម៉ូដែល extruder ឬក្បាលស្លាប់ បរិមាណ និងតម្រូវការត្រួតពិនិត្យ។ កុំ​បញ្ជា​ទិញ​ម៉ាស៊ីន​ផ្ទាល់ខ្លួន​ពី​ពាក្យ "ANSI," "DIN," "JIS" ឬ "PN16" តែម្នាក់ឯង។ ឯកសារយោងទាំងនោះអាចកំណត់រចនាសម្ព័ន្ធបំពង់ស្តង់ដារបានលុះត្រាតែការកំណត់ស្តង់ដារពេញលេញ និងមូលដ្ឋានសេវាកម្មត្រូវបានបញ្ជាក់។ ការភ្ជាប់ Extruder ជាធម្មតាត្រូវការគំនូរចំណុចប្រទាក់ផ្ទាល់របស់វា ទោះបីជាភាគីម្ខាងធ្វើតាមលំនាំ flange ដែលទទួលស្គាល់ក៏ដោយ។
X
យើងប្រើខូគីដើម្បីផ្តល់ជូនអ្នកនូវបទពិសោធន៍រុករកកាន់តែប្រសើរ វិភាគចរាចរណ៍គេហទំព័រ និងកំណត់ខ្លឹមសារផ្ទាល់ខ្លួន។ តាមរយៈការប្រើប្រាស់គេហទំព័រនេះ អ្នកយល់ព្រមចំពោះការប្រើប្រាស់ខូឃីរបស់យើង។ គោលការណ៍ឯកជនភាព
បដិសេធទទួលយក