កម្មវិធីកំណត់ម៉ោងនៃការស្តារឡើងវិញយឺតអាចចង្អុលទៅបញ្ហានៃការបំបៅ ដំណើរការផ្លាស់ប្តូរ ឬផ្នែករឹងដែលពាក់។ ការធ្វើរោគវិនិច្ឆ័យដែលមានប្រយោជន៍ប្រាប់អ្នកថាតើមួយណា ហើយថាតើវាពិតជាធ្វើឱ្យអ្នកចំណាយពេលវេលាវដ្តដែរឬទេ។
ប្រសិនបើការស្តារវីសសម្រាប់ចាក់ថ្នាំត្រូវចំណាយពេលយូរពេក សូមបញ្ជាក់ជាមុនថាវាពន្យារពេលវដ្ត។ បន្ទាប់មកពិនិត្យមើលការបន្តចំណី ល្បឿនវីសពិតប្រាកដ សម្ពាធខាងក្រោយ និងសីតុណ្ហភាពប្រឆាំងនឹងការរត់យោងដែលមានស្ថេរភាព។ ពិនិត្យធរណីមាត្រ និងពាក់នៅពេលដែលការត្រួតពិនិត្យទាំងនោះមិនពន្យល់ពីការបាត់បង់។ ជំនួសសមាសធាតុបន្ទាប់ពីកំណត់មុខងារកំណត់។

ទីមួយ កំណត់ថាតើការងើបឡើងវិញគឺស្ថិតនៅលើផ្លូវសំខាន់នៃវដ្ត
ការស្តារវីសគឺជាដំណាក់កាលនៃការផ្លាស្ទិច និងការវាស់ស្ទង់៖ វីសបង្វិល រៀបចំការបាញ់បន្ទាប់ និងដកថយនៅពេលដែលរលាយកកកុញនៅពីមុខវា។ វាខុសពីការចាក់នៅពេលវីសរំកិលទៅមុខដើម្បីបញ្ជូនការបាញ់នោះ។ ពិនិត្យមើលការកំណត់ម៉ោងកំណត់របស់ឧបករណ៍បញ្ជារបស់អ្នក ជាពិសេសថាតើវារួមបញ្ចូលការពន្យាពេល ឬការបង្រួម។
ការងើបឡើងវិញជាញឹកញាប់ត្រួតលើផ្នែកនៃលំដាប់នៃការត្រជាក់។ ឥទ្ធិពលរបស់វាទៅលើរយៈពេលវដ្តសរុប អាស្រ័យទៅលើពេលដែលការងើបឡើងវិញចាប់ផ្តើម ហើយសកម្មភាពម៉ាស៊ីនណាដែលត្រូវរង់ចាំឱ្យវាបញ្ចប់។ អានដានតាមលំដាប់ជាជាងសន្មតថារាល់វិនាទីដែលបានដកចេញពីការសង្គ្រោះយកមួយវិនាទីចេញពីវដ្ដ។
| រយៈពេលនៃការស្តារឡើងវិញ | រង់ចាំនៅខាងក្រៅបង្អួច | តើការផ្លាស់ប្តូរមានន័យយ៉ាងណា |
|---|---|---|
| 12 វិនាទី | 2 វិនាទី | ការស្តារឡើងវិញកំពុងពន្យារពេលសកម្មភាពបន្ទាប់។ |
| 9 វិនាទី | 0 វិនាទី | ការកែលម្អការស្តារឡើងវិញ 3 វិនាទីដកការរង់ចាំ 2 វិនាទី។ |
| 7 វិនាទី | 0 វិនាទី | ការងើបឡើងវិញរយៈពេល 2 វិនាទីទៀតមិននាំមកនូវការកាត់បន្ថយវដ្តបន្ថែមទៀតនៅក្នុងឧទាហរណ៍នេះទេ។ |
សំណួរដំបូងរបស់យើងគឺថាតើម៉ាស៊ីនកំពុងរង់ចាំការរលាយ ឬគ្រាន់តែរាយការណ៍អំពីលេខដែលអ្នកចង់កាត់បន្ថយ។ ប្រសិនបើការងើបឡើងវិញមានផាសុកភាពនៅក្នុងបង្អួចដែលមានរួចហើយ យើងនឹងផ្តោតលើភាពស៊ីសង្វាក់គ្នា និងគុណភាពនៃការរលាយ មុនពេលណែនាំវីសដែលមានទិន្នផលខ្ពស់។
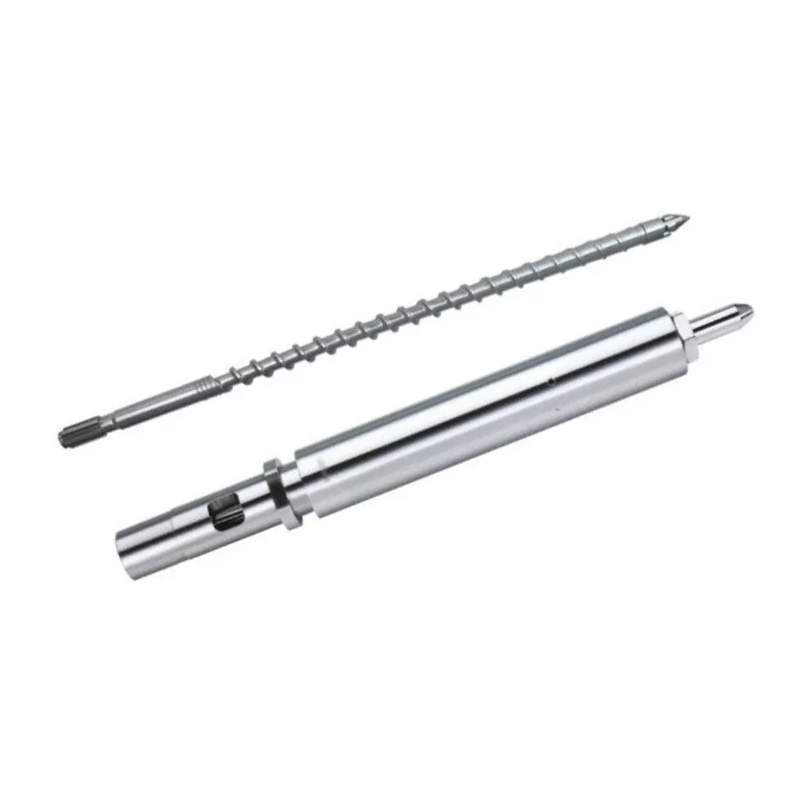
សម្រាប់ការពន្យល់ទូលំទូលាយនៃសភា សូមមើលរបស់យើង។មគ្គុទ្ទេសក៍ធុងវីសសម្រាប់ចាក់ថ្នាំ. នៅទីនេះ គោលបំណងគឺតូចចង្អៀត៖ បង្កើតមូលហេតុដែលការស្ដារឡើងវិញបានផ្លាស់ប្តូរ និងសកម្មភាពអ្វីដែលភស្តុតាងគាំទ្រ។
ការផ្លាស់ប្តូរភ្លាមៗ និងការធ្លាក់ចុះបន្តិចម្តងៗ ត្រូវការចំណុចចាប់ផ្តើមខុសៗគ្នា
រក្សាទុកឯកសារយោងមុនពេលកែតម្រូវម៉ាស៊ីន។ ប្រៀបធៀបកម្រិតជ័រដូចគ្នា សមាមាត្រការកិនឡើងវិញ ការកំណត់បាញ់ ផ្សិត និងលក្ខខណ្ឌសីតុណ្ហភាព។ កត់ត្រាវដ្តបុគ្គលក៏ដូចជាមធ្យម; ការងើបឡើងវិញយឺតខ្លាំងម្តងម្កាលអាចរំខានដល់ផលិតកម្ម ទោះបីជាមធ្យមអាចទទួលយកបានក៏ដោយ។
| លំនាំដែលបានសង្កេត | ពិនិត្យជាមុនសិន | ភស្តុតាងគួរកត់សម្គាល់ |
|---|---|---|
| ការកើនឡើងភ្លាមៗបន្ទាប់ពីការផ្លាស់ប្តូរសម្ភារៈ ឬរូបមន្ត | ទម្រង់បែបបទចំណី ការកិនឡើងវិញ លក្ខខណ្ឌស្ងួត និងការកំណត់ផ្ទេរ | បរិមាណសម្ភារៈ សមាមាត្រលាយ លក្ខខណ្ឌភាគល្អិត និងមុន/ក្រោយការកត់ត្រាដំណើរការ |
| វដ្តយឺតមិនទៀងទាត់ជាមួយនឹងវដ្ដធម្មតារវាងពួកគេ។ | ការរំខានចំណី ការភ្ជាប់ និងការប្រែប្រួលល្បឿនជាក់ស្តែង | ដាននៃការស្តារឡើងវិញ សកម្មភាពរបស់អ្នកផ្ទុក និង RPM ពិតប្រាកដសម្រាប់វដ្តដូចគ្នា។ |
| ការស្តារឡើងវិញកាន់តែអាក្រក់ទៅ ៗ បន្តិចម្តង ៗ នៅក្រោមកាតព្វកិច្ចមានស្ថេរភាព | ផ្ទៀងផ្ទាត់លក្ខខណ្ឌប្រតិបត្តិការ បន្ទាប់មកពិនិត្យមើលការពាក់ | ទិន្នន័យសង្គ្រោះប្រវត្តិសាស្ត្រ និងវាស់ទំហំវីស/ធុង |
| ការផ្ទុកខ្ពស់និង RPM ពិតប្រាកដនៅក្រោមពាក្យបញ្ជា | ដ្រាយម៉ាស៊ីន ដែនកំណត់កម្លាំងបង្វិលជុំ និងលក្ខខណ្ឌកម្ដៅ | ជាក់ស្តែងធៀបនឹង RPM ដែលបានបញ្ជា និន្នាការផ្ទុក និងការជូនដំណឹងម៉ាស៊ីន |
| បញ្ហាចាប់ផ្តើមភ្លាមៗបន្ទាប់ពីការជំនួសសមាសធាតុ | បានដំឡើងអត្តសញ្ញាណផ្នែក វិមាត្រ ធរណីមាត្រ និងការជួបប្រជុំគ្នា។ | មានការយល់ព្រមលើការកែសម្រួលគំនូរ សមាសធាតុដែលបំពាក់ និងការកំណត់ថ្លៃឈ្នួល |
គំរូទាំងនេះសម្រេចចិត្តលើលំដាប់នៃការស៊ើបអង្កេត; គ្មានភស្តុតាងដោយខ្លួនឯងទេ។ កំហុសភ្លាមៗជាមួយនឹងសំលេងរំខាន ការដាក់ពិន្ទុ ឬបន្ទុកមិនប្រក្រតី ត្រូវការការយកចិត្តទុកដាក់លើសេវាកម្មម៉ាស៊ីនភ្លាមៗ បើទោះបីជាពេលវេលាដំបូងប្រហាក់ប្រហែលនឹងបញ្ហាដំណើរការក៏ដោយ។
បញ្ជាក់ថាគ្រាប់ចូលដល់វីសជាបន្តបន្ទាប់
រន្ធពេញមិនកំណត់ថាវីសកំពុងត្រូវបានចុក។ ពិនិត្យឧបករណ៍ផ្ទុក ការបិទស្លាយ ផ្លូវសម្ភារៈ និងការធ្វើឱ្យត្រជាក់បំពង់ក។ រកមើលការរំខានដែលស្របគ្នានឹងវដ្តយឺត មុនពេលផ្លាស់ប្តូរផ្នែកបង្ហាប់ ឬបញ្ជាវីសថ្មី។
របស់ Asahi Kaseiការណែនាំរបស់ Asaclean លើការចិញ្ចឹមបំពង់កពន្យល់ពីរបៀបដែលកំដៅនៅជិតតំបន់ធុងខាងក្រោយអាចបន្ទន់គ្រាប់មុនអាយុ។ គ្រាប់អាចគៀប និងរាំងស្ទះផ្លូវឆ្លងកាត់ ដោយទុកឱ្យវីសខ្វះសម្ភារៈ ទោះបីជាជ័រនៅពីលើវាក៏ដោយ។
ពិនិត្យមើលអ្វីដែលបានផ្លាស់ប្តូរនៅក្នុងមតិព័ត៌មានដោយខ្លួនឯង។ សមាមាត្រនៃការច្រេះផ្សេងគ្នា ការផាកពិន័យកាន់តែច្រើន ឬភាគល្អិតមិនទៀងទាត់សមនឹងទទួលបានការយកចិត្តទុកដាក់។ Celanese ភ្ជាប់ជាពិសេសទៅលើគុណភាពនៃភាគល្អិតទៅនឹងការចិញ្ចឹម និងការស្ដារឡើងវិញនូវបញ្ហានៅក្នុងរបស់វា។ការណែនាំអំពីដំណើរការ Vectra® LCP. អនុសាសន៍របស់វាគឺមានលក្ខណៈជាក់លាក់នៃសម្ភារៈ ប៉ុន្តែពួកគេផ្តល់នូវហេតុផលជាក់ស្តែងដើម្បីកត់ត្រាលក្ខខណ្ឌភាគល្អិតជាជាងឈ្មោះជ័រ។
ប្រសិនបើការស្តារឡើងវិញកាន់តែយ៉ាប់យ៉ឺនបន្ទាប់ពីមានការផ្លាស់ប្តូរឡើងវិញ យើងនឹងប្រៀបធៀបវាជាមួយនឹងព័ត៌មានយោងដែលបានអនុម័តមុនពេលផ្លាស់ប្តូរផ្នែករឹង។ ប្រសិនបើឥរិយាបទនៃការស្តារឡើងវិញចាស់ត្រឡប់មកវិញ ការស៊ើបអង្កេតព័ត៌មានទទួលបានអាទិភាព។ លទ្ធផលនោះផ្តល់ឱ្យរោងចក្រនូវទិសដៅល្អប្រសើរជាងការស្នើសុំ "វីសលឿនជាងមុន" ។
ការសម្ងួតនៅតែត្រូវបំពេញតាមតម្រូវការរបស់អ្នកផ្គត់ផ្គង់ជ័រ។ កុំសន្មត់ថាសំណើមគឺជាការពន្យល់សម្រាប់រាល់បញ្ហាពេលវេលា ឬការស្ដារឡើងវិញដែលអាចទទួលយកបានបង្ហាញថាជ័រស្ងួតគ្រប់គ្រាន់ហើយ។ ដំណើរការ និងគុណភាពផ្នែកចុងក្រោយត្រូវការការត្រួតពិនិត្យដាច់ដោយឡែក។
ពិនិត្យល្បឿនជាក់ស្តែង សម្ពាធត្រឡប់មកវិញ និងសីតុណ្ហភាពរលាយជាមួយគ្នា
អាន RPM ពិតប្រាកដមិនមែនគ្រាន់តែជាចំណុចកំណត់ទេ។
ប្រសិនបើពាក្យបញ្ជាមិនផ្លាស់ប្តូរ ប៉ុន្តែវីសកំពុងបង្វិលយឺត សូមពិនិត្យមើលដែនកំណត់ប្រតិបត្តិការរបស់ម៉ាស៊ីន និងឥរិយាបថរបស់ដ្រាយ។ ការណែនាំអំពីធរណីមាត្រមិនអាចដោះស្រាយគម្លាតដែលមិនអាចពន្យល់បានរវាងល្បឿនដែលបានស្នើ និងបញ្ជូន។ កត់ត្រាល្បឿនជាក់ស្តែងតាមរយៈការស្ទុះងើបឡើងវិញ ជាពិសេសកន្លែងដែលការបន្ថយល្បឿនចាប់ផ្តើម។
RPM ក៏ត្រូវការអង្កត់ផ្ចិតវីសផងដែរដើម្បីឱ្យមានន័យច្រើន។ របស់យើង។ជួរវីសសម្រាប់ចាក់រួមបញ្ចូលអង្កត់ផ្ចិតពី 30 ទៅ 170 ម។ ការផ្ទេរការកំណត់ល្បឿនបង្វិលរវាងអង្កត់ផ្ចិតផ្សេងៗគ្នា ផ្លាស់ប្តូរល្បឿននៃគ្រឿងកុំព្យូទ័រនៅផ្ទៃវីស។
ល្បឿនគ្រឿងកុំព្យូទ័រ, m/s = π × អង្កត់ផ្ចិត, mm × RPM ÷ 60,000
នៅ 100 RPM វីស 40 mm មានល្បឿនកាត់ប្រហែល 0.209 m/s; វីស 60 មីលីម៉ែត្រឈានដល់ប្រហែល 0.314 m / s ។ ទាំងនេះគឺជាឧទាហរណ៍ដែលបានគណនា មិនមែនជាការកំណត់ដែលបានណែនាំ ឬការគណនាដោយផ្ទាល់នៃអត្រារលាយ។
ប្រើការណែនាំអំពីដំណើរការនៃថ្នាក់ជ័រពិតប្រាកដ និងដែនកំណត់ម៉ាស៊ីនដើម្បីវិនិច្ឆ័យល្បឿន។ ការបង្កើន RPM គឺមានប្រយោជន៍លុះត្រាតែម៉ាស៊ីនអាចបញ្ជូនវា ហើយការរលាយលទ្ធផលនៅតែអាចទទួលយកបាន។
ស្វែងយល់ពីមូលហេតុដែលសម្ពាធខាងក្រោយត្រូវបានកំណត់កន្លែងដែលវាស្ថិតនៅ
សម្ពាធខាងក្រោយទប់ទល់នឹងការដកថយរបស់វីសកំឡុងពេលងើបឡើងវិញ និងប៉ះពាល់ដល់របៀបដែលសម្ភារៈត្រូវបានផ្លាស្ទិច។ ប្រសិនបើវាត្រូវបានបង្កើនដើម្បីកែតម្រូវការលាយបញ្ចូលគ្នា ឬការវាស់ស្ទង់ ការបន្ថយវាជាធម្មតាដើម្បីកែលម្អកម្មវិធីកំណត់ម៉ោងអាចនាំបញ្ហាគុណភាពនោះមកវិញ។ បញ្ជាក់ថាតើសម្ពាធដែលបានបង្ហាញគឺជាសម្ពាធធារាសាស្ត្រ ឬសម្ពាធផ្លាស្ទិចជាក់លាក់មុននឹងធ្វើការប្រៀបធៀបម៉ាស៊ីន។
ការណែនាំសម្ពាធខាងក្រោយជាសកលគឺមិនមានប្រយោជន៍ជាពិសេស។ សម្រាប់ Vectra LCP,Celanese បញ្ជាក់សម្ពាធខាងក្រោយតិចតួចបំផុត 5-15 bar ជាក់លាក់និងព្រមានអំពីការឡើងកំដៅខ្លាំង និងការខូចខាតសរសៃជាមួយនឹងសម្ពាធលើស។ នោះគឺជាការណែនាំសម្រាប់ Vectra មិនមែនជាការកំណត់ដើម្បីចម្លងចូលទៅក្នុងដំណើរការ PP, ABS ឬ PC នោះទេ។
ពិនិត្យមើលការរលាយមុនពេលទទួលយកការកំណត់លឿនជាងមុន
ចំណុចកំណត់ធុងមិនពិពណ៌នាពេញលេញអំពីស្ថានភាពកម្ដៅនៃការរលាយនោះទេ។ អនុវត្តតាមនីតិវិធីវាស់សីតុណ្ហភាពរលាយដែលបានអនុម័ត ផ្ទៀងផ្ទាត់ប្រព័ន្ធកម្តៅ និងឧបករណ៍ចាប់សញ្ញា ហើយប្រៀបធៀបគុណភាពផ្នែកបន្ទាប់ពីការផ្លាស់ប្តូរដែលបានគ្រប់គ្រង។ រយៈពេលនៃការស្តារឡើងវិញខ្លីជាងជាមួយនឹងការប្រែពណ៌ សម្ភារៈមិនរលាយ ឬភាពស៊ីសង្វាក់គ្នាខ្សោយជាងនេះ មិនមែនជាការកែតម្រូវដោយជោគជ័យនោះទេ។
ផ្លាស់ប្តូរអថេរដែលពាក់ព័ន្ធមួយក្នុងពេលតែមួយ និងអនុញ្ញាតឱ្យដំណើរការមានស្ថេរភាព។ នេះ។ការណែនាំអំពីការដោះស្រាយបញ្ហា Vectraប្រើវិធីសាស្រ្តដំណាក់កាលដូចគ្នា។ រក្សាការសាកល្បងនៅក្នុងបង្អួចប្រតិបត្តិការដែលបានអនុម័តសម្រាប់សម្ភារៈដែលអ្នកពិតជាដំណើរការ។
ញែកផ្នែកដឹកជញ្ជូនដែលពាក់ចេញពីក្រវ៉ាត់ពិនិត្យលេចធ្លាយ
នៅពេលដែលការផ្តល់ចំណី និងលក្ខខណ្ឌប្រតិបត្តិការគឺអាចប្រៀបធៀបបាន ប៉ុន្តែការងើបឡើងវិញនៅតែកាន់តែយ៉ាប់យ៉ឺន ស្ថានភាពនៃវីស និងធុងសមនឹងទទួលបានការត្រួតពិនិត្យ។ វាស់ការហោះហើរខាងក្រៅអង្កត់ផ្ចិត និងធុងបារ៉ែលនៅទីតាំងដែលបានកំណត់ប្រឆាំងនឹងគំនូរ ឬដែនកំណត់ត្រួតពិនិត្យដែលបានបង្កើតឡើង។ ពិនិត្យមើលការខូចខាតលើផ្ទៃក៏ដូចជាវិមាត្រ។
ការដំឡើងផ្នែកខាងមុខវីសត្រូវការការធ្វើតេស្តខុសគ្នា។ ក្នុងអំឡុងពេលនៃការងើបឡើងវិញ, សន្ទះបិទបើកមិនត្រឡប់មកវិញអនុញ្ញាតឱ្យរលាយដើម្បីផ្លាស់ទីទៅមុខ; កំឡុងពេលចាក់ វាគួរតែបិទជិតលំហូរថយក្រោយ។ សន្ទះលេចធ្លាយអាចប៉ះពាល់ដល់ភាពស៊ីសង្វាក់នៃការបាញ់ ប៉ុន្តែវាមិនបានបញ្ជាក់ថាផ្នែកផ្លាស្ទិចរបស់វីសបានអស់។


ប្រសិនបើទម្ងន់ខ្នើយ ឬទម្ងន់បាញ់ក៏ប្រែប្រួលដែរ រួមបញ្ចូលការធ្វើតេស្តសន្ទះមិនត្រឡប់របស់អ្នកផលិតម៉ាស៊ីននៅក្នុងការស៊ើបអង្កេត។ របស់យើង។ការណែនាំអំពីការជ្រើសរើសវីសគ្របដណ្តប់ទំហំចិញ្ចៀន កៅអី និងមិត្តរួមដោយលម្អិតបន្ថែមទៀត។
យើងនឹងមិនអនុញ្ញាតឱ្យមានការជំនួសវីស និងធុងពេញលេញនៅលើកម្មវិធីកំណត់ម៉ោងយឺតតែម្នាក់ឯងនោះទេ។ ផ្ទុយទៅវិញ វីសថ្មីមិនគួរចូលទៅក្នុងធុងដែលពាក់ដោយមិនពិនិត្យលទ្ធផលសមនោះទេ។ សួររករបាយការណ៍វិមាត្រដែលកំណត់ទីតាំងរង្វាស់ និងដែនកំណត់ពាក់ដែលប្រើដើម្បីឈានដល់ការណែនាំ។
តើការរចនាវីសផ្សេងគ្នាមានន័យនៅពេលណា?
ការពិនិត្យមើលការរចនាមានប្រយោជន៍នៅពេលដែលធរណីមាត្របច្ចុប្បន្នមិនអាចបំពេញកាតព្វកិច្ចដែលបានគ្រោងទុកក្នុងលក្ខខណ្ឌប្រតិបត្តិការដែលអាចទទួលយកបាន។ នេះអាចធ្វើតាមការផ្លាស់ប្តូរជ័រ តម្រូវការបាញ់ធំជាង ឬបង្អួចសង្គ្រោះដែលអាចប្រើបានខ្លីជាង។ រក្សាវាឱ្យនៅដាច់ដោយឡែកពីការស្ដារឡើងវិញនូវដំណើរការដែលទទួលបានជោគជ័យពីមុនដែលកាន់តែយ៉ាប់យ៉ឺន។
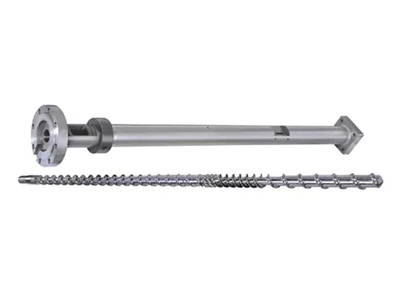
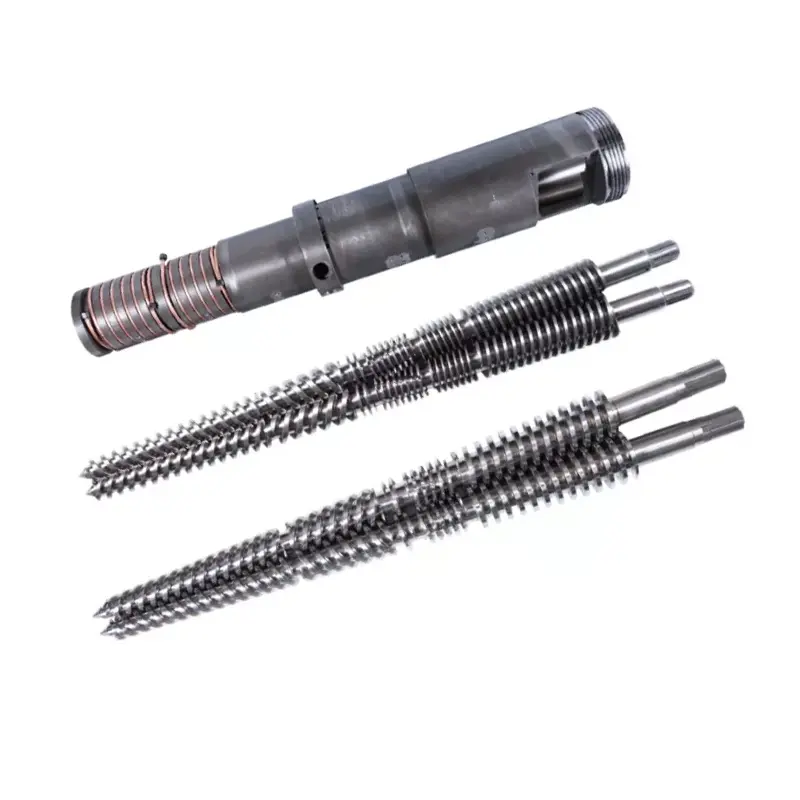
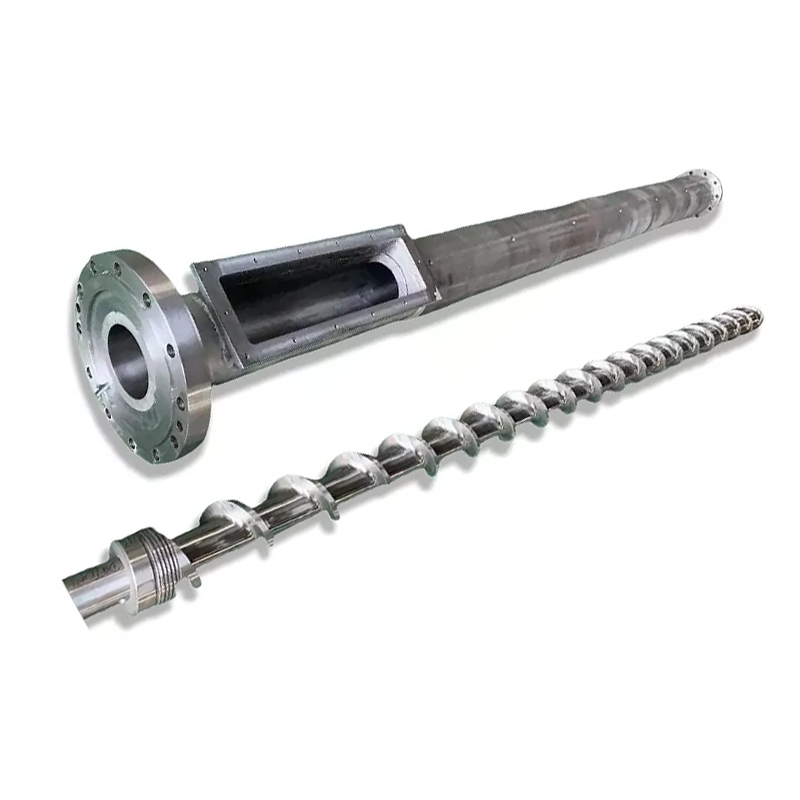
គ្រួសារផលិតផលវីសចាក់ពីររបស់យើងបង្ហាញពីជម្រើសរចនាដែលពាក់ព័ន្ធ៖
| ការរចនាណានហៃយ៉ា | ផ្នែកបង្ហាប់ | របៀបដែលយើងនឹងប្រើវានៅក្នុងការពិនិត្យឡើងវិញ |
|---|---|---|
| វីសចាក់ថ្នាំបន្តិចម្តង ៗ | ជាធម្មតា 40%-60% នៃប្រវែងវីសសរុបប្រហែល 50% នៅក្នុងការពិពណ៌នាផលិតផល | ការកាត់បន្ថយបន្តិចម្តង ៗ នៃជម្រៅឆានែលសម្រាប់ភារកិច្ចដែលត្រូវការការគ្រប់គ្រងប្លាស្ទិក។ វាយតំលៃជ័រពិតប្រាកដ បាញ់ និងឥរិយាបថកម្ដៅ។ |
| វីសសម្រាប់ចាក់ថ្នាំដែលផ្លាស់ប្តូរ(ការរចនាការបង្ហាប់ភ្លាមៗ) | ប្រហែល 5%-15% នៃប្រវែងវីសសរុប | ការផ្លាស់ប្តូរកាន់តែខ្លីជាមួយនឹងការថយចុះកាន់តែច្បាស់នៅក្នុងជម្រៅឆានែល។ វាយតម្លៃកាតព្វកិច្ចរលាយ និងឯកសណ្ឋានកម្ដៅ មុននឹងជ្រើសរើសវាដើម្បីដោះស្រាយការកំណត់សមត្ថភាព។ |
ការរចនាបន្តិចម្តង ៗ របស់យើងគ្របដណ្តប់លើកម្មវិធីរួមទាំង PS, PC និង ABS ។ គ្រួសារបង្ហាប់ភ្លាមៗរួមមានកម្មវិធីដូចជា PE និង PP ។ ផ្លូវផលិតផលទាំងនេះជួយចាប់ផ្តើមការពិភាក្សា។ ពួកវាមិនជំនួសប្រភេទជ័រ និងការត្រួតពិនិត្យម៉ាស៊ីនទេ ជាពិសេសជាមួយនឹងឧបករណ៍បំពេញ ការកិនឡើងវិញ ឬការបញ្ជាក់គុណភាពដែលត្រូវការ។

អាសយដ្ឋានព្យាបាលលើផ្ទៃពាក់មិនមែនបំពង់កចំណីដែលស្ទះទេ។
គ្រួសារផលិតផលទាំងពីរប្រើដែកថែប 38CrMoAlA ។ លក្ខណៈពិសេសលម្អិតរបស់ផលិតផលរបស់ពួកគេរួមមានជម្រើសការព្យាបាលដូចខាងក្រោម ដែលជាកម្មសិទ្ធិក្នុងការពិភាក្សាការជំនួសនៅពេលដែលការត្រួតពិនិត្យកំណត់ការពាក់៖
| ទ្រព្យសម្បត្តិ | តម្លៃលម្អិតនៃផលិតផល | តើវាមានន័យយ៉ាងណាចំពោះការសាកសួរ |
|---|---|---|
| ភាពរឹងរបស់នីទ្រីដ | HV900-1100 | បញ្ជាក់ផ្ទៃដែលបានព្យាបាល និងតម្រូវការត្រួតពិនិត្យ។ |
| ជម្រៅនីទ្រីដ | 0.5-0.8 ម។ | កំណត់ការព្យាបាលដែលបានជ្រើសរើស; កុំសន្និដ្ឋានជីវិតសេវាកម្មពីជម្រៅតែម្នាក់ឯង។ |
| ភាពរឹងរបស់យ៉ាន់ស្ព័រនីកែល-តង់ស្តែន | HRC55-62 | ពិនិត្យមើលយ៉ាន់ស្ព័រជាមួយនឹងជ័រ ជ័រ និងលំនាំពាក់ពិតប្រាកដ។ |
| ជម្រៅនៃស្រទាប់យ៉ាន់ស្ព័រ | 0.8-2.0 ម។ | កំណត់តំបន់ពង្រឹងលើការបញ្ជាក់សមាសធាតុដែលបានព្រមព្រៀង។ |
របស់យើង។ព័ត៌មានលម្អិតនៃផលិតផលវីសបន្តិចម្តង ៗពិពណ៌នាអំពីការពង្រឹងតំបន់ដែលងាយរងគ្រោះជាមួយនឹងលោហៈធាតុនីកែល-តង់ស្តែន។ តាមទស្សនៈរបស់រោងចក្រ យើងចង់ឱ្យការការពារដែលបានស្នើឡើងត្រូវគ្នាទៅនឹងការពាក់ដែលបានវាស់វែង។ ផ្ទៃដែលមានតំលៃថ្លៃជាងមិនជួសជុលការចិញ្ចឹមមិនគ្រប់គ្រាន់ឬកំណត់ថាធរណីមាត្រវីសសមនឹងជ័រ។


បង្វែរការធ្វើរោគវិនិច្ឆ័យទៅជាសកម្មភាពជាក់លាក់មួយ។
រក្សាអនុសាសន៍ឱ្យចង្អៀតតាមដែលភស្តុតាងអនុញ្ញាត។ ការរំខានរបស់មតិព័ត៌មានអំពាវនាវឱ្យមានការកែតម្រូវប្រព័ន្ធព័ត៌មាន។ ពាក្យបញ្ជាល្បឿនដែលម៉ាស៊ីនមិនអាចរក្សាការហៅឱ្យពិនិត្យម៉ាស៊ីនបានទេ។ ការលេចធ្លាយសន្ទះដែលបានបញ្ជាក់ទាមទារឱ្យមានការវាយតម្លៃសន្ទះបិទបើក និងចំណុចប្រទាក់។ ការពាក់វីស ឬរនាំងដែលបានវាស់វែង គាំទ្រការជំនួសធាតុផ្សំ ឬការវាយតម្លៃលើការកែលម្អដែលមានលក្ខណៈសម្បត្តិគ្រប់គ្រាន់។
ប្រសិនបើការជួបប្រជុំគ្នាស្ថិតក្នុងលក្ខខណ្ឌដែលអាចទទួលយកបាន ប៉ុន្តែកាតព្វកិច្ចផលិតថ្មីលើសពីសមត្ថភាពប្លាស្ទិកជាក់ស្តែងរបស់វា សូមផ្ញើសង្ខេបការរចនា។ Nanhaiya ផ្តល់នូវការរចនាវីសផ្ទាល់ខ្លួន គ្រឿងម៉ាស៊ីន និងការផ្សារដែក។ របស់យើង។ឧបករណ៍ផលិតកម្មរួមបញ្ចូលទាំងម៉ាស៊ីន CNC សម្រាប់ workpieces ប្រវែងរហូតដល់ 6 ម៉ែត្រនិងម៉ាស៊ីនប្រាំអ័ក្សសម្រាប់ការហោះហើរស្មុគស្មាញនិងរចនាសម្ព័ន្ធ flange ។

ផ្ញើកំណត់ត្រាដែលពន្យល់ពីបញ្ហា
- អ្នកផលិតម៉ាស៊ីន និងម៉ូដែល អង្កត់ផ្ចិតវីស គំនូរការផ្គុំ និងព័ត៌មានលម្អិតចុងវីស។
- ថ្នាក់ជ័រ ការផ្ទុកសារធាតុបំពេញ សមាមាត្រការកិនឡើងវិញ និងលក្ខខណ្ឌភាគល្អិត។
- ពេលវេលានៃការស្តារឡើងវិញតាមវដ្ត, RPM ពិតប្រាកដ និងបានបញ្ជា, សម្ពាធត្រឡប់មកវិញជាមួយនឹងមូលដ្ឋានសម្ពាធរបស់វា និងកំណត់ត្រាការផ្ទុកឬសំឡេងរោទិ៍។
- ការកំណត់ការបាញ់, ខ្នើយ, ផ្នែក និងទម្ងន់អ្នករត់, កំណត់ត្រាសីតុណ្ហភាព និងបង្អួចសង្គ្រោះដែលមាន។
- ការផ្លាស់ប្តូរដែលបានសាកល្បងរួចហើយ ឥទ្ធិពលរបស់វាទៅលើគុណភាពផ្នែក និងរបាយការណ៍ពាក់វិមាត្រណាមួយ។
សម្រាប់ការដាក់កម្រៃជើងសារយល់ព្រមលើជ័រ, បាញ់, បង្អួចប្រតិបត្តិការ និងគុណភាពផ្នែកដែលអាចទទួលយកបាន។ បន្ទាប់មកប្រៀបធៀបលទ្ធភាពនៃការស្តារឡើងវិញ និងពេលវេលាវដ្តសរុបជាក់ស្តែង។ ការធ្វើតេស្តផ្លាស្ទិចដាច់ឆ្ងាយលឿនជាងនេះមិនគ្រប់គ្រាន់ទេ ប្រសិនបើផ្សិតផលិតនៅតែរង់ចាំ ឬផ្នែកទាំងនោះបរាជ័យក្នុងការត្រួតពិនិត្យ។

ត្រូវការសំណើរវីសឬធុងសម្រាប់ការកំណត់ការស្ដារដែលបានបញ្ជាក់?
ផ្ញើ Nanhaiya គំនូរ និងកំណត់ត្រាប្រតិបត្តិការ រួមទាំងអ្វីដែលបានផ្លាស់ប្តូរ និងអ្វីដែលបន្ទាត់របស់អ្នកត្រូវការដើម្បីសម្រេចបាន។ ប្រាប់យើងថាតើអ្នកកំពុងស្តារកាតព្វកិច្ចដើម ឬរៀបចំសម្រាប់តម្រូវការសម្ភារៈ ឬវដ្តផ្សេង។
ផ្ញើទិន្នន័យគំនូរ និងដំណើរការរបស់អ្នក។មើលវីសសម្រាប់ចាក់ពិភាក្សាលើ WhatsApp
Zhoushan Nanhaiya Plastic Machinery Co., Ltd.
អ៊ីមែល៖info@nhyscrew.com
ទូរស័ព្ទ៖+86-13505809643| ទូរស័ព្ទចល័ត៖+86-13587082002
ប្លុក C, លេខ 2 ផ្នែកខាងលិច, Xingzhou Avenue, ស្រុក Dinghai, ទីក្រុង Zhoushan, ខេត្ត Zhejiang ប្រទេសចិន។
ទាក់ទង Nanhaiya
សំណួរដែលគេសួរញឹកញាប់
តើពេលវេលានៃការស្តារវីសសម្រាប់ចាក់ផ្សិតធម្មតាគឺជាអ្វី?
មិនមានលេខសកលទេ។ ពេលវេលានៃការងើបឡើងវិញអាស្រ័យលើជ័រ តម្រូវការបាញ់ ធរណីមាត្រវីស សមត្ថភាពម៉ាស៊ីន និងការកំណត់ប្រតិបត្តិការ។ ប្រៀបធៀបវាជាមួយនឹងពេលវេលាដែលមាននៅក្នុងលំដាប់ម៉ាស៊ីនពិតប្រាកដ និងជាមួយនឹងដំណើរការយោងដែលមានស្ថេរភាពដោយប្រើសម្ភារៈដូចគ្នា និងបាញ់។
តើការស្តារវីសលឿនជាងមុនតែងតែកាត់បន្ថយរយៈពេលវដ្តមែនទេ?
ទេ វាកាត់បន្ថយវដ្តនេះតែនៅពេលដែលការងើបឡើងវិញមិនទាន់បញ្ចប់កំពុងពន្យារពេលសកម្មភាពម៉ាស៊ីនបន្ទាប់បន្សំដែលត្រូវបានអនុញ្ញាត។ ប្រសិនបើការស្ដារឡើងវិញបានបញ្ចប់នៅក្នុងបង្អួចត្រួតគ្នាដែលមានរួចហើយ ការធ្វើឱ្យវាកាន់តែលឿនអាចទុកឱ្យពេលវេលាវដ្តសរុបមិនផ្លាស់ប្តូរ។
ហេតុអ្វីបានជាវីសបង្វិលប៉ុន្តែដកថយយឺតណាស់?
ពិនិត្យមើលថាតើជ័រចូលទៅដល់វីស ឬអត់ ថាតើសម្ពាធខាងក្រោយបានផ្លាស់ប្តូរ ហើយថាតើល្បឿនវីសពិតប្រាកដត្រូវគ្នានឹងពាក្យបញ្ជាដែរឬទេ។ ការភ្ជាប់ចំណី ការច្រេះមិនស៊ីសង្វាក់គ្នា លក្ខខណ្ឌដំណើរការ និងសមាសធាតុដែលពាក់ គឺជាសាខាដែលអាចធ្វើការស៊ើបអង្កេតបាន។ ការបង្វិលតែម្នាក់ឯងមិនបង្ហាញថាវីសកំពុងបញ្ជូនសម្ភារៈគ្រប់គ្រាន់នោះទេ។
តើខ្ញុំគួរបង្កើន RPM ដើម្បីជួសជុលការងើបឡើងវិញយឺតទេ?
មានតែបន្ទាប់ពីពិនិត្យមើលការផ្តល់ចំណី ល្បឿនពិត សម្ពាធត្រឡប់មកវិញ និងដែនកំណត់ដំណើរការរបស់ជ័រ។ វិនិច្ឆ័យការផ្លាស់ប្តូរណាមួយដោយគុណភាពរលាយ សីតុណ្ហភាពរលាយពិតប្រាកដ និងលទ្ធភាពនៃការធ្វើម្តងទៀត ក៏ដូចជាពេលវេលានៃការស្តារឡើងវិញ។ កុំប្រើល្បឿនបន្ថែមដើម្បីលាក់បញ្ហានៃការបំបៅដែលមិនទាន់ដោះស្រាយ ឬពាក់។
តើចិញ្ចៀនពិនិត្យលេចធ្លាយបង្ហាញថាវីសទាំងមូលត្រូវបានពាក់ទេ?
លេខ។ ការផ្សាភ្ជាប់នៃរង្វង់មូល និងការបញ្ជូនវីស - ធុងមានមុខងារផ្សេងគ្នា។ ស៊ើបអង្កេតការបំរែបំរួលនៃខ្នើយ ឬទម្ងន់បាញ់ជាមួយនឹងការធ្វើតេស្តសន្ទះបិទបើករបស់អ្នកផលិតម៉ាស៊ីន ហើយប្រើការត្រួតពិនិត្យវិមាត្រដើម្បីបង្កើតការពាក់វីស និងធុង។
តើ Nanhaiya ត្រូវការអ្វីដើម្បីវាយតម្លៃអ្នកជំនួស?
ផ្ញើម៉ូដែលម៉ាស៊ីន អង្កត់ផ្ចិតវីស និងគំនូរ កម្រិតជ័រ និងឧបករណ៍បំពេញ ព័ត៌មានលម្អិតអំពីការស្តារឡើងវិញ កំណត់ត្រាការសង្គ្រោះពិតប្រាកដ ល្បឿនវីស និងការកំណត់សម្ពាធថយក្រោយ កំណត់ត្រាសីតុណ្ហភាព និងការវាស់វែងពាក់ណាមួយ។ រួមបញ្ចូលវដ្តដែលត្រូវការ និងលក្ខណៈវិនិច្ឆ័យគុណភាពផ្នែក ដូច្នេះការជំនួសមានការងារដែលបានកំណត់។
បន្តជាមួយការណែនាំអំពីការជ្រើសរើសធុងវីសសម្រាប់ចាក់ផ្សិតឬពិនិត្យចុងវីស និងបញ្ជីត្រួតពិនិត្យការជំនួសចិញ្ចៀនប្រសិនបើភស្តុតាងចង្អុលទៅសភាខាងមុខ។